


A-TIG 与 FB-TIG 焊接技术:核心区别详解
TIG 焊及其变种背景
钨极惰性气体保护焊 (TIG) 是主流电弧焊工艺,非消熔钨极与工件间建立电弧,可靠经济地永久连接金属部件,可加/不加填充金属。除可靠接头外,华美焊缝外观使其在结构至航空航天领域广泛应用。但最大熔深受限:最优参数/条件下单道仅约 3.5 mm。厚件需坡口、多层焊,耗时影响生产率。
熔深局限激发研究,涌现变种显著提升熔深。活性钨极惰性气体保护焊 (A-TIG) 和 熔剂束缚钨极惰性气体保护焊 (FB-TIG) 是两大变种,利用活化熔剂改善常规 TIG 特性。统称熔剂辅助 TIG 焊,强制要求工件表面涂覆活化熔剂层。
活化熔剂及其涂覆
两工艺均在焊前于母材表面涂覆薄层(通常 <50 µm)活化熔剂。成分同前:TiO₂、SiO₂、Cr₂O₃、MgCO₃、MgO、MnO₂、CaO、Al₂O₃、ZrO₂ 等氧化物/卤化物及其混合物。以丙酮调成糊状,手工软刷或机械自动涂覆。混合比不关键(丙酮极易挥发),但熔剂层厚度均匀性是无缺陷焊接关键。涂覆后按常规 TIG 相同工艺参数焊接,仅闭路电压个别情况略微升高(变化可忽略)。
A-TIG 焊:熔剂涂覆位置
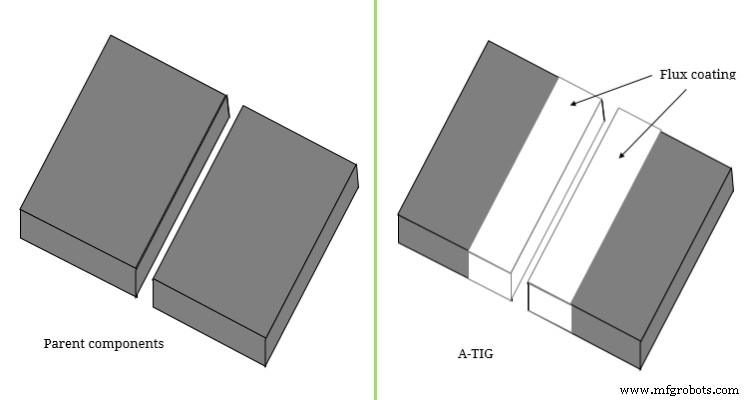
活性钨极惰性气体保护焊 (A-TIG):熔剂涂覆于母材熔合面及其周围。通常自熔合面跨根部间隙向两侧各宽约 4 mm。熔剂位于焊接时电弧正下方。典型熔剂分布示意见图。
FB-TIG 焊:熔剂涂覆位置
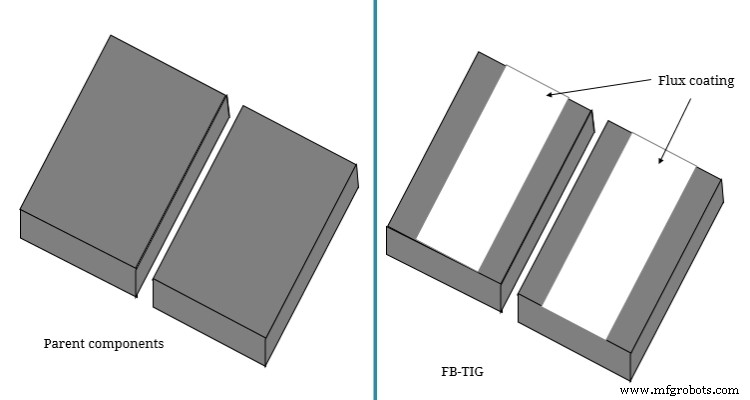
熔剂束缚钨极惰性气体保护焊 (FB-TIG):熔合面及周围不涂熔剂;熔剂涂覆于母材顶面,根部间隙后保留小间距。焊接时熔剂不位于电弧正下方。熔剂成分、涂覆方法、焊接工艺与 A-TIG 完全相同,唯一区别在于熔剂涂覆位置。两者均显著提升可达熔深。典型熔剂分布示意见图。
A-TIG 与 FB-TIG 相对于常规 TIG 的优势
研究表明两工艺效果相近,相较常规 TIG 优势一致:
- 熔深显著增大:活化熔剂致电弧收缩 → 热流密度增大。主流观点归因于马兰戈尼效应逆转。熔剂辅助 TIG 单道熔深通常 6–9 mm,最优参数可达 11 mm,较常规 TIG 提升约 3 倍。
- 焊缝更窄:收缩电弧导致焊缝窄,间接优势:变形小、HAZ 窄。HAZ 为接头弱点(冶金性能受热严重影响),窄 HAZ 总是有利。
参考文献
- Babu et al. (2016); Development of flux bounded tungsten inert gas welding process to join aluminum alloys; American Journal of Mechanical and Industrial Engineering; Vol. 1 (3); pp. 58-63.
- Saha et al. (2018); Investigation on the effect of activating flux on tungsten inert gas welding of austenitic stainless steel using ac polarity; Indian Welding Journal; Vol. 51 (2).
工业技术