


SLA 3D 打印详解:原理、优势、材料与应用指南
本文介绍光固化立体成型 (SLA) 基本原理,帮助判断是否适合您的特定应用。读完后您将熟悉 SLA 3D 打印所有重要方面。
若对 Hubs SLA 打印工艺感兴趣,请查看 SLA 能力页面。
什么是立体光刻 (SLA)?
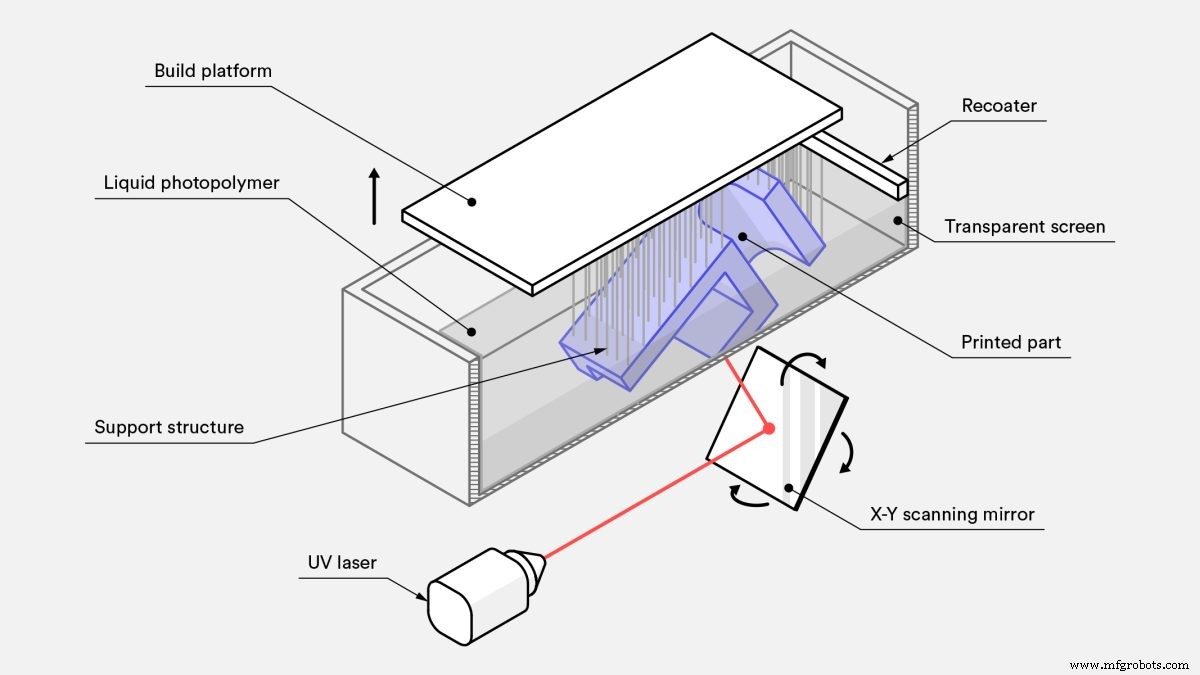
立体光刻 (SLA) 属于槽光聚合家族的增材制造工艺。又称树脂 3D 打印,槽光聚合关联三大技术:SLA、DLP、LCD。三者均用光源固化光聚合树脂,区别在于:
- 立体光刻 (SLA) 使用紫外激光选择性固化聚合物树脂。
- 数字光处理 (DLP) 使用数字投影仪作为紫外光源固化整层树脂。
- 液晶显示 (LCD) 使用 LCD 显示模组投射特定光图案。
SLA 是最广泛使用的槽光聚合技术之一。利用紫外 (UV) 激光束选择性固化聚合物树脂,逐层制造物体。SLA 材料为液态光敏热固性聚合物。
1986 年获专利,SLA 是首个 3D 打印技术。至今,当需要极高精度或光滑表面光洁度时,SLA 仍是最具成本效益的 3D 打印技术。设计师充分利用工艺优势和限制时可获最佳结果。
观看视频:如何用 SLA 打印高精度零件
短视频 10 分钟带你入门 SLA 3D 打印。
SLA 3D 打印如何工作?
- 构建平台定位于液态光聚合物槽中,距液面一个层高。
- 紫外激光选择性固化光聚合树脂形成下一层。
- 光聚合固化过程中,液态树脂单体碳链在紫外激光激活下变固态,形成牢固不可断键合。
- 激光束经振镜 (galvos) 聚焦按预定路径扫描,扫描模型整个横截面,使成型件完全实心。
- 打印后零件处于未完全固化状态。若需极高机械热学性能,需在紫外光下进一步后固化。
光聚合过程不可逆,无法将 SLA 件转回液态。加热会导致燃烧而非熔化,因 SLA 材料为热固性聚合物,而非 FDM 使用的热塑性塑料。
SLA 打印参数
大多数 SLA 系统打印参数由制造商固定不可更改。仅可输入层高和零件朝向(后者决定支撑位置)。
层高: 25–100 微米。低层高更准确捕捉曲面几何,但增加构建时间、成本和失败概率。100 微米适合大多数通用应用。
构建尺寸: 取决于 SLA 机型。两大主流设置:
- 顶向下:激光源在槽上方,零件向上构建。平台从树脂槽顶部开始,每层后下降。
- 底向上:光源在树脂槽下方(见上图),零件倒置构建。槽底透明并涂硅层,允许激光通过但防止固化树脂粘连。每层后固化树脂从槽底剥离,平台上升。此为“剥离步骤”。
底向上主要用于桌面级打印机(如 Formlabs),顶向下用于工业级 SLA 系统。底向上设备易制造操作,但构建尺寸受限——剥离步骤施加的力可能导致打印失败,力与各层横截面积成正比。顶向下可扩展至极大构建尺寸而精度损失小,但成本高。
下表汇总两种方向关键特性差异:
| 底向上 (桌面级) SLA | 顶向下 (工业级) SLA | |
|---|---|---|
| 优势 | + 成本低 + 广泛可得 | + 极大构建尺寸 + 构建速度快 |
| 劣势 | - 构建尺寸小 - 材料范围窄 - 大量支撑需更多后处理 | - 成本高 - 需专业操作员 - 换料需倒空整槽 |
| 主流厂商 | Formlabs | 3D Systems |
| 构建尺寸 | ≤145×145×175 mm | ≤1500×750×500 mm |
| 典型层高 | 25–100 µm | 25–150 µm |
| 尺寸精度 | ±0.5%(下限 ±0.010–0.250 mm) | ±0.15%(下限 ±0.010–0.030 mm) |
SLA 3D 打印特性
SLA 3D 打印主要特性:必要的支撑结构、卷曲、层间结合。
支撑结构
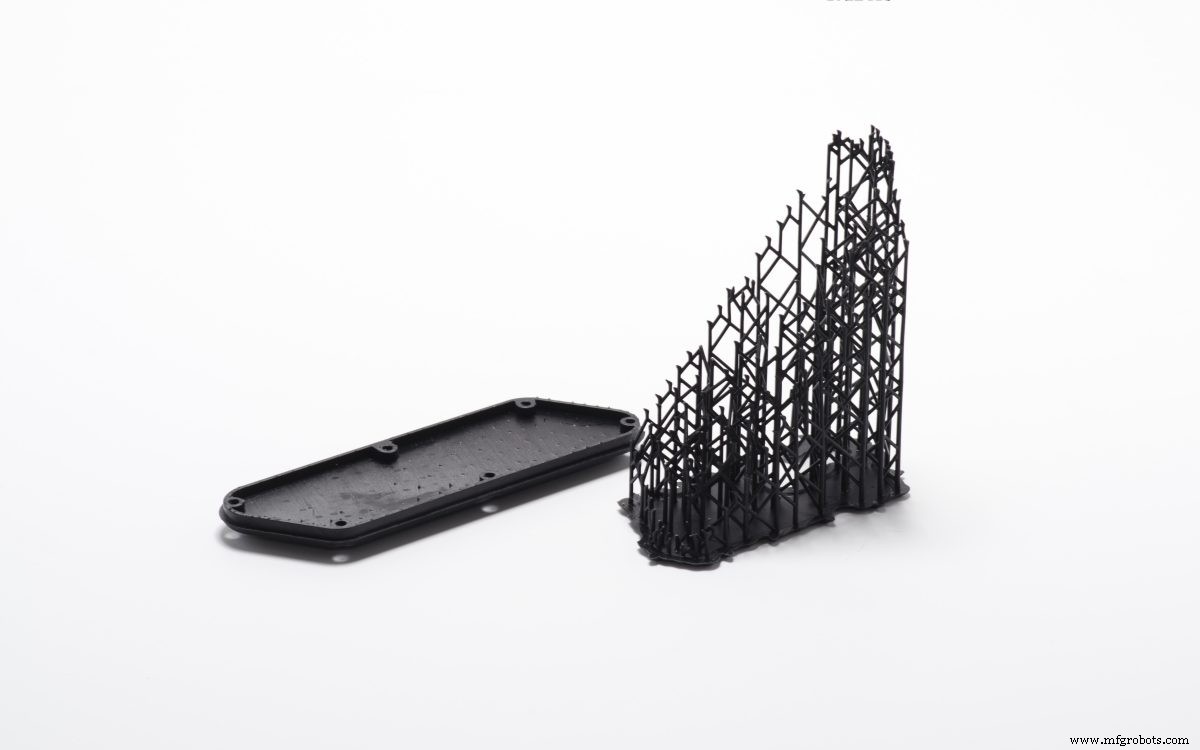
SLA 始终需要支撑结构。支撑与零件同材料打印,打印后需手动移除。零件朝向决定支撑位置和数量。建议朝向使视觉关键表面不接触支撑。
顶向下和底向上 SLA 支撑使用不同:
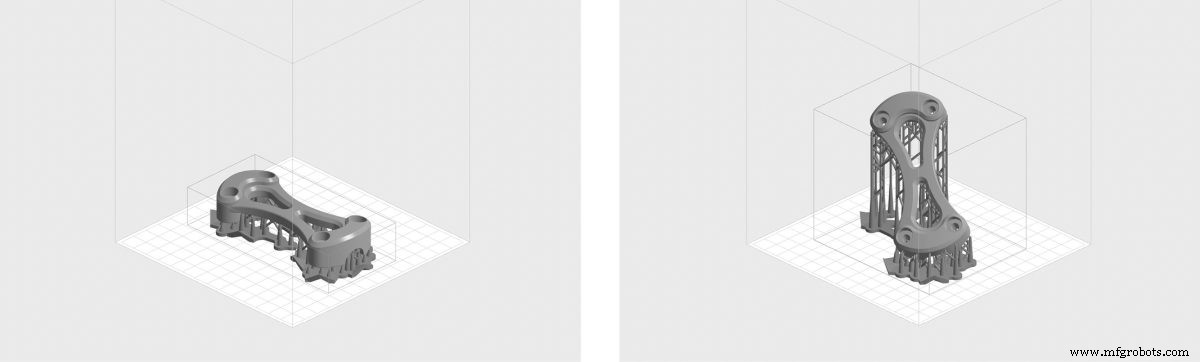
- 顶向下 SLA: 支撑需求类似 FDM。需准确打印悬垂和桥接(临界悬垂角通常 30°)。零件可任意朝向,通常平放以最小化支撑和总层数。
- 底向上 SLA: 支撑需求更复杂。悬垂桥接仍需支撑,但最关键标准是最小化每层横截面积:剥离步骤施加的力可能导致零件从平台脱离。力与各层横截面积成正比。因此零件倾斜放置,减少支撑非首要考虑。
卷曲
影响 SLA 零件精度的最大问题之一是卷曲。卷曲类似 FDM 翘曲。
固化过程中树脂受光源照射轻微收缩。收缩显著时,新层与前序固化材料间产生巨大内应力,导致零件卷曲。
支撑对锚定高风险区域、缓解卷曲至关重要。零件朝向和限制大平坦层也很重要。过度固化(如打印后暴露阳光)也可能导致卷曲。
防止卷曲最佳方法是在设计阶段考虑:避免大面积薄平坦区域,或添加防卷曲结构。
层间结合
SLA 打印件具有各向同性力学性质。单次紫外激光扫描不足以完全固化液态树脂。后续扫描使前序固化层高度融合。事实上,固化在打印完成后仍继续。
为获得最佳力学性能,SLA 件需后固化:置于强紫外光固化箱中(有时配合高温)。这大幅提高硬度和耐温性,但增加脆性。后固化效果:
- 标准透明树脂 桌面级 SLA 打印机 打印件,后固化拉伸强度近乎翻倍(65 MPa vs 38 MPa)。
- 可在更高温度下承载工作(最高 58°C vs 42°C)。
- 断裂伸长率近乎减半(6.2% vs 12%)。
将 SLA 件置阳光下也会固化。强烈建议使用前喷涂透明 UV 丙烯酸漆,因长期 UV 曝光损害 SLA 件物理特性和外观——可能卷曲、变脆、变色。
SLA 3D 打印主要特性汇总
| 立体光刻 (SLA) | |
|---|---|
| 材料 | 光聚合物树脂(热固性) |
| 尺寸精度 | ±0.5%(下限 ±0.10 mm)— 桌面级 ±0.15%(下限 ±0.01 mm)— 工业级 |
| 典型构建尺寸 | ≤145×145×175 mm — 桌面级 ≤1500×750×500 mm — 工业级 |
| 常用层厚 | 25–100 µm |
| 支撑 | 始终必需(生产精准零件的关键) |
SLA 打印用什么材料?
SLA 材料为液态树脂,可根据零件最终用途选择:如耐热性能、光滑表面、耐磨等。价格跨度大:标准材料约 $50/升,特种材料(如可铸造、牙科树脂)高达 $400/升。工业系统提供更宽材料范围,给设计师更精细的力学性能控制。
SLA 材料(热固性)比 FDM 或 SLS 材料(热塑性)更脆,因此 SLA 件通常不用于承受显著载荷的功能原型。材料进步未来可能改变此现状。
下表汇总最常用树脂优劣势:
| 材料 | 特性 |
|---|---|
| 标准树脂 | + 表面光滑 - 相对脆性 |
| 高精度树脂 | + 尺寸精度更高 - 价格更高 |
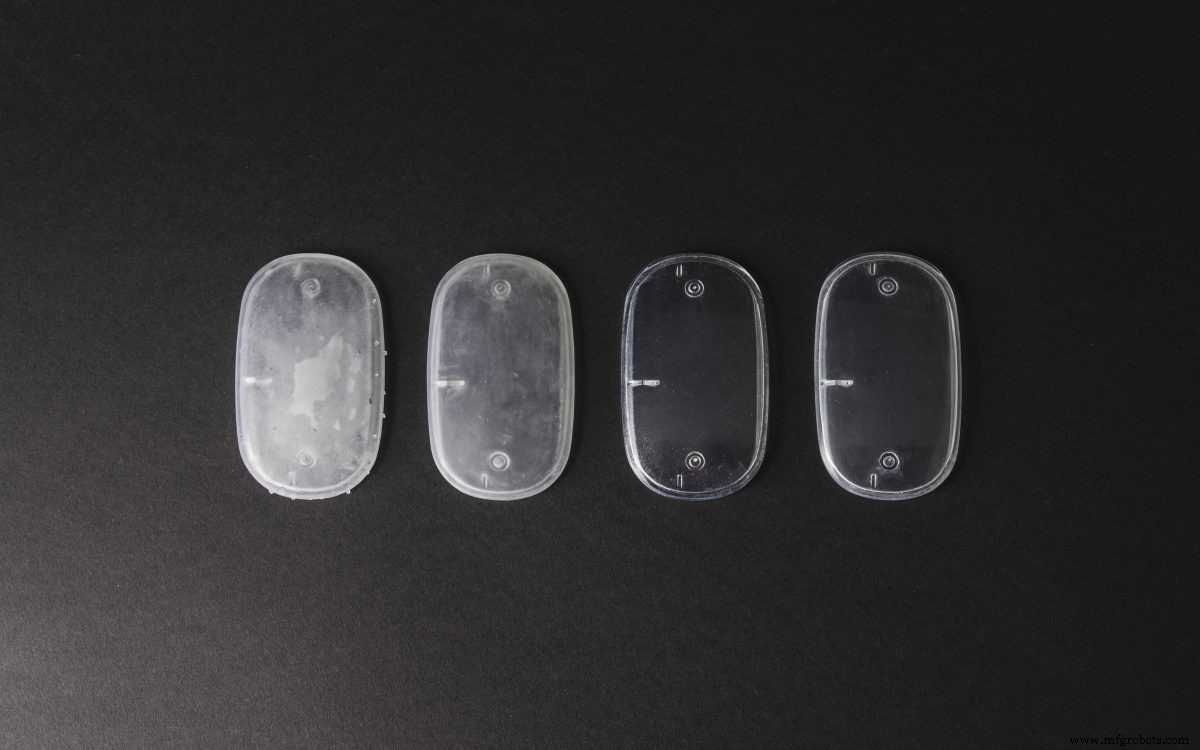
| 透明树脂 | + 透明材料 - 需后处理获极致透明度 |
| 可铸造树脂 | + 用于制作模具型芯 + 烧失后灰分极低 |
| 耐用/韧性树脂 | + 类 ABS 或 PP 力学性能 - 低耐热性 |
| 高温树脂 | + 耐高温 + 用于注塑/热成型工装 |
| 牙科树脂 | + 生物相容性+ 高耐磨- 成本高 |
| 柔性树脂 | + 类橡胶材料 - 尺寸精度较低 |
SLA 后处理选项
SLA 件可通过打磨抛光、喷涂、矿物油精饰等后处理达到极高表面标准。详情请阅读 SLA 件后处理详尽指南。
SLA 3D 打印优势
- 可生产极高尺寸精度和精细细节的零件。
- 表面光洁度极佳,适合视觉原型。
- 提供特种材料:透明、柔性、可铸造树脂。
SLA 3D 打印劣势
- SLA 件普遍脆性大,不适合功能原型。
- SLA 件力学性能和外观随时间在阳光下暴露会降解。
- 始终需要支撑结构,后处理必须去除支撑留下的视觉痕迹。
Hubs 针对 SLA 3D 打印的顶级技巧
SLA 3D 打印是否适合您的零件或产品?我们的经验法则:
- SLA 最适合生产表面极光滑、细节极精细、多种热固性材料的视觉原型。
- 桌面级 SLA 适合以实惠价格制造注塑级小零件。可理解为“拳头大小以内”。
- 工业级 SLA 可生产高达 1500×750×500 mm 的大型零件。
想了解更多?阅读 3D 打印完整指南。
3D打印