


3D 打印机类型与能力全解析:七大工艺分类指南
3D 打印是生产原型甚至某些最终用途零件的最优制造方法。根据具体技术选择,往往是最具成本效益的选项,能带来巨大价值。
3D 打印机分类繁多,每类下又有多种商业和工业级设备。本文涵盖主要 3D 打印机类型及其制造能力。
理解 3D 打印复杂格局,助您在制造设计零件时节省大量时间和资金。让我们开始。
3D 打印机有哪些不同类型?
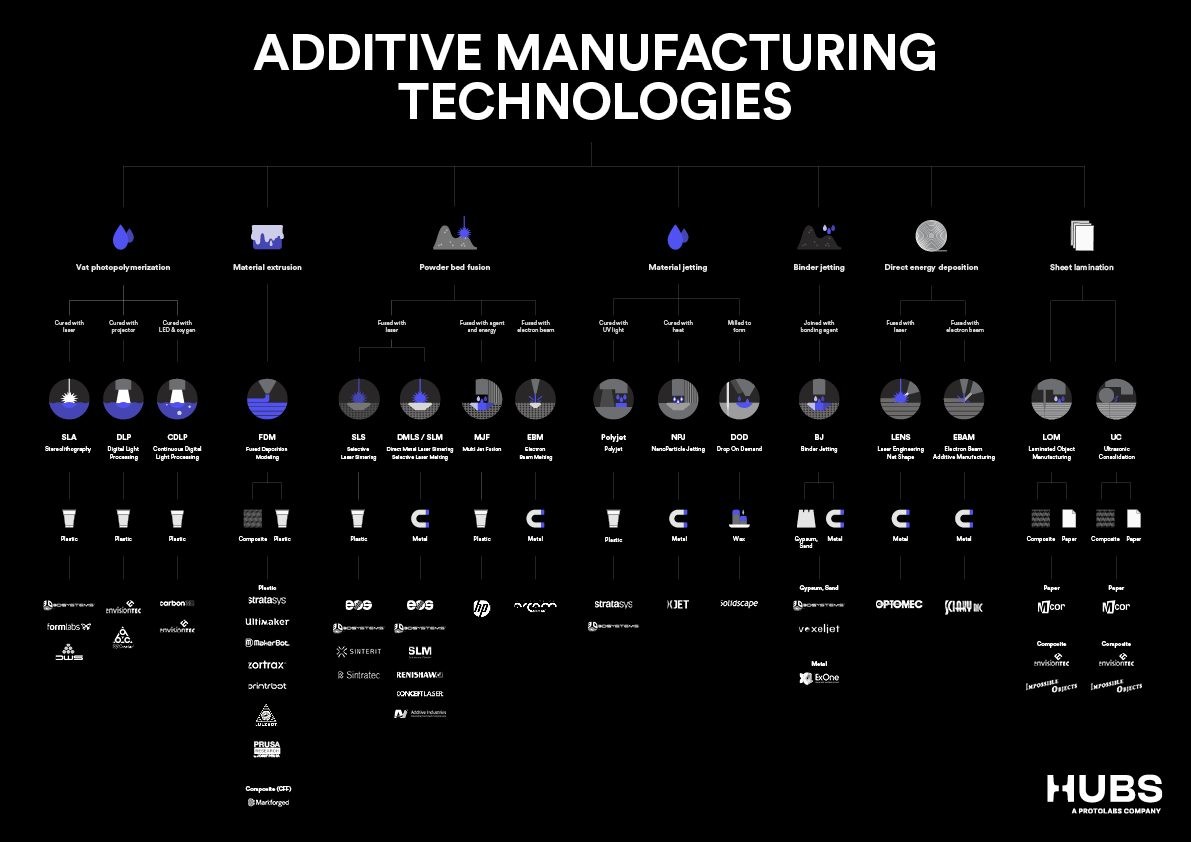
2015 年 ISO/ASTM 52900 标准化了 3D 打印机和技术分类,确立七大工艺类别:
- 槽光聚合: 液态光聚合树脂经光固化
- 材料挤出: 熔融热塑性丝材经加热喷嘴沉积
- 粉末床熔融 (PBF): 高能源熔融/烧结粉末颗粒
- 材料喷射: 液态光敏熔融剂液滴沉积粉末床并光固化
- 粘结剂喷射: 液态粘结剂液滴沉积颗粒床,后烧结
- 定向能量沉积: 熔融金属同步沉积熔融
- 层叠制造: 单层材料切割成形后层压粘合
每类技术下包含多种具体技术和打印机。Hubs 提供的工艺包括:立体光刻 (SLA)、熔融沉积成型 (FDM)、选择性激光烧结 (SLS) 和 HP 多喷嘴熔融 (MJF)。
什么是槽光聚合及其工作原理?
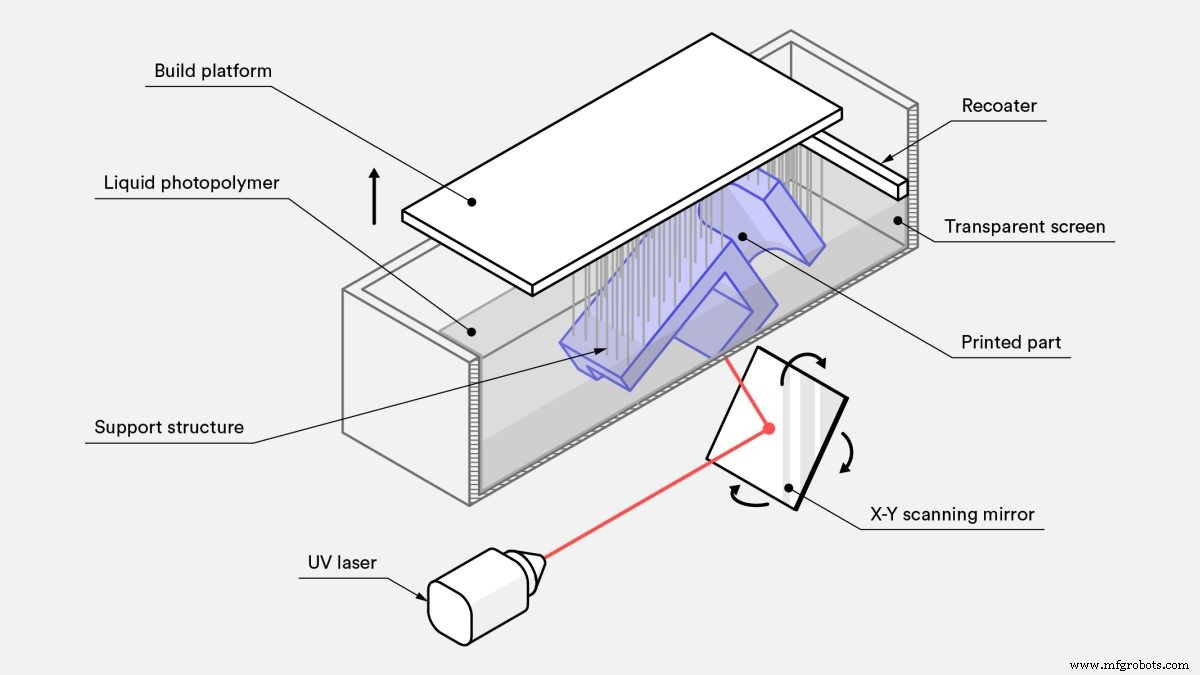
槽光聚合通过紫外光源选择性固化液态光聚合树脂制造零件。构建平台浸入装满树脂的槽中。光经镜面选择性导向树脂表面。
一层固化后,平台微量升降使新液体流入。下一层固化并与前层结合。最终层固化后取出打印件。此时零件已完全成型,可进一步在 UV 炉中固化增强强度。
槽光聚合 3D 打印机类型
槽光聚合有几种不同打印技术。最常见三种:SLA、直接光处理 (DLP)、连续液面生产 (CLIP)。它们在光源导向树脂方式上相似。总体而言,SLA 是槽光聚合家族中最常用、最广泛的技术。
不同光聚合 3D 打印机对比:
- SLA 用单点激光在树脂表面描绘细线,填充待固化横截层形状。精度高但耗时较长。
- DLP 用数字光投影仪一次闪光固化整层图像。比 SLA 快。但投影仪为数字屏幕,每层图像由方形像素组成,分辨率略低。
- CLIP 同 DLP,但构建平台连续运动。实现更快构建速度和更平滑 Z 轴轮廓。
槽光聚合材料
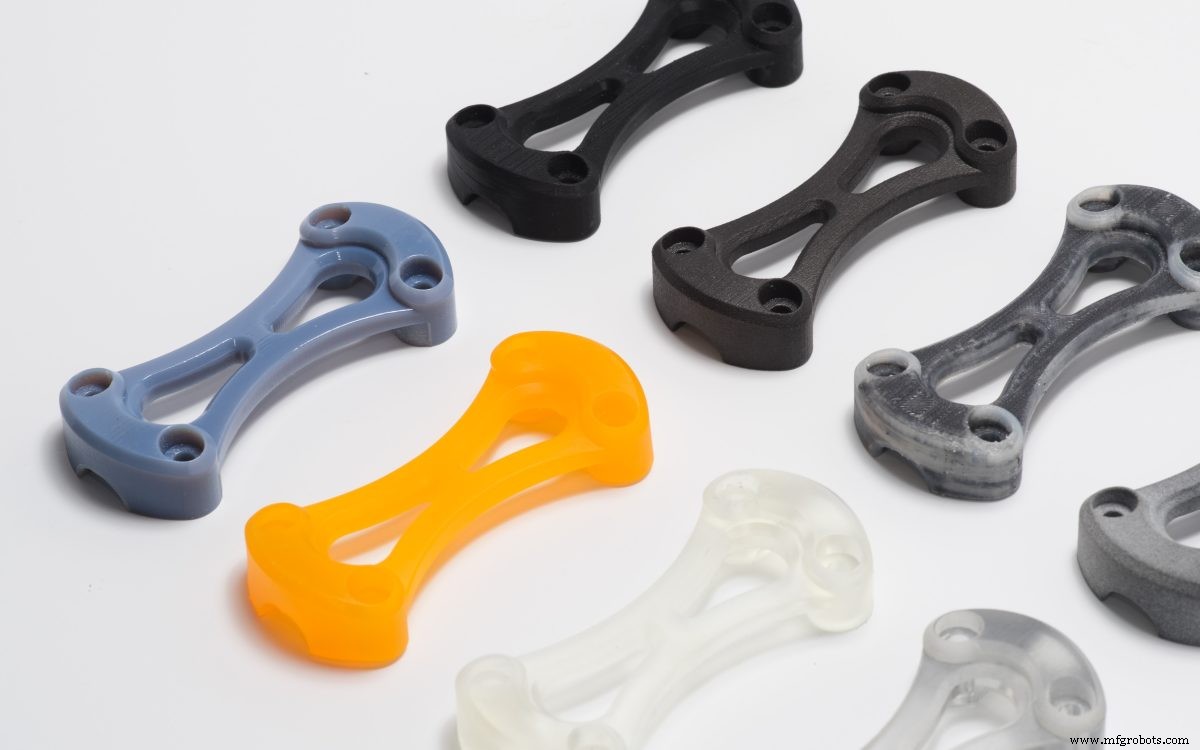
所有槽光聚合打印机使用光聚合树脂,多为专有配方。种类繁多:通用原型标准树脂、类 ABS 耐用树脂、类橡胶柔性树脂、烧失后零灰分透明可铸造树脂、陶瓷填充高刚性树脂、医疗器械生物相容性树脂等。
部分树脂(含透明树脂)需额外后处理达最佳视觉效果或光学透明度。若选择 SLA 定制零件,请参阅 不同 SLA 3D 打印材料对比。
槽光聚合几何特性
桌面级 SLA 与工业级 SLA 构建体积差异大,但通常小于 FDM 或 PBF。单一尺寸最大约 300 mm。槽光聚合可打印高复杂度零件,但不如 PBF 复杂(因需支撑结构)。
在构建体积和复杂度上虽有不足,槽光聚合在打印分辨率上极具优势:能打印极精细细节。
槽光聚合力学特性
槽光聚合打印件公差极紧、重复性好。完全固化后可实现全向各向同性。该技术真正闪光点在于表面光洁度:可打印极光滑轮廓,媲美注塑成型。
另一显著优势:完全固化件可做水密和气密。但固化不可逆,加热会燃烧而非熔化。
槽光聚合打印机快且具成本效益吗?
槽光聚合是最古老 3D 打印类型,最早 SLA 追溯至 1970 年代。厂商竞争持续降价,但仍较贵,成本约同塑料粉末床熔融 (PBF)。设备比 SLS 便宜,但材料更贵。
多因素影响打印时间,但槽光聚合普遍被认为最快技术之一。
商业应用:槽光聚合能生产什么?
材料范围广赋予槽光聚合同样广泛的应用:从原型到最终用途零件。
高分辨率和紧公差使其理想用于 珠宝、小批量注塑、许多 牙科和医疗应用。可打印水密件使其在汽车、航空航天、医疗行业流行。光滑表面光洁度使其成为原型注塑件的最佳选择。
什么是材料挤出及其工作原理?
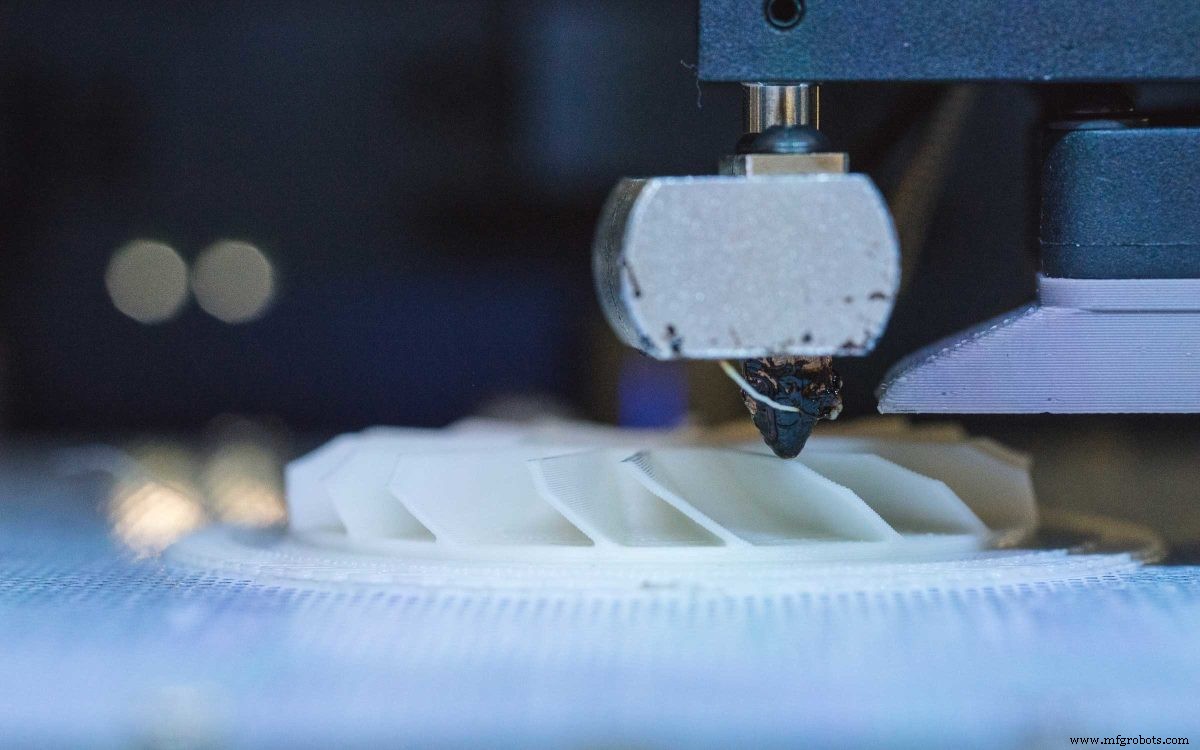
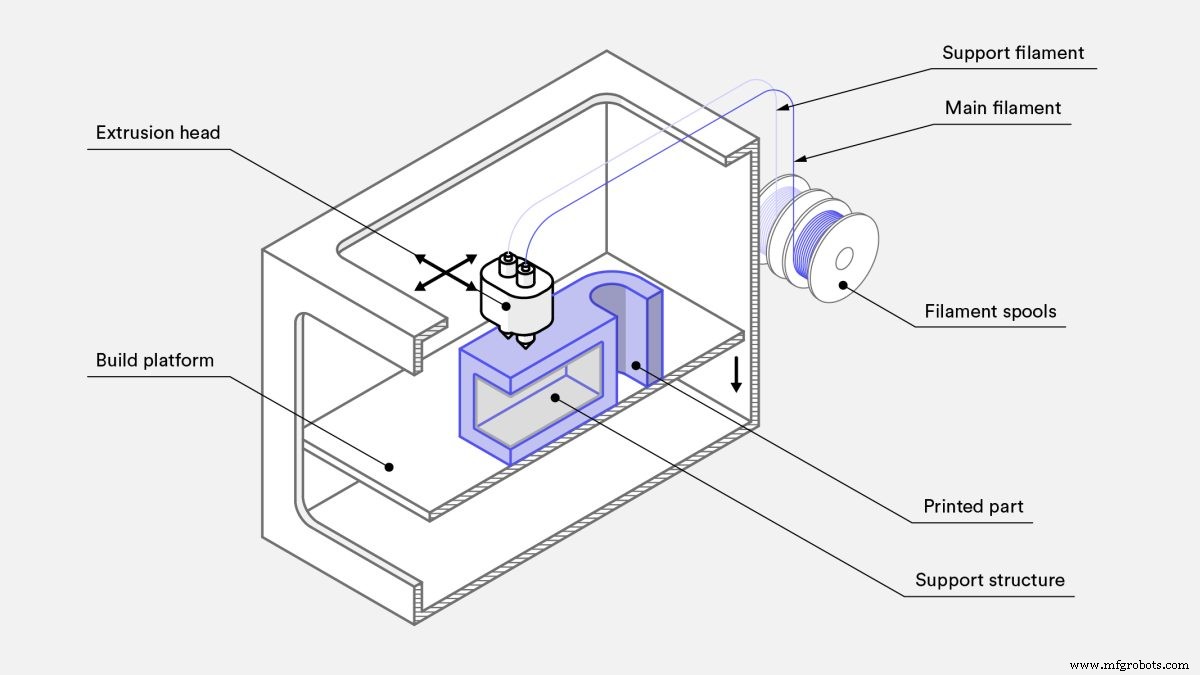
材料挤出通过逐层打印熔融热塑性丝材制造零件。丝材卷经加热挤出喷嘴熔化。打印机在精确位置连续沉积熔融丝材,冷却固化。想象自动热熔胶枪有条不紊在平坦构建面移动。
喷嘴可相对构建平台沿三轴移动。在 X、Y 轴描绘单一横截面形状,沿 Z 轴层层堆叠构建完整打印件。
材料挤出打印机类型
熔融沉积成型 (FDM) 和熔丝制造 (FFF) 是材料挤出两大打印技术。材料挤出相对简单,是市场上成本效益最高、普及度最高的打印技术。
FDM 两主类型:原型级(桌面级)和工业级。虽技术几乎相同,但规模差异巨大,故区分两者。
材料挤出材料
因 FDM 广泛使用,市场上出现数千种丝材。最常见 ABS 和 PLA,也有尼龙、PC、PETG、TPU、PEI。部分丝材加入碳纤维、凯夫拉、玻纤、木、金属等增强纤维。
如何选择适合丝材请参阅 不同 FDM 3D 打印材料对比指南。
材料挤出与 FDM 几何特性
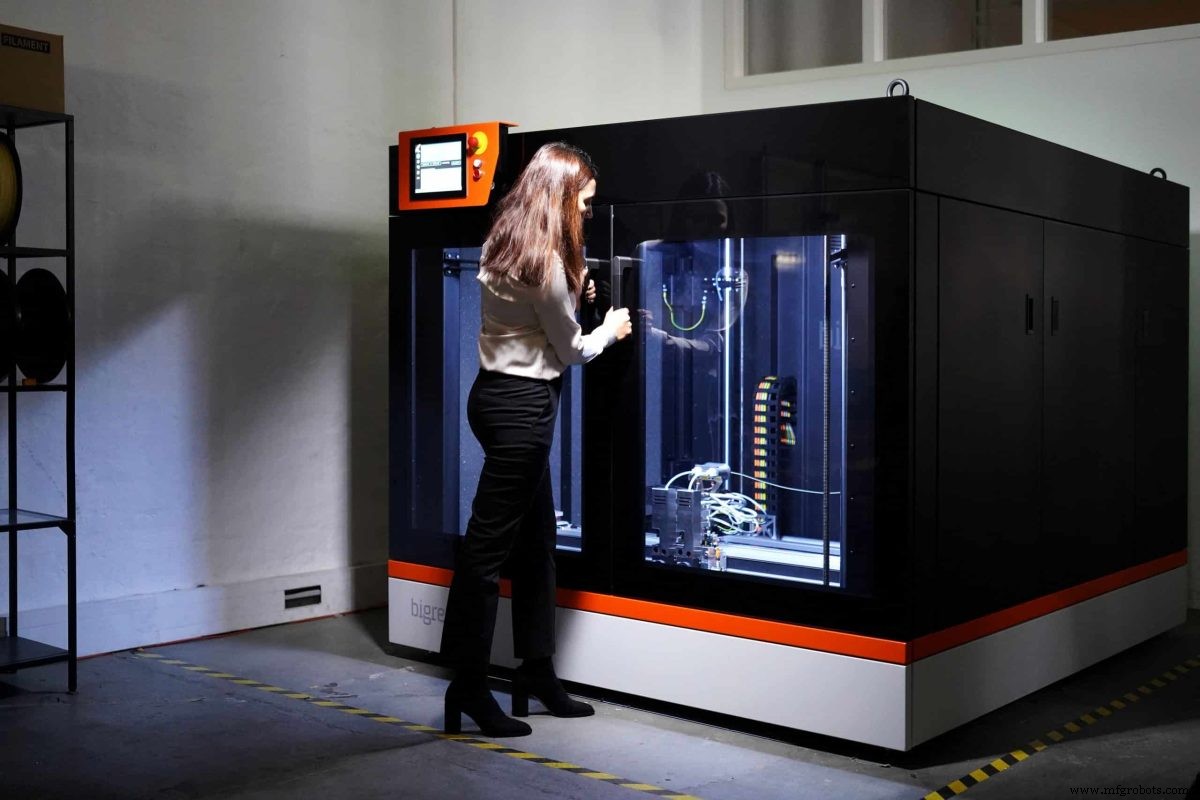
FDM 打印机品牌数千,形态各异。最大构建平台约 1500 mm 三维,最小可轻松置于办公桌旁。
因自底向上构建,悬垂等特征需随零件同步打印支撑。因此 FDM 不总是复杂组件理想方案。
分辨率取决于丝材,最细丝材约 0.15 mm。丝材圆柱形导致无法打印尖角,墙面除非后处理否则从不平整。
材料挤出与 FDM 力学特性
FDM 打印机一般不用于生产功能性最终用途零件(极少例外)。非最高精度打印机,Z 轴强度弱,所有表面有明显层纹。
材料挤出与 FDM 快且具成本效益吗?
FDM 打印机成本低,桌面机 $500–$5,000。工业级机器远超此价,超出最发烧友预算。
材料挤出设备拥有成本低、易运行,但外包同样流行——技术普及使一日交期成常态。
标准 FDM 材料广泛可得,竞争压低价格。单件打印快,但不像槽光聚合或 PBF 有规模经济。FDM 大批量相对慢,可能非海量零件最佳价值选择。
商业应用:材料挤出与 FDM 能生产什么?
FDM 件不如其他技术耐用和美观,但极具成本效益。这些特性使 FDM 成为原型许多阶段(尤其是早期概念验证)最常用技术。
FDM 材料多样、速度快、成本效益高,也吸引特定生产零件应用,只要分辨率和表面光洁度非关键因素。工业级 FDM 易用 夹具、治具、固定装置 等坚固材料生产功能原型和最终用途零件。用 FDM 生产这些组件比传统制造更具价格优势。
什么是粉末床熔融 (PBF) 及其工作原理?
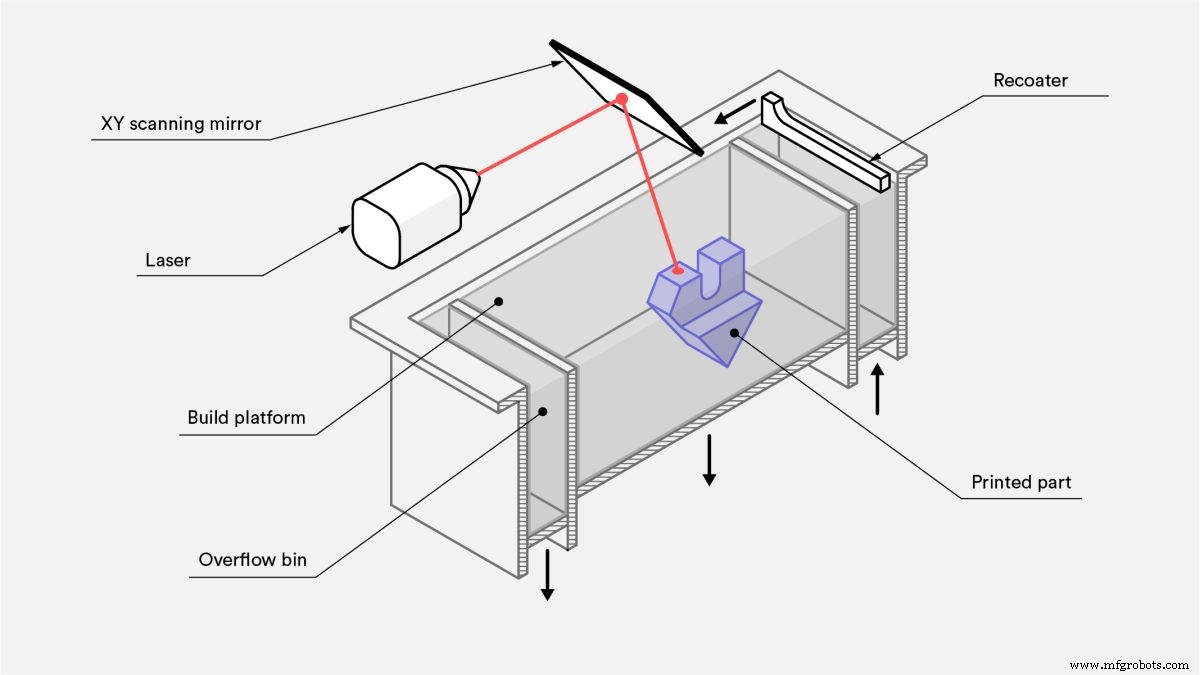
粉末床熔融打印机通过选择性熔融/烧结粉末颗粒制造零件。粉末材料加热至略低于熔点,在构建平台铺极薄层。激光或电子束扫描粉末表面,熔融颗粒形成单一横截面。
每层后平台下降,过程重复。每新层熔融至前一层,直至所有层熔融成一个整体。
层层堆叠时,未熔融颗粒作为打印支撑结构,消除大部分需单独支撑结构。打印完成后,移除多余支撑粉末并回收。
PBF 打印机类型
许多 3D 打印机采用 PBF 技术。最常见类型:选择性激光烧结 (SLS)、直接金属激光烧结 (DMLS)、选择性激光熔化 (SLM)、HP 多喷嘴熔融 (MJF)、高速烧结 (HSS)、电子束熔融 (EBM)。SLS 最常用于塑料,DMLS 和 SLM 最常用于金属。
- SLS 用激光烧结颗粒生产实心塑料件。
- DMLS 用激光烧结颗粒生产多孔金属件。
- SLM 用激光熔化颗粒(非仅烧结)生产实心金属件。因要求颗粒熔点相同,SLM 仅能打印单一金属,非合金。
- MJF 结合 SLS 和材料喷射技术生产实心塑料件。铺粉后,喷墨喷头选择性沉积促熔和抑熔剂,高功率红外光束扫描熔融仅有熔融剂区域。
- EBM 用电子束熔化颗粒生产实心金属件,但需真空环境。仅限导电金属。
- HSS 喷墨打印头在铺于加热构建平台的薄塑料颗粒层上沉积红外吸收液,勾勒烧结区域。红外光熔融液下粉末成层。
- MJF 用喷墨阵列在尼龙粉末床选择性喷涂熔融和细节剂,经加热元件熔融成实心层。
粉末床熔融材料
SLS 打印塑料和尼龙复合材料,如 Alumide(尼龙铝复合)。聚丙烯(热塑性聚合物)在 SLS 和 MJF 中日益流行。
SLS 材料持续演进,尼龙仍最常用。数十种尼龙可用,PC、PEEK、PEKK、柔性 TPU、复合增强尼龙日益普及。件通常白色打印,可染任何颜色。
MJF 仅能打印尼龙。因熔融剂为黑色,过去只能打印灰色件。如今 HP Jet Fusion 500/300 系列可全彩和白色打印。该系列虽逐步淘汰但仍将支持多年。
粉末床熔融几何特性
PBF 打印机可制造大于槽光聚合的尺寸,但大型 PBF 打印机单一尺寸罕超 300–400 mm。可高分辨率打印。因未用粉末作支撑,PBF 能从极复杂数字模型生产零件。
MJF 和 SLS 潜在复杂度相当,均优于 SLA。但 SLA 分辨率更高(层高低至 25 微米,SLS 恒 100 微米,MJF 80 微米)。MJF 分辨率略优于 SLS,但 SLS 材料范围更广。
金属方面,DMLS 分辨率最高,次 SLM,再次 EBM。
粉末床熔融力学特性
PBF 公差可媲美槽光聚合,但零件强得多。PBF 能生产任何 3D 打印技术中力学性能最好的功能塑料件。MJF 件比 SLS 略强,表面更光滑。
EBM 系统残余应力比 DMLS 和 SLM 小,潜在变形少。DMLS 金属件不如 SLM 强,因颗粒仅烧结、件保持微孔隙。但 SLM 件力学性能可媲美机加工、锻造等传统工艺。
所有 PBF 件因粉末制成表面微粗糙,但简单后处理易抛光光滑。
粉末床熔融快且具成本效益吗?
PBF 市场竞争持续降价,但仍昂贵。金属 3D 打印极贵,通常超 CNC 加工。塑料成本与槽光聚合相当。MJF 通常比 SLS 便宜约 10%。
塑料小批量时,SLS 和 MJF 比槽光聚合和 FDM 慢。但大批量时最快,因零件直接在构建平台打印。
商业应用:粉末床熔融能生产什么?
生产强功能件能力使 PBF 成为全行业小批量功能塑料件首选技术。常见应用:一次性工业五金(机床部件、治具、夹具、固定装置)及定制塑料组件小批量生产。
因昂贵,DMLS、SLM、EBM 仅用于几何复杂度超出机加工成本或能力的零件。生产极复杂零件能力使 PBF 成快速原型首选技术。
什么是材料喷射及其工作原理?
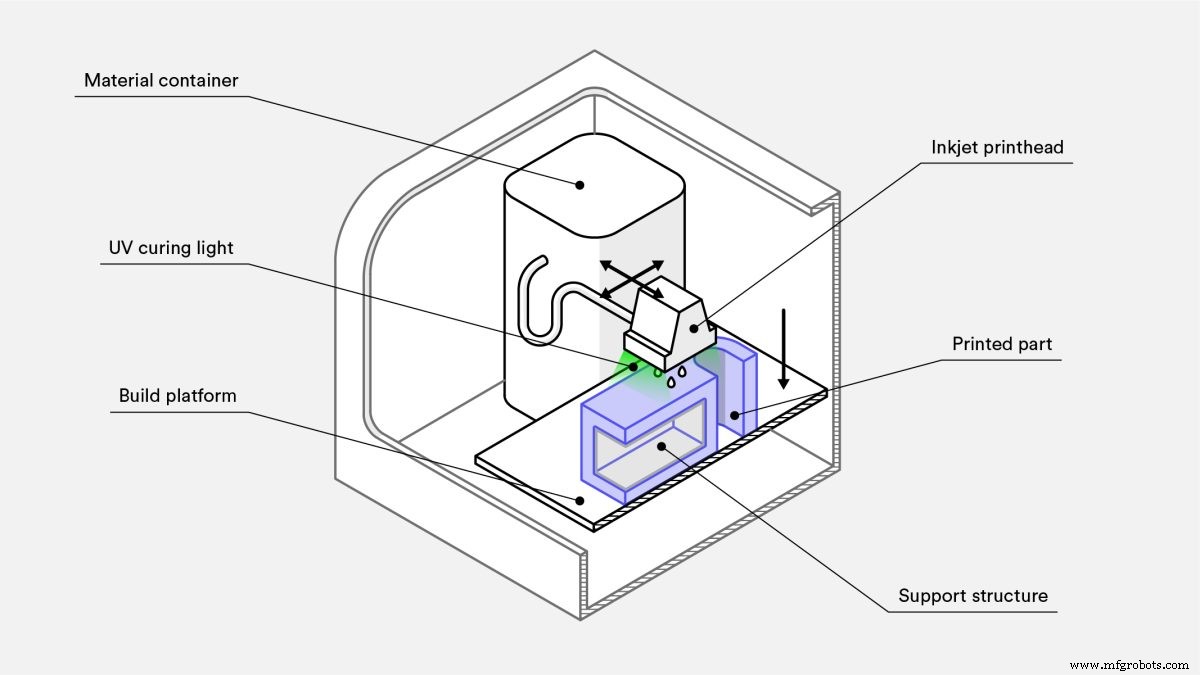
材料喷射 通过喷射微小液态材料液滴至构建平台并用热或光固化制造零件。类似标准 2D 喷墨打印,数百材料喷嘴的打印头在构建平台移动,沿 X 轴载体沉积材料,像汽车雨刮器来回扫描,单次通过覆盖整层。
单打印头可携带多材料喷嘴,实现多材料打印、全彩打印、可抛弃支撑结构(如蜡)。
材料喷射 3D 打印机类型
材料喷射类别下有几种不同打印技术。最常见三种:PolyJet、纳米颗粒喷射 (NPJ)、按需滴落 (DOD)。2022 年中,PolyJet 远最流行。
- PolyJet:首个材料喷射技术,Stratasys 专利拥有。此类打印机从打印头喷射液态光聚合树脂和易移除支撑材料,经紫外光固化。
- NPJ:XJet 专利技术。与 PolyJet 每层固化后沉积下层不同,NPJ 所有层沉积完再固化。金属/陶瓷纳米颗粒悬浮液与支撑材料由打印头沉积。打印机热量使悬浮液随层沉积蒸发,留下微弱结合的金属/陶瓷和支撑。最终层完成后移除支撑,整体烧结结合所有纳米颗粒。
- DOD:SolidScape 专利(Stratasys 收购)。类似 PolyJet,但专为珠宝行业高精度蜡型投资铸造和模具制造开发。与 PolyJet 不同,打印头可在 X、Y 轴移动打印高分辨率曲线。材料液滴沉积后,每层经飞刀刮平确保绝对平坦。这些因素提升最终尺寸精度。
材料喷射材料
因类别技术多样,材料喷射打印机可用材料范围广。最常见:光聚合物、柔性塑料、铸造蜡、金属、陶瓷。
PolyJet 打印机以能生产全彩、多材料、多纹理打印件著称。
材料喷射几何特性
构建平台可达近 1 平方米,近似 FDM 尺寸。单个零件可填满整个打印床。因零件周围构建全实心支撑,也可生产极复杂零件。
材料喷射力学特性
材料喷射打印机精度极高,能生产极高公差零件,但零件强度通常低于 FDM 或 PBF。表面光洁度极光滑,也可选择哑光设置打印。
材料喷射快且具成本效益吗?
无论打印机类型,材料喷射实际相当昂贵。材料贵,支撑结构实心打印,意味着单件材料浪费大。
生产速度与 PBF 打印机相当。
商业应用:材料喷射能生产什么?
材料喷射是昂贵 3D 打印技术,但其极高尺寸精度和光滑表面光洁度使其在尺寸精度或惊艳视觉至关重要时成为唯一可行方案。常见:高度逼真原型、解剖模型、复杂高精度工装、珠宝、医疗器械、手术工具。
多材料打印常用于触觉反馈原型,如硬壳软按钮。
什么是粘结剂喷射及其工作原理?
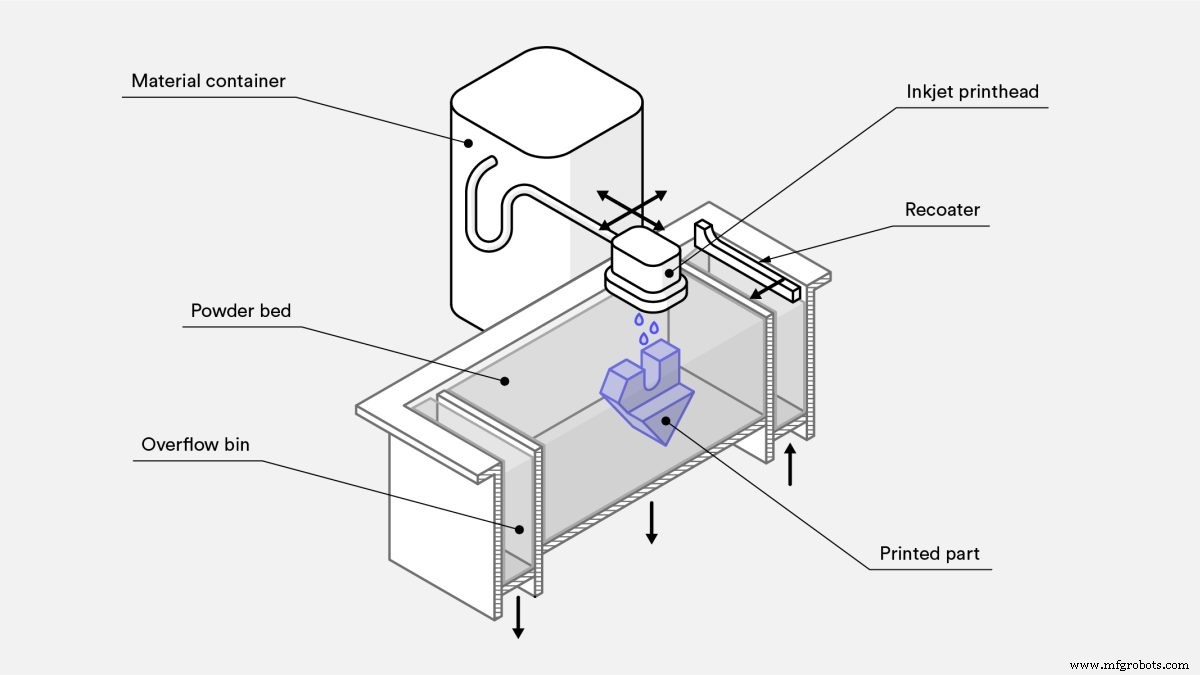
粘结剂喷射通过在粉末床选择性沉积粘结剂制造零件。构建平台先铺极薄材料粉末层。覆盖喷墨喷嘴的打印头扫描,在待成型区域沉积粘结剂。粘结剂喷射打印机也可在粘结剂后沉积彩色墨水实现彩色打印,再铺新粉末层覆盖前层。
最终层完成后,零件留在粉末中让粘结剂增强强度。从粉末箱取出后,部分材料即可使用。但功能用途零件大多需渗透和烧结,导致收缩高达 40%。
粘结剂喷射 3D 打印机类型
粘结剂喷射仅单一技术实现,但按可用材料和粘结剂分许多打印机种类。详情请阅读 粘结剂喷射 3D 打印入门。
粘结剂喷射材料
因打印件靠粘结剂而非颗粒间键合结合,可粉末化的许多材料均可粘结剂喷射打印。最常见:砂、陶瓷、金属,塑料也可用。
粘结剂喷射几何特性
粘结剂喷射最适合拳头大小以内零件。
因未用粉末作天然支撑,复杂件也可生产。但厚度不得超 10 mm,因渗透可能不一致。分辨率高,媲美 PBF。
粘结剂喷射力学特性
粘结剂喷射可生产良好公差零件,但最终公差因后处理收缩难以预测。
渗透前金属件极弱,不慎处理易碎裂。渗透后接近全密度,但力学性能不达传统制造高质量水平。
这些金属件表面粗糙度优于 DMLS 和 SLM。
粘结剂喷射 3D 打印快且具成本效益吗?
粘结剂喷射技术平价,成本甚至低于槽光聚合和 PBF。打印速度与 PBF 相当,低批量与其他技术持平,大批量较快。
商业应用:粘结剂喷射能生产什么?
因能快速、低成本、多色生产复杂件,粘结剂喷射是全彩原型理想选择。价格低于材料喷射,尽管力学性能有限,仍能达原型所需分辨率。
也是生产复杂高精度金属陶瓷件最快、最平价技术之一。多种粉末可用,打印床可相对大。渗透烧结后粘结剂喷射金属件力学性能虽不及 PBF,但仍可功能使用。
粘结剂喷射在用砂生产复杂铸件方面极具吸引力:能以相对低成本打印大型复杂几何,且工艺足够简单可与大多数传统铸造工艺集成。
什么是定向能量沉积 (DED) 及其工作原理?
定向能量沉积 (DED) 通过堆叠熔融材料熔滴(通常金属)制造零件。技术与塑料材料挤出打印机相似,但用于金属。原料为粉末或丝材,连续通过喷嘴,在沉积点由激光、电子束或电弧熔化,冷却固化。
喷嘴相对构建平台可多轴移动。三轴机在 X、Y 轴描绘单一横截面,沿 Z 轴层层堆叠构建完整零件。五轴 DED 打印机不限于逐层堆叠,可从任意角度沉积材料。这意味着不仅能从零构建零件,还常用于在现有物体多面沉积材料。
DED 常称直接金属沉积 (DMD)。许多专有技术名称常互换使用,虽材料和能量源不同。但原理相似。Optomec 激光工程网状成形 (LENS) 是高功率激光熔融粉末最知名技术。Sciaky 电子束增材制造 (EBAM) 是电子束熔融焊丝最知名技术。
DED 打印机类型
LENS 采用沉积头:激光头、粉末分配喷嘴、惰性气体管。激光穿过头部中心在构建区形成熔池,粉末从侧面喷射熔化固化。惰性气体形成无氧无湿护罩,防表面氧化、促进层间结合。
EBAM 通过喷嘴送入金属焊丝,在与构建区接触点用电子束熔化。本质上 EBAM 是金属版 FDM。
DED 材料
LENS 技术可打印金属和陶瓷,陶瓷更常用。LENS 和 EBAM 可用几乎所有可焊金属:铝、钢、钛、因科镍、钽、钨、镍、铌等。
DED 几何特性
DED 关键优势:超大构建包络。大型制造商构建包络达数米长的定制 DED 打印机不罕见。
支撑结构虽可能但困难,因沉积点大液态熔池不允许悬垂。同属性导致复杂几何也不可行。分辨率极低,远低于其他金属 3D 打印机。粉末颗粒 50–150 微米,焊丝直径 1–3 mm。
尖角等只能后处理实现,典型用 CNC 铣削。常见做法:DED 堆积新材料再机加工至所需精度。
DED 力学特性
维持沉积点熔点所需高能量产生大热梯度,导致大量残余应力,但 DED 生产全致密件,力学性能媲美锻件。
低分辨率导致表面光洁度差,需二次机加工达最佳效果。
DED 快且具成本效益吗?
DED 两大优势:打印速度和材料成本。所有 DED 技术铺料相对快,最快机器 11 kg/h(分辨率极低)。金属原料比其他金属 3D 打印机便宜。粉末通常为商用现货 (COTS) 焊接材料,广泛可得。但简单件传统制造几乎总更便宜。
商业应用:DED 能生产什么?
DED 三大主用途:零件修复、特征添加、近净形零件生产。本质为焊接形式,DED 可在现有零件上打印。这使其成修复损坏零件、添加其他工艺无法添加特征的理想选择。刀具修复是最常见用例,昂贵机械修复比重订更划算时(如重工业)企业转向 DED。
因分辨率极低,大多数件需 CNC 后处理。件以近净形打印,预期后续机加工达公差。因传统制造几乎总更便宜,近净形 DED 打印仅用于传统制造极慢、极贵或根本不可行时。
什么是层叠制造及其工作原理?
层叠制造通过堆叠层压切割成匹配零件单一水平截面的材料薄片制造零件。部分打印机先切割后层压;多数先铺片层压再切割成型。
层叠制造打印机类型
这是构建 3D 模型最简单方法之一。尽管简单,但基于材料、层压法、切割法存在许多专有技术。多数情况是纸张层压物体制造 (LOM) 简单变体。超声波固结 (UC) 是唯一根本不同技术,用超声波振动摩擦焊替代单独粘结剂。
- LOM 用粘结胶层压薄片,再用 CNC 铣削、激光切割、水刀切割逐层减法成型。
- UC 流程同 LOM,但层压通过超声波振动摩擦焊实现。
层叠制造材料
跨所有打印机类型,可用材料多:纸、大多数聚合物、纤维增强聚合物、陶瓷、几乎所有金属。多材料层也可实现,前提是每层可用相同方法层压成型。
使用彩色薄片可实现全光谱全彩打印。
层叠制造几何特性
层叠制造打印床尺寸变化大,但与 SLA、SLS 打印机相当。大幅面打印机不常见。
因切割方法相对简单,高度复杂形状不可行。但因无需支撑结构,内部结构可行。
额外设计选项:层间嵌入布线。多数工艺无需加热,降低高温损坏风险。典型层分辨率完全取决于材料原料。
层叠制造力学特性
尺寸精度和表面光洁度与简单 CNC 铣削、激光切割、水刀切割相当。但层间结合弱,不适合结构或功能用途。
层叠制造快且具成本效益吗?
LOM 因原材料易得极具成本效益。无前期准备使打印机也极快。
层叠制造商业应用有哪些?
LOM 最初用于建筑模型制作。今日最常用于高细节彩色物体,典型用于概念验证和外观手感原型。
常见问题解答
如何为定制零件选择正确 3D 打印技术?
确定制造需求前需考虑许多因素:功能性、所需材料、外观特性、工艺能力等。起步请查阅 选择正确 3D 打印工艺综合资源,并记住可(且应)在找到完美匹配前测试不同打印方法。
哪种 3D 打印机最适合复杂几何?
复杂几何设计强烈推荐粉末床熔融技术如 SLS 或 MJF。
若多种 3D 打印机均适用该怎么办?
常有多种 3D 打印工艺均能生产您的零件。此时对比各工艺成本和性能确定最佳制造方案。
功能性聚合物零件适合哪种 3D 打印技术?
功能性聚合物零件选热塑性塑料(SLS 或 FDM)而非热固性(SLA/DLP 或材料喷射)。
哪种 3D 打印技术能给最佳外观效果?
最佳外观质量选热固性(SLA/DLP 或材料喷射)。
金属零件最佳 3D 打印技术是什么?
诚建议转向 CNC 加工生产金属件,但若设计极复杂,DMLS 和 SLM 是铣削和车削的可行替代。
3D打印