


多喷嘴熔融 (MJF) 揭秘:HP 面向复杂工业零件的前沿 3D 打印技术
今天设计师和工程师面对众多 3D 打印技术和材料选择。本文聚焦 多喷嘴熔融 (MJF),HP 专有 3D 打印技术,作为众多复杂工业应用的可行方案。深入解析其工作原理、优势及是否适合您的零件。
若想了解 Hubs 提供的 3D 打印技术,请访问 3D 打印服务页面。
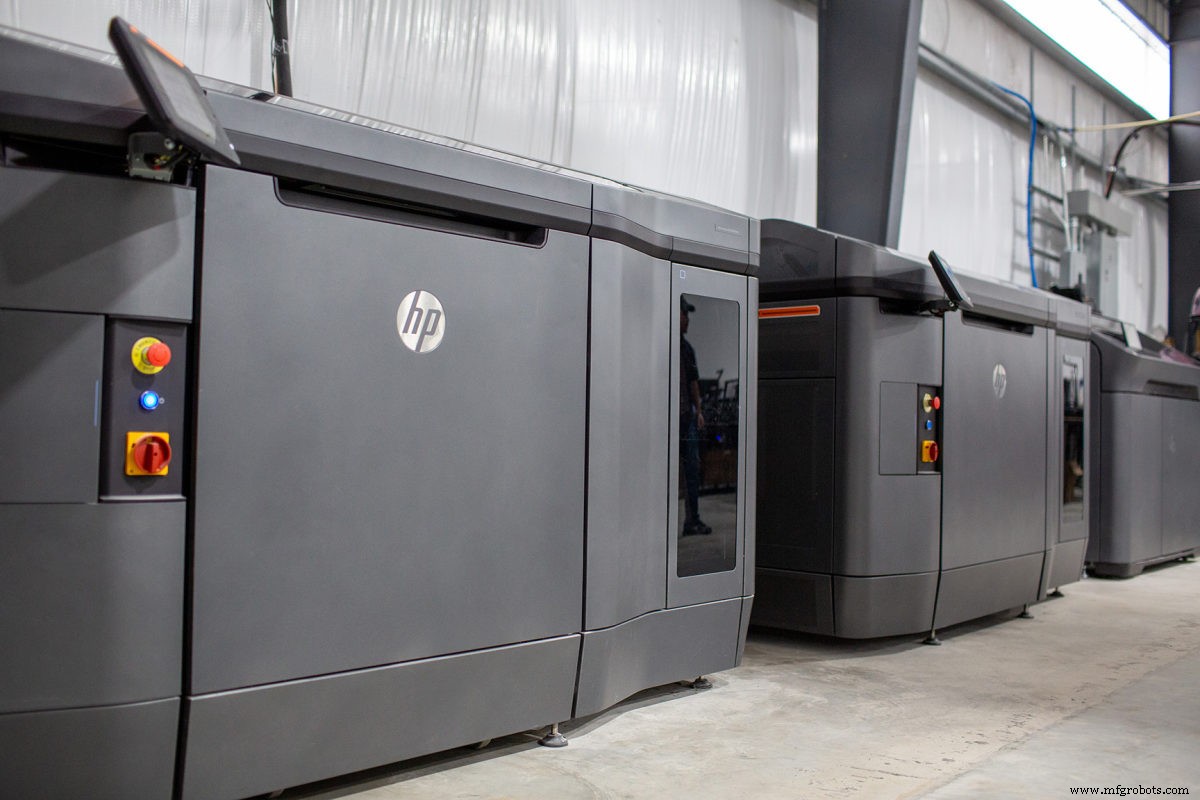
什么是多喷嘴熔融 (MJF) 3D 打印?
多喷嘴熔融 (MJF) 是一种 3D 打印工艺,利用粉末热塑性塑料快速生产精准、细节丰富的复杂零件。
凭借持续快速交付高拉伸强度、精细特征分辨率、明确力学性能的零件,MJF 3D 打印服务迅速成为工业应用的首选增材制造 (AM) 解决方案。常用于制造功能原型、最终用途零件、需各向同性力学性能的一致性零件、有机复杂几何形状零件。
想要快速详细参考,请观看我们的 MJF 专题视频。
MJF 发展历程
MJF 2016 年面市,由 HP 增材制造部门开发,基于其喷墨打印技术和精密机械专长。研发可追溯至数十年前。
1990 年代,增材制造 (AM) 开始从纯研发走向工业应用。但速度成为关键障碍:相比注塑或金属冲压,大多数 3D 打印机耗时太长。早期采用者尝试用“机群”或多机阵列并行提速。HP 选择更集成、自动化导向的路径。
在巴塞罗那全球 AM 中心,HP 开发了在大面积粉末床中逐层构建零件的系统,并配备无缝后处理附属机械。类似 选择性激光烧结 (SLS) 等粉末床熔融设计,演变为当前 MJF 技术。
多喷嘴熔融如何工作?
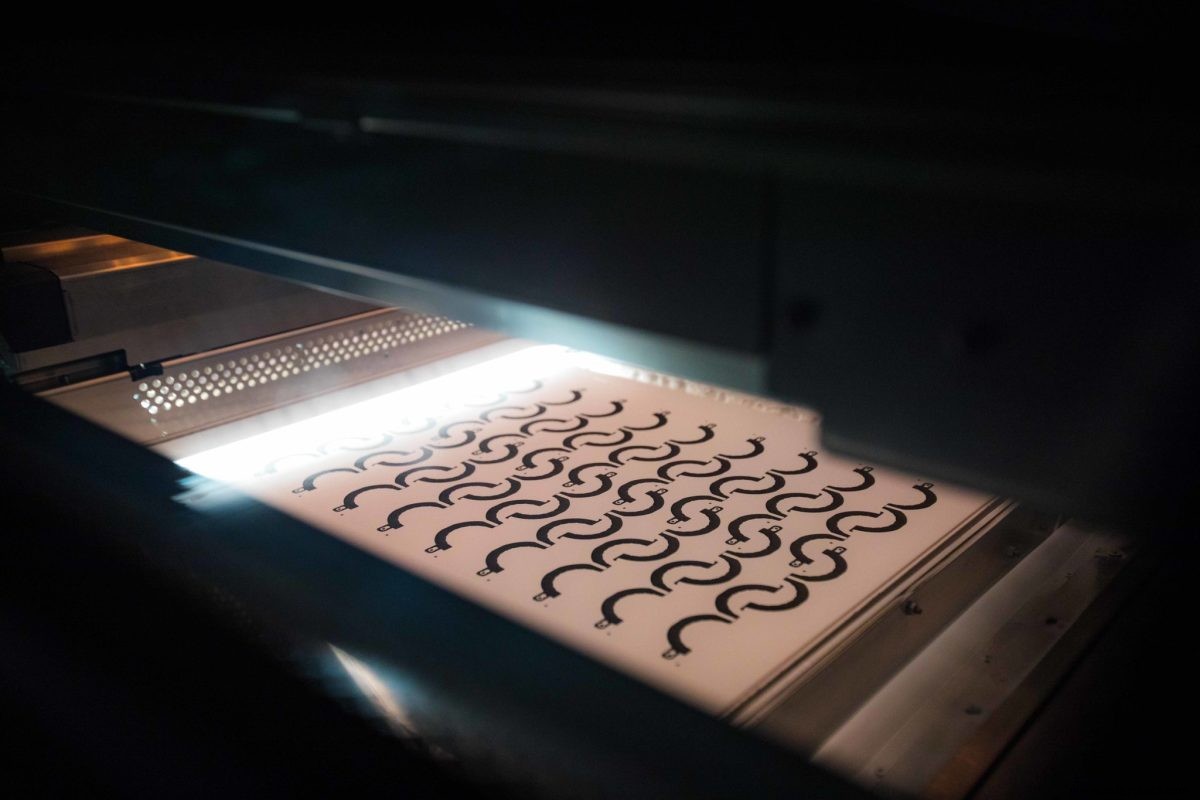
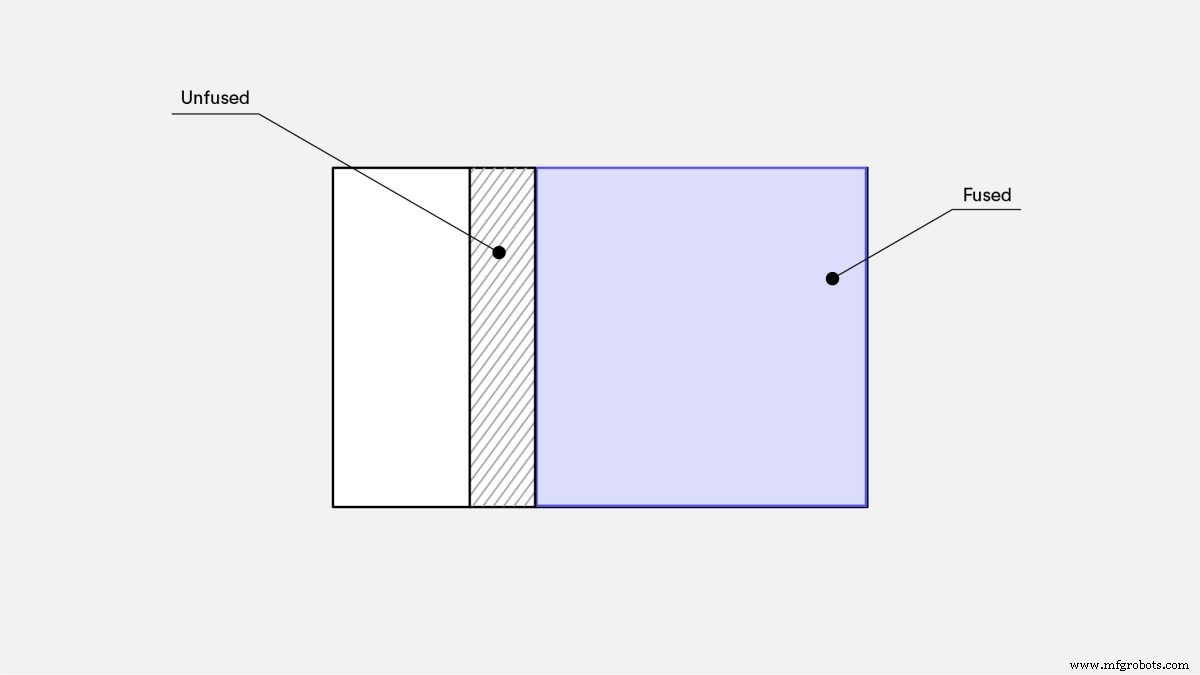
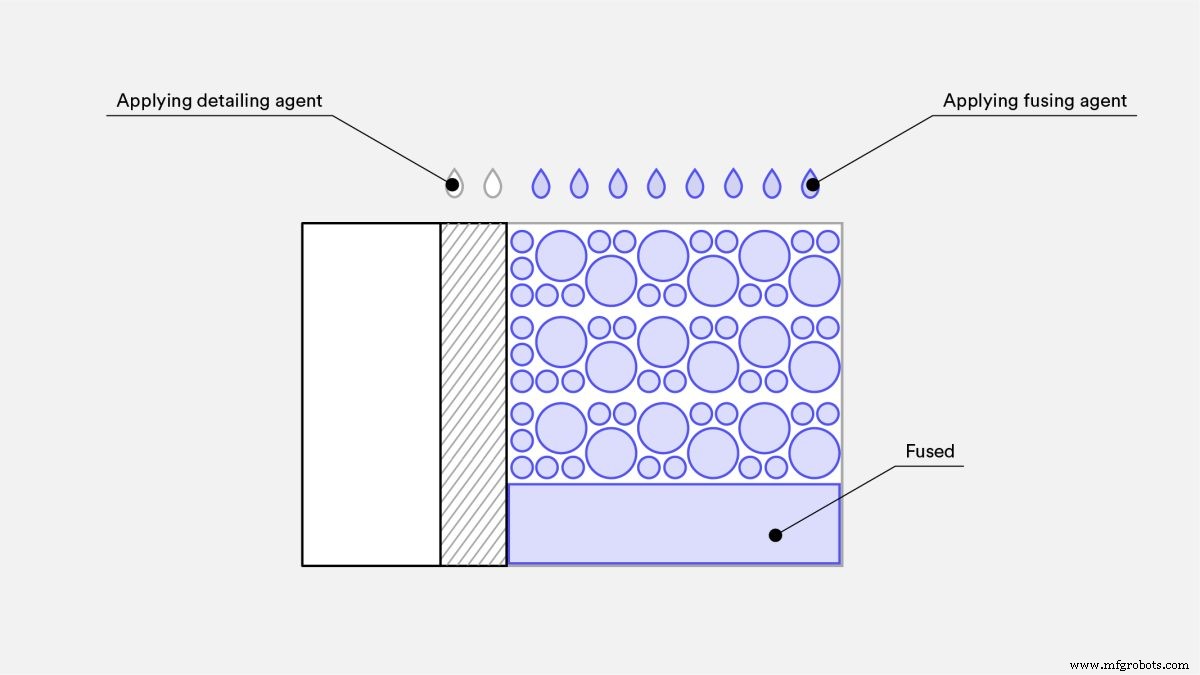
MJF 利用喷墨阵列在粉末床上沉积熔融剂和细节剂,再熔融成固实层。打印机在床面铺设更多粉末,逐层重复。
MJF 构建零件分步流程:
- 可移动构建单元置入打印机
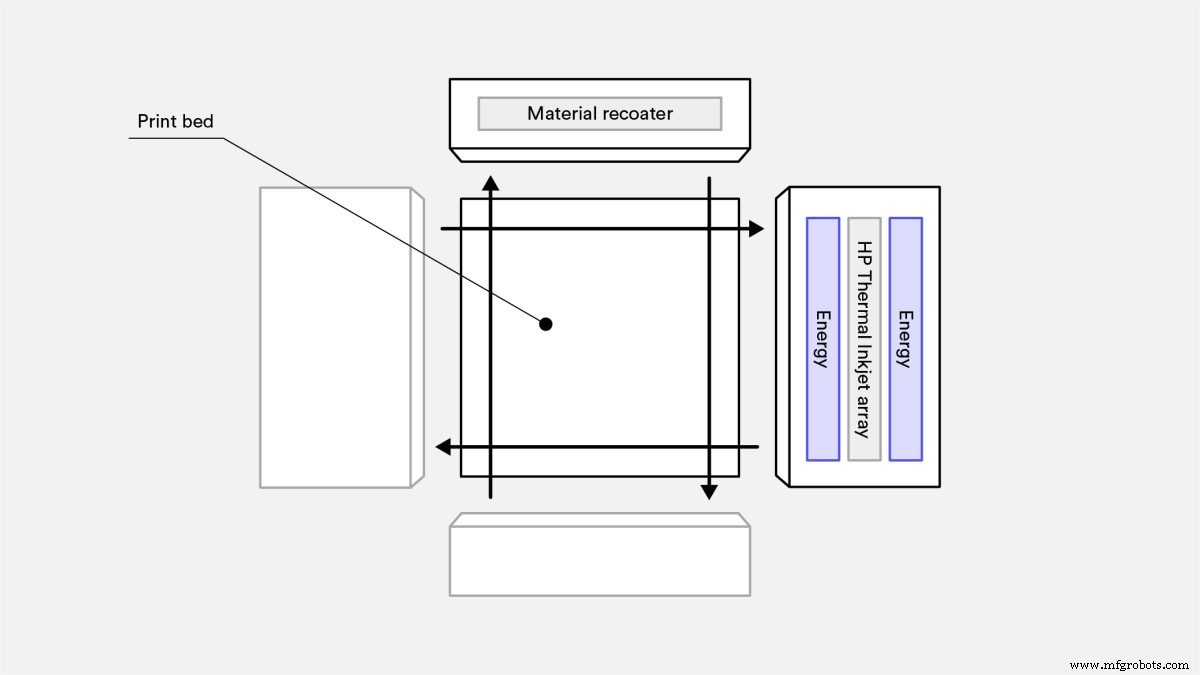
- 材料铺粉小车横跨构建区域,铺设薄层粉末材料
- 打印熔融小车横跨构建区,将粉末预热至特定温度确保材料一致性
- 喷墨阵列喷头按零件几何形状和性能要求在粉末床对应区域喷射熔融剂
- 每层完成后,构建单元下沉为下一层腾出空间
- 重复上述过程直至构建完成
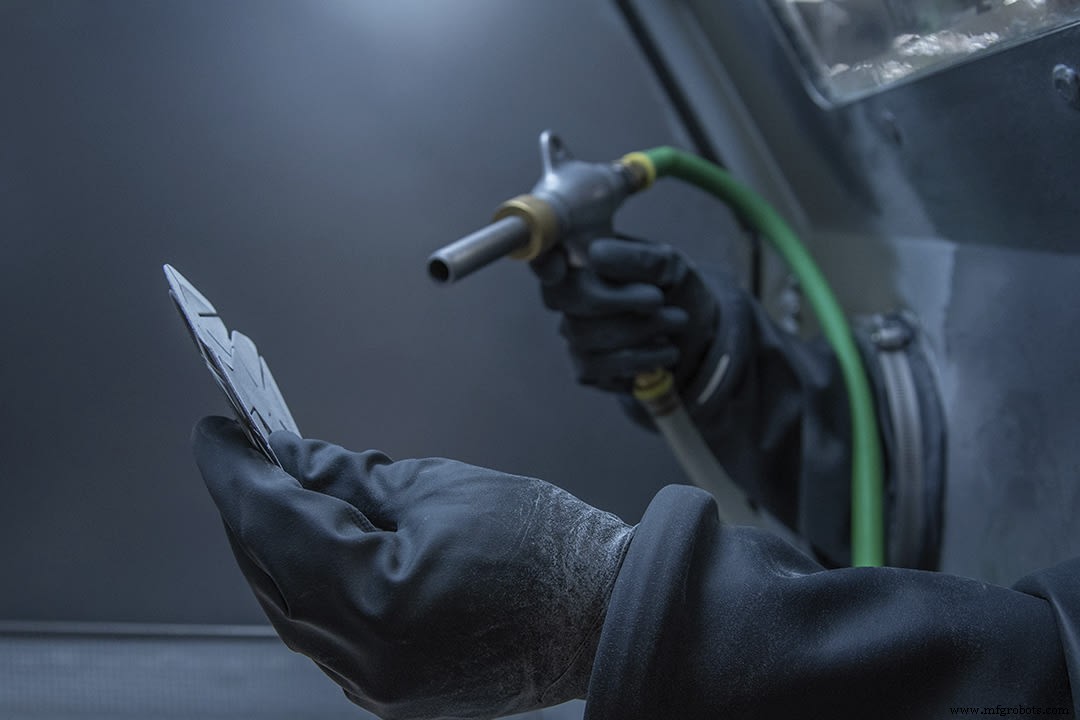
打印结束后,构建单元内含打印件和未熔融粉末。使用连接可移动构建单元的独立处理站冷却、取出零件,回收多余粉末供后续使用。喷砂清除残留粉末,随后进行外观后处理。
MJF 使用什么材料?
MJF 材料大致分为刚性塑料和柔性塑料。刚性塑料包括尼龙 PA11、PA12 和 PP;柔性塑料包括 Estane 3D TPU M95A。HP 系统主要聚焦 HP 及合作伙伴开发的聚酰胺材料。
Hubs 平台可用 MJF 3D 打印材料列表:
| 材料 | 描述 |
|---|---|
| HP PA 12 (尼龙 12) | 尼龙 12 是一种坚固热塑性塑料,综合物理性能和耐化学性优异,适合功能原型和最终用途应用。 |
| 玻璃纤维增强 HP PA 12 | 玻纤增强尼龙掺入玻璃微珠,制造出的零件比标准尼龙刚度和热稳定性更高。 |
MJF 后处理如何工作?
与其他制造工艺类似,零件需进一步处理才能用于原型或最终应用。但 MJF 后处理相对其他 AM 技术较轻量。
打印完成后,构建单元内留有三维未熔融粉末床,零件埋藏其中。
MJF 后处理主要步骤:
- 冷却:在构建单元内进行。HP 提供自然冷却模块,无需等待粉末和零件冷却即可开始新打印。
- 回收未熔融粉末:构建单元冷却后移至处理站,真空吸取未熔融粉末至容器以备后用。
- 喷砂:喷砂/气砂/水砂清除残留粉末。可人工操作,或用滚筒、超声波清洗机、振动精饰机自动完成。
清除所有残留粉末后,视零件情况可能需进一步后处理。如铸造工艺后处理:可能需对配合面、孔、超出 MJF 能力的公差、内螺纹进行机加工。满足特定技术要求可能需手工打磨。
MJF 优势
若需制造功能原型和相对小批量最终用途零件,MJF 是首选。MJF 构建零件比 SLS 强得多。MJF 零件拉伸强度最大 XY 和 Z 方向 48 MPa / 6,960 psi (ASTM D638 标准)。
MJF 在零件几何各方向均能产生优异力学性能。若制造复杂多面设计且小特征需坚固,MJF 最可行。
MJF 无需大量后生产即可产出最终用途功能件。相比其他 AM 技术,更快、自动化更强,交期大幅缩短,少人工干预即可获得高质量表面。
为实现高速,MJF 每次扫描均全表面扫描,即使同时打印多个零件。这比其他技术提供更快构建速度,即使大批量亦然。
为何 MJF 适合制造最终用途零件?
MJF 区别于其他增材制造工艺,旨在以高复杂度、细节和结构完整性生产较大批量零件。MJF 是制造精密耐用电子元件外壳、机械组件、外壳、治具夹具的热门方案。
当前 MJF 设备中,构建单元为带轮推车,连接附属处理站。零件完成后,只需将粉末床移至处理站清除多余粉末。后处理可批量进行,视零件技术要求而定,通常极少需手工精加工。这使其非常适合功能件大批量生产。
粉末床系统本身消除支撑需求,零件在构建区高效嵌套。打印完成后,未用粉末可回收用于未来生产批次。
MJF vs SLS 3D 打印:有何不同?
选择性激光烧结 (SLS) 与 MJF 相似,但有关键差异。SLS 同样逐层铺粉,但用激光烧结粉末颗粒相互融合及与下层融合。激光功率可调改变材料性能,但参数有限。HP 拥有广泛化学剂,提供更多机会改变每个体素性能。
MJF vs 注塑成型:哪个更适合您的应用?
MJF 不仅在 AM 技术中强劲,也是注塑成型的可行替代方案。注塑需支付模具费、大量 DFM 分析,几何受限,交期长(含制模和后续步骤)。
相比之下,MJF 赋予更大设计自由度,大幅缩短交期。无需依赖模具,设计变更极快。若打算注塑生产,务必考虑 MJF,尤其适合小中型复杂几何零件大批量生产。
总体而言,MJF 更适合原型和中小批量生产。原型几天即可打印,MJF 件力学性能与注塑相当。
多喷嘴熔融实际应用案例
CNC Würfel 案例令人印象深刻。该公司专注汽车、医疗技术等领域的制造和流程自动化。2017 年,CNC Würfel 以 3D 打印替代铣床和车床生产许多部件,大幅缩短生产周期,腾出更多时间测试原型。
尤其在生产夹持器适配器(输送带用、需多复杂部件和夹持系统)上成效显著。传统工艺需 8–10 周交期,大量人工干预且有时损坏零件。改用 MJF 3D 打印后,生产时间从两个月缩至一周内。成本降低 95%。额外收获:打印件减重 84%,仍保持耐用性。
另一强案例:HP Z 3D 相机,简化文档和物体实时捕获可视化。MJF 前,相机由三个注塑件组成,原型周期数周,每件成本高。改用 MJF 后,一次打印单一组件替代三件。HP 称单件成本从 $2.42 降至 $0.36,原型周期从周缩至天。MJF 设计自由度还优化了相机朝向,提升成品质量。
MJF 实用技巧
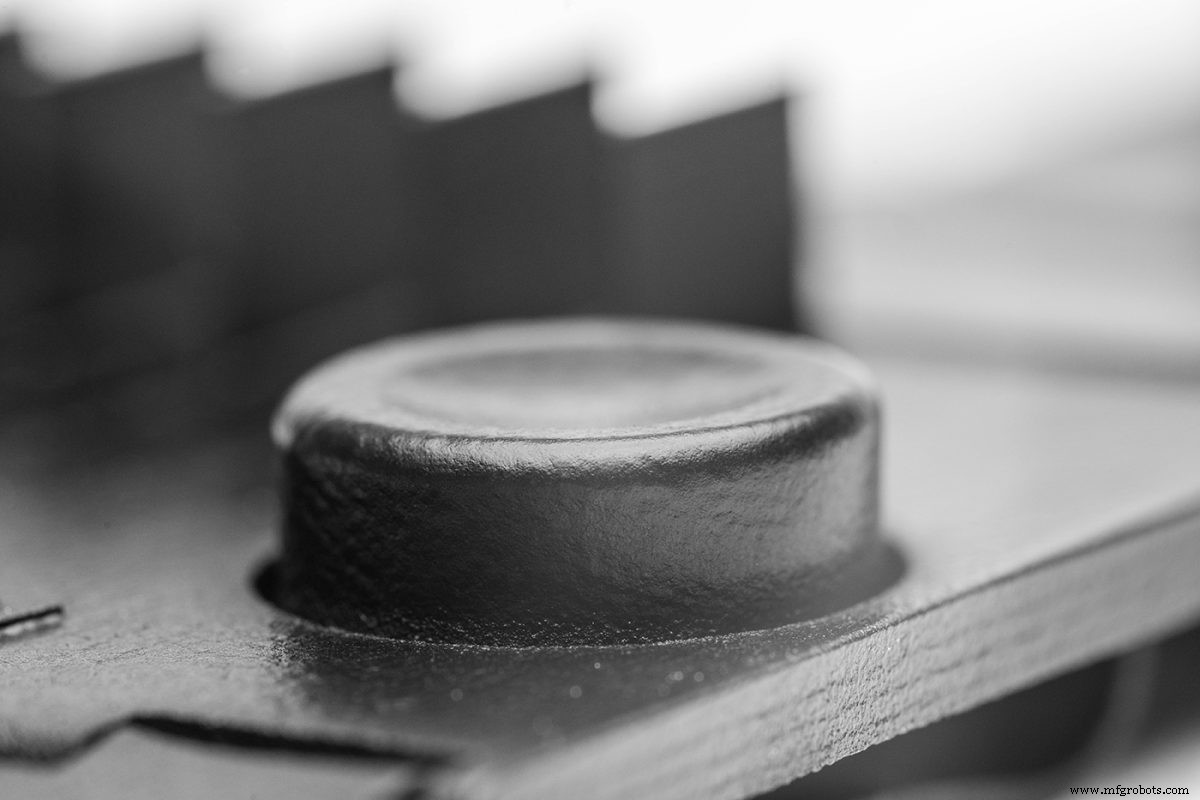
- 薄壁或大平面用筋条/加强板加固,孔周围尽量加凸台。
- 注意:高度 <0.5 mm 的凸起文字和外观特征可能无法经受二次后处理。请查看报价中 DFM 分析细节。
- 零件壁厚应在 2.5–12.7 mm 之间,超出可能影响公差。
- 明确标识外观表面,避免制造商在零件倾斜角产生阶梯纹。
常见问题解答
MJF 优势?
MJF 无需多机阵列即可大批量生产独特零件,可替代昂贵铸造/模塑,当前 HP 系统含附属批量后处理站,极少手工精加工。
MJF 劣势?
MJF 成本高于 FDM 等模块化打印技术,但工业用途中质量更高、更一致。
MJF 3D 打印件耐水吗?
PA 12 尼龙是极少数耐水 3D 打印材料之一。MJF 件壁厚 1 mm 耐水,>4 mm 密封。对油脂、碱、油、脂肪族烃化学耐受。
MJF 尺寸精度?
±0.3%,下限 ±0.3 mm (0.012'')。
MJF 最大构建尺寸?
Hubs 平台 MJF 最大构建尺寸 380×285×380 mm (14.9''×11.2''×14.9'')。
MJF 最小可打印特征?
最小特征 0.5 mm (0.02 in)。打印层厚 80 微米 (0.0003 in),可产生极精细表面细节。
3D打印
- 生物打印解析:3D打印如何创造活体组织与未来器官
- HP Multi Jet Fusion深度解析:极速、高质、高精度的3D打印利器
- 4D打印详解:自适应、时响应制造的未来
- 光固化3D打印(SLA)全解析:原理、应用与优劣势
- 多材料3D打印:解锁复杂设计与加速生产的新范式
- 粘结剂喷射3D打印全解析:工艺、优势与局限
- 机器人挤出成型(Robocasting)3D打印:工艺、差异与核心优势
- 3D打印振纹(鬼影)成因与消除全攻略
- 什么是3D打印模型交易平台?买卖3D模型完全指南
- HP Jet Fusion 4200:面向生产制造的先进多喷嘴融合3D打印机
- HP Jet Fusion 3200:面向尼龙零件的先进多喷嘴融合3D打印机
- 喷嘴原理解析:从喷气发动机推力到水/气高压射流的工业应用