


3D打印喷嘴粘丝终极解决指南:11步预防与应急处理
3D打印最常见痛点之一:丝材粘在喷嘴上。必须防范,因其会损坏喷嘴与丝材,导致表面质量差、材料浪费。
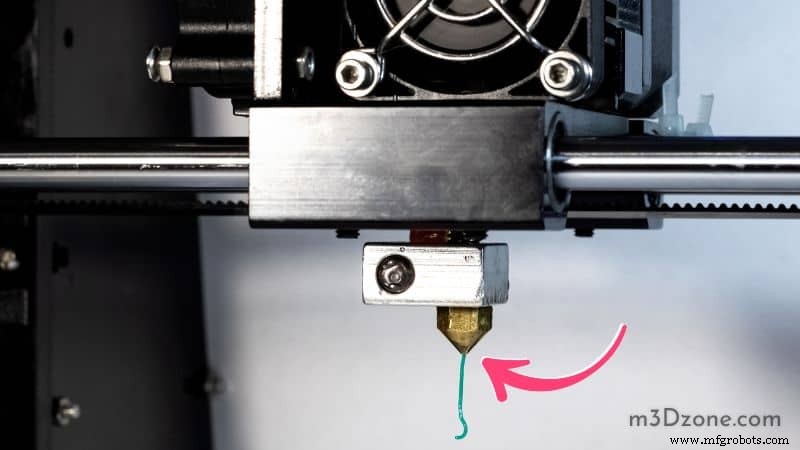
快速修复:喷嘴粘丝应急三步走
提高喷嘴温度保证均匀挤出,是最直接解法。
检查喷嘴/挤出通道是否堵塞并疏通;适当升高热床温度,确保喷嘴与热床距离合适(不要太远)。
11步系统预防喷嘴粘丝
步骤1:清洁喷嘴
新机初期表现佳,久而久之表面粗糙、层间粘结差、粘喷嘴。主因:喷嘴表面积灰尘/碳化残留,导致熔体粘附而非顺畅挤出。用钢丝刷或砂纸轻柔清理内外残留,切勿用力过大损坏热端。
步骤2:尝试降低打印温度
丝材厂商给出推荐温度,但实际环境湿度/环温差异大。频繁堵塞或层粘差时,尝试降温直至改善。
步骤3:彻底清空旧丝材
换新丝前必须清空旧料。手动或钳子拔出,防烫伤戴耐热手套/布带。用湿布擦拭线轴表面灰尘,防进入挤出机。
步骤4:使用优质丝材
优质丝材粘性低、公差严、成分稳定(如Hatchbox等大厂严格测试)。优先用打印机厂商推荐/认证丝材,确保零调试直打。
步骤5:确保丝材处于适宜温度
丝材过冷变脆易断裂卡死挤出机;过热易在挤出机内起泡。大多数塑料建议≥200℃(392℉)打印。知材料特性、设正确温区,避免浪费损机。
步骤6:调整喷嘴高度(Z偏移)
喷嘴过高→熔体卷曲易粘喷嘴。经验法则:挤出时看不见光穿过细丝,说明喷嘴太高。
步骤7:修正丝材直径不均
直径不均(过细/过粗/结节)导致挤出不稳。用卡尺多点测量,剔除打结/扭曲段。
步骤8:让喷嘴贴合热床(首层高度归零)
有自动调平务必开启并验证生效;无自动调平手动调平至喷嘴微贴热床(A4纸阻力感)。
步骤9:首层关闭风扇
PLA首层吹风易起翘/开裂。建议首层关风扇,后续每层升温10℃;或首层提高至240℃左右。
步骤10:使用正确的温度设定
低温通常成果更好,前提是挤出机推力足够。推力不足会导致前几层粘床差甚至堵塞。
步骤11:升级全金属热端
金属导热优于PEEK等塑料隔热件,温度更稳定、耐高温、减少热蠕变,从源头降低粘丝概率。
其他替代方案
- 使用加热床/非加热床。 加热床延缓粘丝;无加热床可用吹风机对喷嘴吹热风卸料后散热。
- 降低打印速度。 过快增加粘喷嘴概率。
- 增大挤出机扭矩(如支持)。 减少低速打印时挤出机磨丝卡料。
- 备用清洁针/刷。 规格多样,随时应急。
- 压缩空气罐/低档吹风机 吹除喷嘴周围灰尘。
- 清洁后确保所有部件彻底干燥 再装机,防短路损坏。
高频问答
为什么丝材不从喷嘴挤出?
常因环境湿度大,丝材吸湿、挤出头凝露。先断电静置30分钟冷却热端,目视/吹气检查喷嘴清洁度。仍异常则疏通。保持通风、除湿机辅助可预防。
为什么丝材反复卡住?
丝材过软/过硬、喷嘴离床太近。修正参数、校准机器即可解决。
如何防止模型粘床过紧?
蓝胶带/铝箔胶带隔离首层不影响质量。用胶棒/发胶助粘时,确保无溶剂成分以免腐蚀部件。
为什么丝材在喷嘴卷曲?
喷嘴过热导致塑料未冷却即熔化。校准机器、降低打印温度。
结语
保持喷嘴洁净无粘丝至关重要。喷嘴是打印机核心部件,反复热胀冷缩极易脏污。 脏喷嘴毁细节、毁小件。喷嘴尖端堵塞也可用发胶软化疏通。定期维护,稳产出件。
3D打印