


Ender 3 喷嘴清洁与疏通全攻略:从黄铜刷到冷拉法
遇到打印头拖着成品跑、喷嘴堵塞不知所措?本文系统讲解喷嘴/加热块清洁、堵塞成因、多种疏通手法(针清、冷拉、清洁丝、拆卸深度清理)及预防措施。
若不想经历试错,推荐 Ender 3 专用 Cura 配置文件(仅 $7)。
喷嘴与加热块表面清洁(黄铜刷)
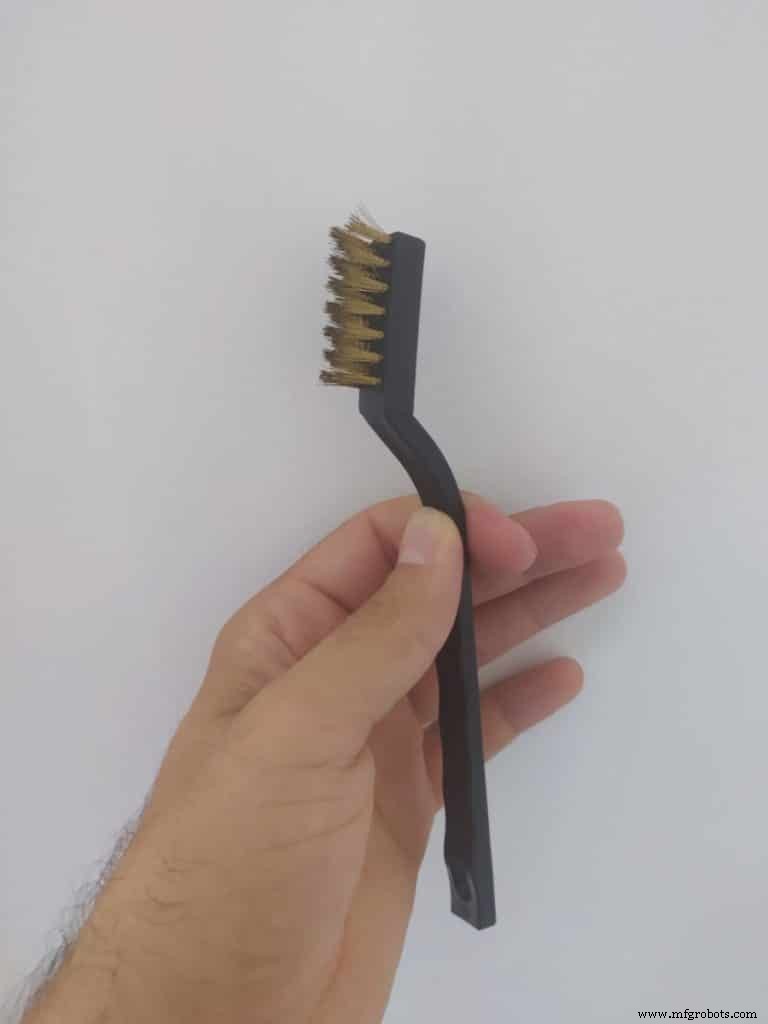
熔融丝料粘附喷嘴/加热块会导致打印头粘住模型将其从热床扯离。PLA/ABS 较少见,PETG 因粘度特性极易粘附形成丝团扯离模型。
清洁步骤:
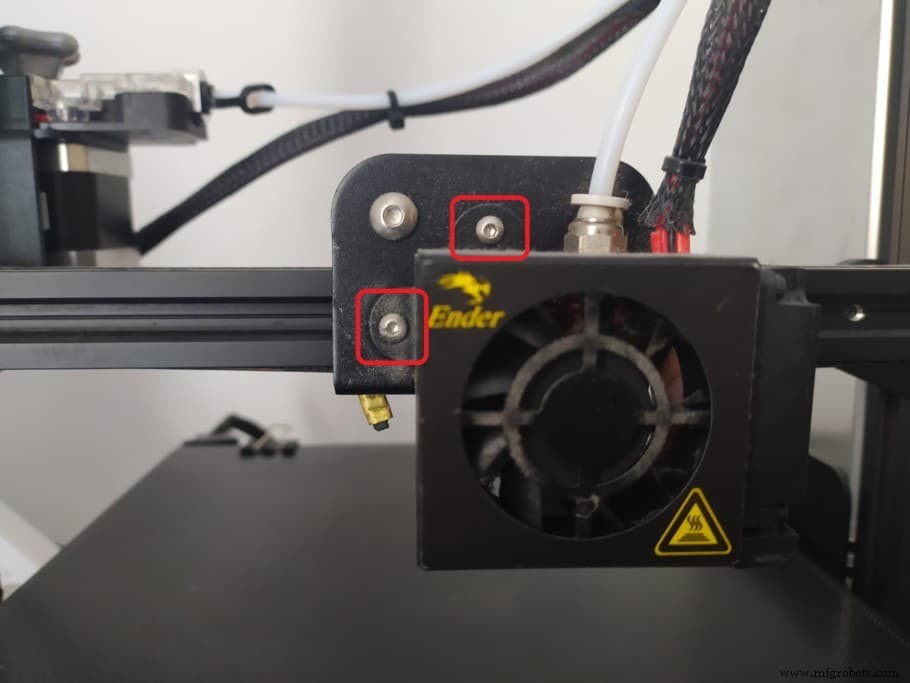
- 拧下风扇罩两颗螺丝取下。
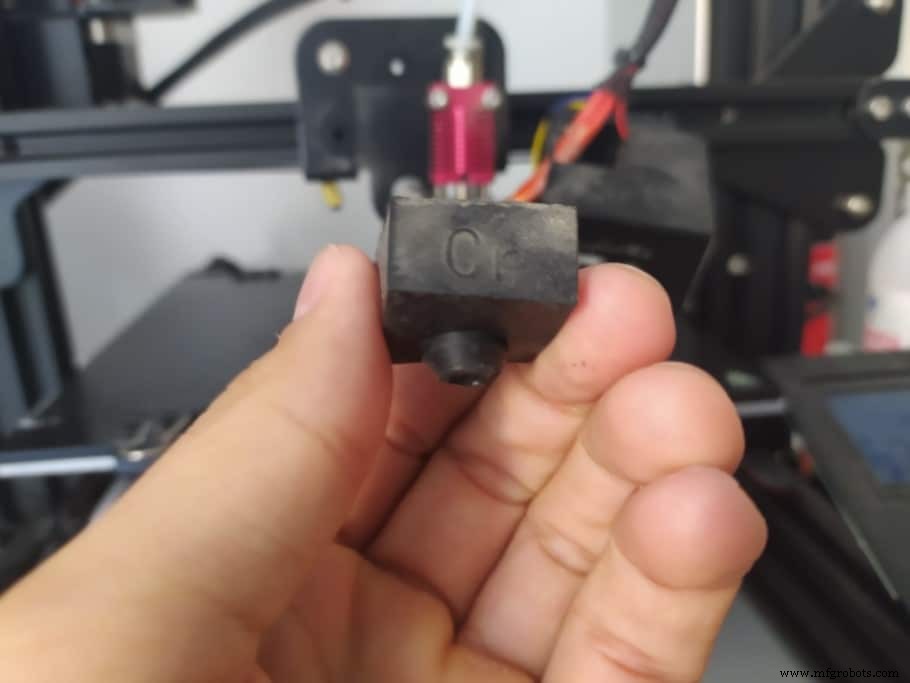
- 取下加热块硅胶套(如有)。
- 加热喷嘴至材料熔点(PLA 200°C)。
- 用黄铜刷彻底刷净加热块与喷嘴表面残丝。
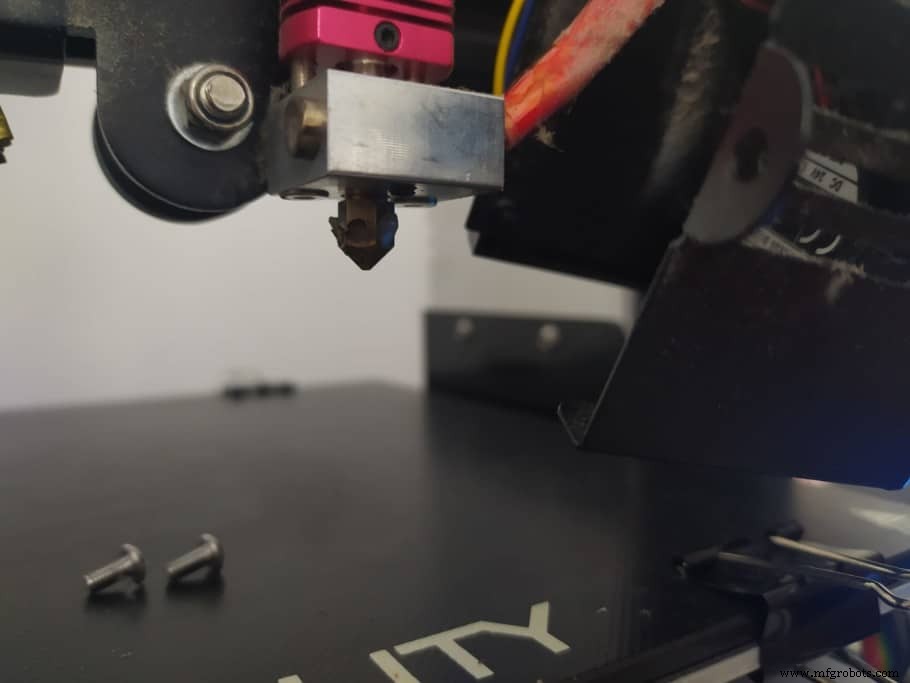
- 冷却后装回风扇罩。
预防复发:装硅胶套(大多机型出厂自带),能有效阻隔丝料粘附,大幅降低清洁频次。
喷嘴堵塞成因
堵塞会毁模甚至需拆解热端。主因:
- 热蠕变:热量过度上传融化本应固态的丝料,逐层粘附缩小通道。
- 喷嘴离床过近:阻碍挤出导致“逆向挤出”,丝料倒退堵塞。
- 打印温度过低:丝料未充分熔融,粘附喷嘴内壁,挤出机压力骤增直至推不动。
- 粉尘积聚:粉尘随丝料入热端碳化,逐渐收窄喷孔导致堵塞/欠挤。
- 劣质耗材:公差大、含杂质,燃烧结碳堵塞。
喷嘴疏通实操(以 Ender 3 为例,通用于所有 FDM)
随机针清法(0.4 mm 针)
随机附赠疏通针,无则自购。
步骤:

- 预热至材料熔点(PLA 200°C,PETG/ABS 230°C)。
- 针从喷孔插入顶推堵塞物上移,拔出,重复多次。
- 挤出测试流动是否恢复。
- 必要时重复。
原理:将堵塞物顶回高温区熔化;粉尘碎屑被打碎随丝料挤出。
冷拉法/原子拉丝法
利用半固态丝料粘带杂质拉出。步骤:
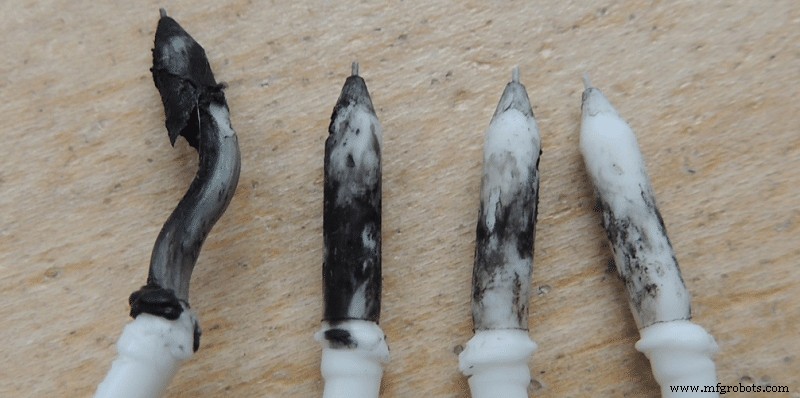
- 加热至 220°C(上次打印 PLA 为例)。
- 手动强行塞入白/浅色 ABS、尼龙或耐高温强韧丝料。
- 观察是否挤出(全堵则无挤出)。
- 保持压力降温:PLA 降至 90°C,ABS 降至 160°C。
- 达温后猛拔丝料,检查半熔融端是否有黑点(即杂质)。
- 剪去脏段,重复步骤 2 直到拉出段干净。
能清除针清难及的粉尘碳化物。拔丝需用力,注意别损坏挤出机构。
清洁丝法
市售“清洁丝”效果惊人。直驱直接装载;导料管机型建议拔管手动送丝。
步骤:
- 预热至清洁丝建议温度(通常 230°C)。
- 送入清洁丝至微微出丝,静置“浸泡”数分钟。
- 5 分钟后再送入少许,再静置,重复数次。
- 抽出清洁丝,装载常规丝料测试挤出。
最省力的深度清理法,推荐懒人首选。
拆卸喷嘴深度清理
上述方法无效时需拆喷嘴。铁律:拆装喷嘴必须预热!装入冷态可手拧但禁拧死,最终锁紧须热态。
建议先冷拉几次尽量排空残料。拆下后两路:机械清理或溶剂溶解。
溶剂溶解法(PLA/ABS)
- 预热拆下喷嘴,浸泡溶剂数小时:PLA 用乙酸乙酯,ABS 用丙酮。
- 其他材料查对应溶剂。
- 取出,用钳子/针/尖锐工具清理残留。
热风枪机械清理法
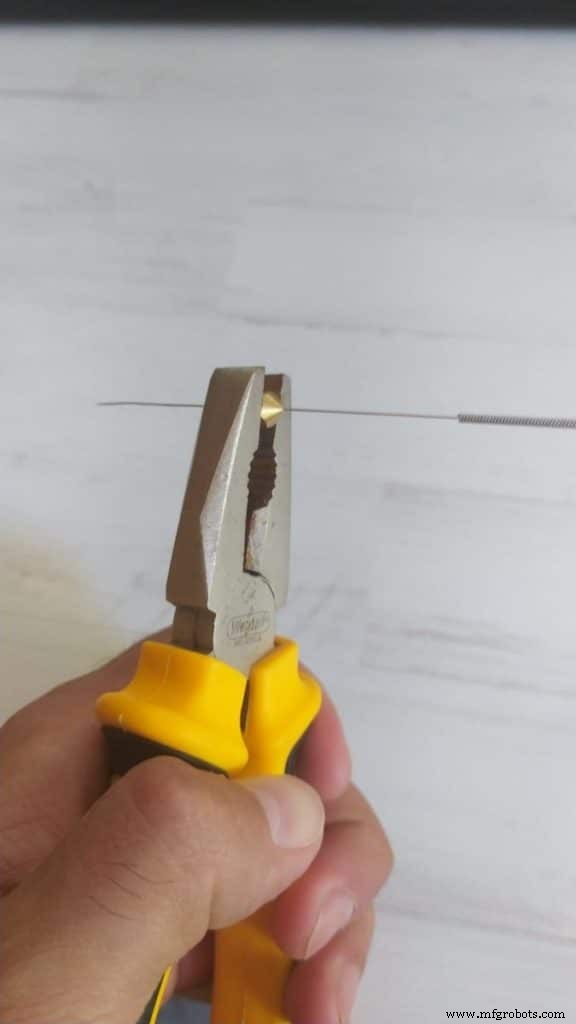
需热风枪/高温源、尖嘴钳、疏通针。硬化喷嘴慎用高温,易退火失硬。
- 热风枪低温档固定朝上。
- 尖嘴钳夹喷嘴置于热风中加热。
- 趁热用针和尖嘴钳剔除污染物。
重复至透光见喷孔完美圆形即合格。
预防堵塞最佳实践
保持环境洁净
粉尘随丝料入热端碳化堵塞。洁净环境可减少源头污染。
装丝料除尘器
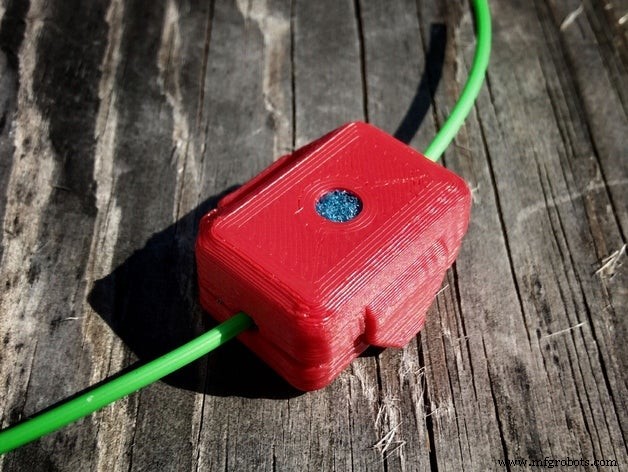
免费方案:剪一小块厨房海绵穿丝料,挤出机拉丝时自动擦尘。Thingiverse 也有专用打印模型。
用优质耗材
别买最便宜的。SUNLU、Hatchbox 等大牌公差稳、杂质少,亲测零堵塞。
避免长时间空预热
长时间预热不打印,丝料在喷嘴“炖煮”易上爬热蠕变堵塞。达温即开打,预热勿超 30 分钟。
若不想经历试错,推荐 Ender 3 专用 Cura 配置文件(仅 $7)。
总结
表面脏污:预热 + 黄铜刷(钢喷嘴用钢刷)+ 硅胶套预防。
堵塞处理:按针清 → 冷拉 → 清洁丝 → 拆卸溶剂/机械清理 顺序尝试。
拆喷嘴铭记:热拆热装。
希望实用!祝顺利!
推荐产品专区
推荐产品专区汇总实测好物,助你避坑省时。
3D打印