


3D 打印机校准大师指南:分步实现最佳打印质量
您知道如何精准校准 3D 打印机以确保最佳性能、最大化投资回报吗?
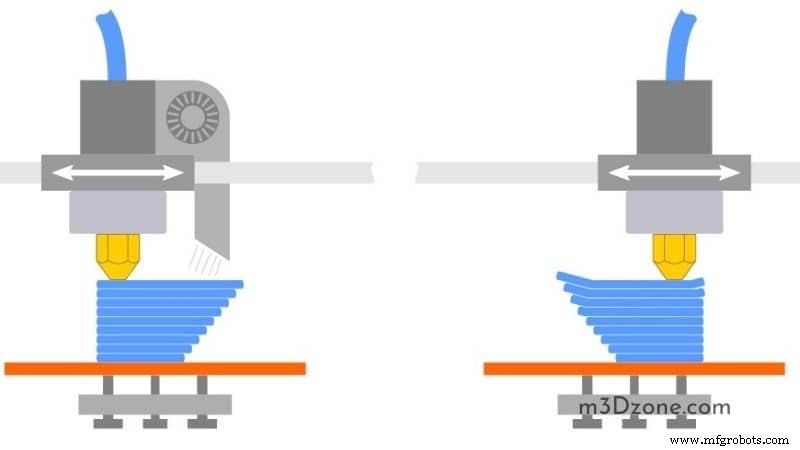
3D 打印机校准是否影响成品打印质量?
喷嘴离热床过近,首层被压扁毁坏,可能被迫取消打印。
喷嘴离热床过远,首层不粘导致失败。
可通过微调 Z 偏移优化首层。Z 偏移告诉打印机 Z 轴距 Z 端停或热床的距离。
但微调所有电机对新手有挑战。一旦校准一电机,其余更易上手。
精准校准目标:确保首层粘附热床。
那么,如何校准 3D 打印机?
3D 打印机校准需要什么?
- 带软件的 3D 打印机
- 耗材
- 胶带
- 直尺(40cm)
- 数显卡尺
- 纸笔(亚马逊选购)
校准前确保热床调平、框架方正,否则打印头可能熔入热床导致恶果。
什么是校准立方体?
校准立方体指帮助微调打印机设置的几何体,也可调 steps/mm。
校准步进电机
3D 打印机步进电机以微步旋转移动挤出机和轴。100 步旋转 50 次为半圈。
校准电机即确定距离与步数关系。为达最佳挤出机校准,须确保打印机不挤出过量耗材。
需发送 G 码命令至打印机。
校准电机步骤:
1. 准备校准数值
对比打印机设置与实际打印,计算修正偏差。
- 发送 M503 读取设置。输出含:Steps per unit: M92 X100.00 Y100.00 Z400.00 E140.00。
- 前三值对应 X/Y/Z 轴步进电机每毫米步数。末值为挤出机电机每毫米耗材步数。标记末值为 A。
- 装耗材,在挤出机顶标记约 50mm 处。用卡尺(亚马逊选购)实测标记为 B。
- 挤出约 10mm 耗材,实测挤出机顶至标记距离标记为 C。B-C 即实际挤出长度。
若 B-C=10 则挤出机校准正确。否则更新挤出机步进/毫米值。计算 D = 10*A / (B – C)。D 为新挤出机步进/毫米值。
2. 校准挤出机
发送命令告知打印机新值,但不保存。用 M500 保存新数。
校准轴时不求完美,会有波动。接近目标值即视为校准良好。
3. 校准 3D 打印机轴
挤出机校准后校准轴。流程同挤出机。
但校准轴时需打印实物。
必须先校准挤出机,因挤出量影响打印件尺寸。
打印小立方体开始校准轴。用 CAD 软件设计。
打印完成测量尺寸。重复挤出机计算 D = 10*A / (B – C),但变量替换:
- (B – C) 替为新实测值
- 数值 10 替为目标测量值
- 步骤 1 中 M503 返回的该轴 M92 值
发送 M92 命令,将 E 替为对应轴字母设定新值。
最佳做法:多测几处取平均,如挤出机校准。
无需打印多物体,可在同轴不同位置测量立方体。
4. 测量 X 轴值
测 X 轴:归零 X 轴,Z 轴置旁。
贴胶带(硬胶带佳)于热床不动点(X 轴移动时不变)。
指令 X 轴移动。100x100x100mm 热床建议起动 70mm。不超机器极限可推更远。
用卡尺实测 X 轴移动距离。实测 70mm 则 X 轴校准准确。
首试未必精准 70mm,记录实测值。
5. 校准 Y 轴
Y 轴校准同 X 轴,仅胶带贴位不同(Y 轴移动点)。
先归零 X/Y/Z。移 X 轴至打印机最外侧。
在 X 轴标记点上贴胶带于 Y 轴。移 Y 轴 70mm 贴胶带标记。实测两点距离。
用两实测值和当前 M92 算新 M92。
6. 校准 Z 轴
Z 轴可用直尺代替卡尺。
归零 X/Y/Z。直尺垂直放于热床。视线与打印机某点(如臂最高点)平齐。
测量时保持视线与测量点平齐。指令打印机升 100mm,观察实际升高。
两次测量差值揭示是否超调。
微调耗材设置
每卷耗材特性独特。同材质不同厂商/颜色亦异。
为获最佳打印,微调耗材设置。用厂商推荐设置获高质量打印。
微调步骤:
a) 测量耗材直径
耗材实测直径可能与厂商标称有微小偏差。用卡尺实测。
卷轴多处测量取平均,录入为耗材直径。
直径准确保证挤出量正确。
b) 获取正确打印温度
打印温度校准塔获取最佳温度。
温度塔分不同高度块,每块不同温度打印。打印后分析块质量定最佳温度。
注意:打印温度塔需工作量。部分切片软件支持分层变温,否则需手动改 G 码。
插入设定挤出机温度 G 码命令:M104 开头。
如何设定正确温度?
- 确定每块高度,标记为 H。块高 0, H, 2H, 3H, 4H...。
- 打开 G 码文件。找移动指令(G1 开头),文件含大量命令。
- 找 Z[H] 高度首条 G1 命令(含 X/Y 移动)。
- 该行前插入 M104 S[T]。T 为高度 H 处块温度。
- 各块重复,用对应温度。
- 打印更新后文件。
分析温度塔各块确定最佳打印温度,在切片软件设定为打印温度。
结语
除校准打印机和切片设置,其他设置也能提升质量。可用折磨测试诊断打印机擅长/不擅长项。
完善打印解决悬垂、桥接等问题。折磨测试亦助诊断各类问题。
3D打印