


3D 打印机热床手动调平全流程详解:从 X 轴校准到 Z 轴限位微调
桌面级 FFF/FDM 打印机用户常遇各类问题:劣质丝材、参数不当、环境不适(潮湿/低温/气流)、缺乏维护与校准。热床调平是最关键校准项之一,调平不良必然导致打印失败。
热床校准方式因机型而异:
- 辅助自动调平:通过拧调床螺丝配合打印机自带 LED 变色(红变绿)指示高度。
- 补偿调平:打印机多点测量喷头与床距离,打印时 Z 轴实时微调保持恒定间隙。
- 手动调平:拧调床螺丝调平。本文聚焦最常见的手动调平。
前期准备
玻璃床配合固定喷胶(Magigoo、3DLac、DimaFix)时,调平前须彻底清洗床面。清理喷头残留丝料,防止沉积物导致测量误差。床调节螺丝置于行程中点。执行 Z 轴“回零”时,先抬高限位开关增大喷头与床距离,防碰撞碎玻璃或损坏支架。
X 轴调平
调整 X 轴(喷头移动轴)使喷头移动时与床高度恒定。测量 Z 轴导轨固定点至机架固定点两侧高度是否一致。手动转动需调侧电机,另一侧手持防联动(Z 电机并联,转动一侧会发电带动另一侧)。
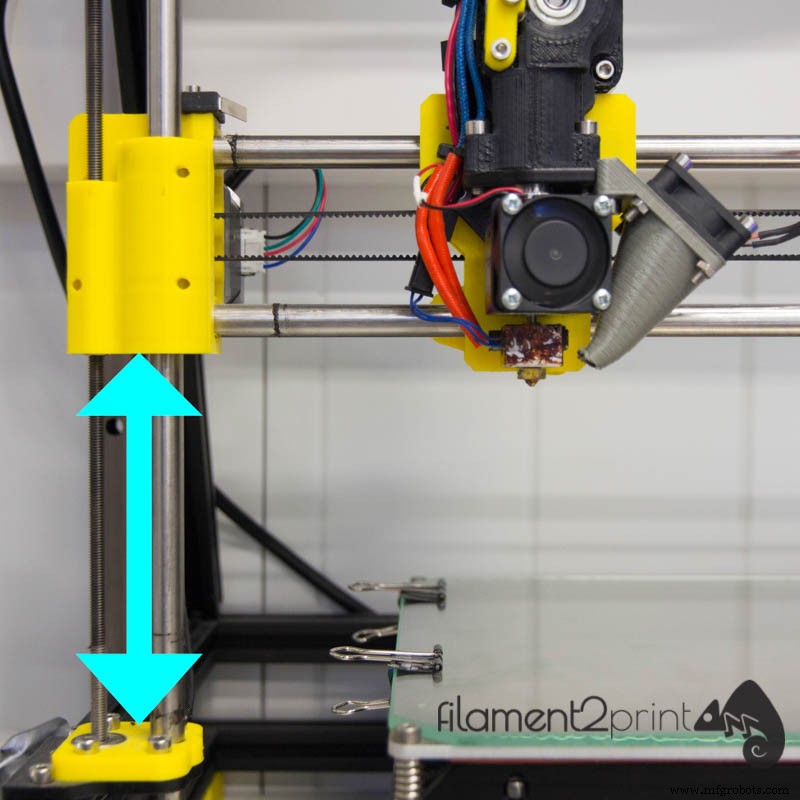
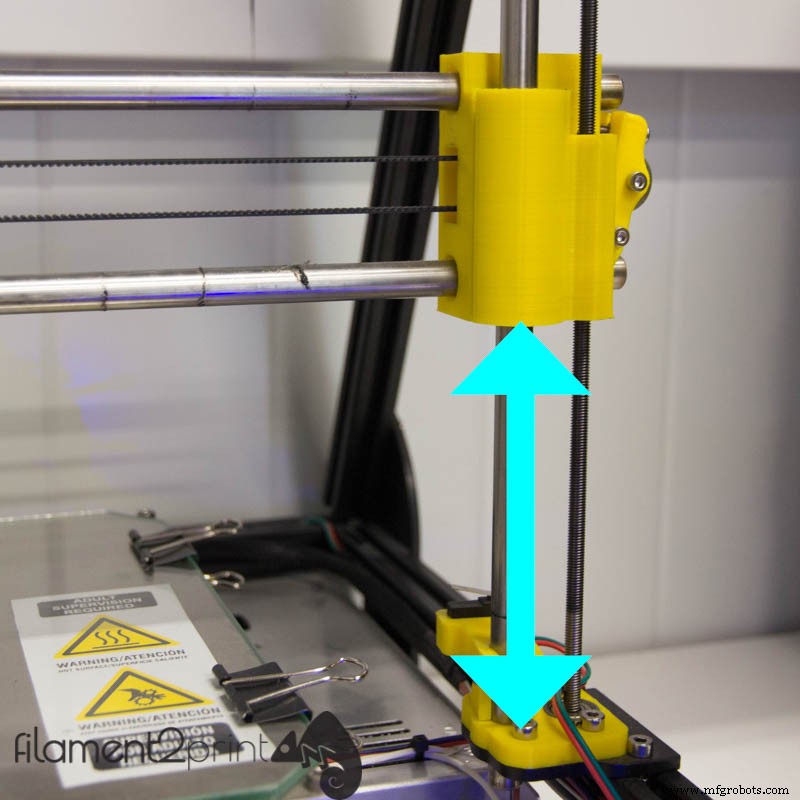
Z 轴限位开关调整
无辅助调平机型,使用 Cura、Pronterface 等软件的 Z 回零向导或基础调平功能。软件移动 Z 轴,手动拧限位开关至喷头尖极近床面。
四角微调
理想喷头与床距离 = 喷嘴直径一半。0.4 mm 喷嘴理想高度 0.2 mm,用 80g A4 纸(约 0.2 mm)测试。纸置于喷头与床间,下调 Z 至回零。手感:纸能抽动但有明显摩擦阻力即合格。拧螺丝升降床面达标。在各调平螺丝附近重复操作直到四角均合格。
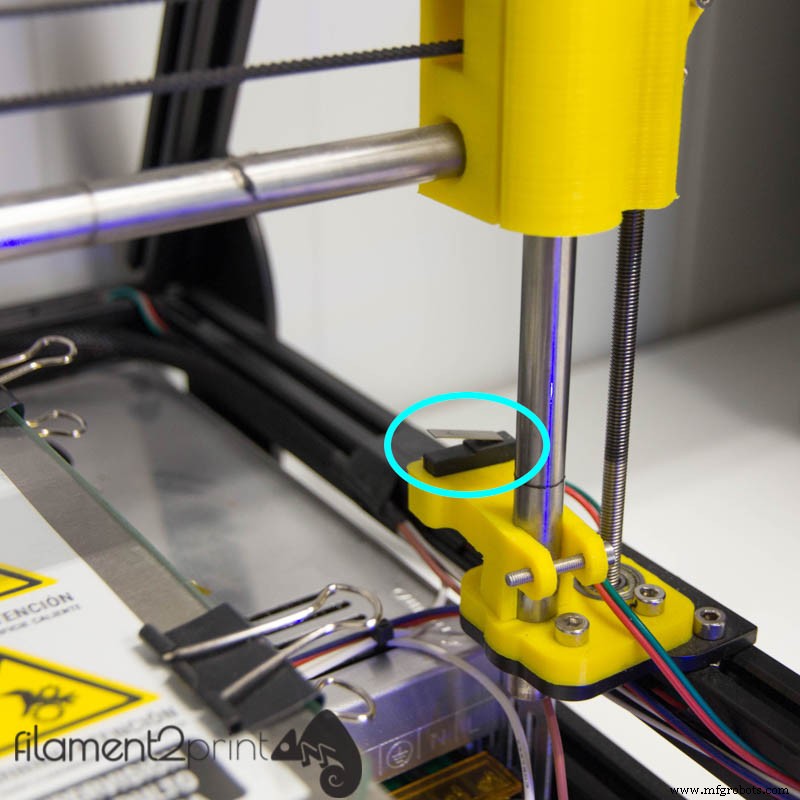
Z 轴限位开关。
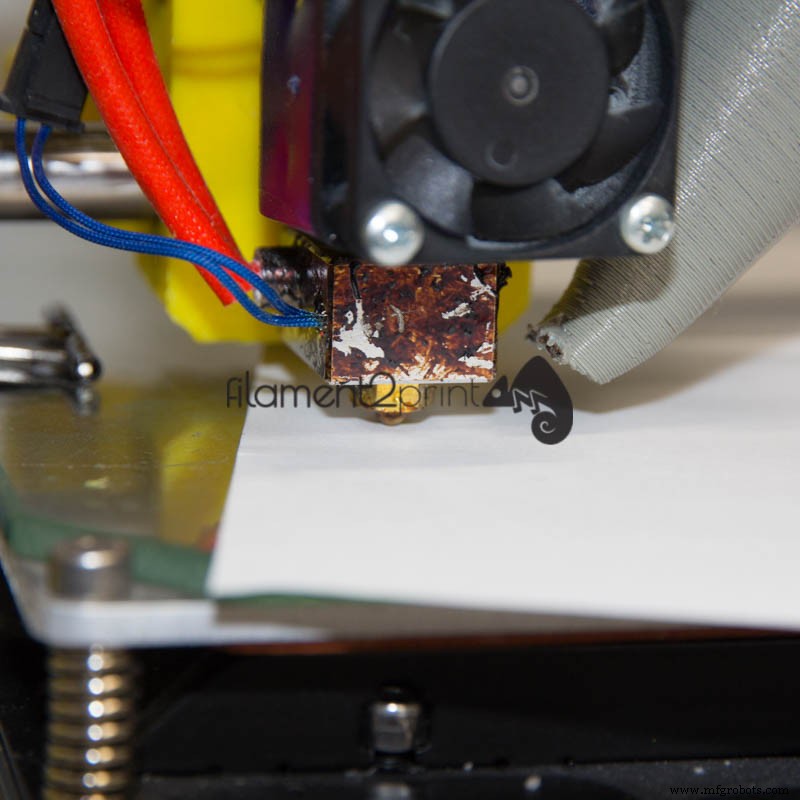
喷嘴与床理想距离。
花几分钟完成这些调平步骤,即可避免大量打印故障。
3D打印
- 机器学习赋能增材制造:从预测分析到实时质量控制
- 生成式设计与3D打印:构建未来制造
- 选择性激光烧结(SLS):前沿技术、先进材料与拓展应用
- 3D打印驱动食品饮料行业创新与效能跃升
- Stratasys H350:首款面向生产规模的SAF™ 3D打印机
- 开源3D打印:共享设计赋能创新
- Stratasys F770:革新大尺寸3D打印
- Yantracraft用Divide By Zero Accucraft i250D交付精准1:20黄金庙比例模型
- 从 Mark One 到次日达金属:Markforged Metal X 的演进之路
- 驾驭校准标准:精准测量挑战的应对之道
- 直流与交流电机核心差异与选型指南
- 5G如何赋能物联网:现状、机遇与关键挑战