


无热床 3D 打印实战:可行方案、材料限制与必知妥协
直接回答:能打,但只能打 PLA (及极少数低温材料)
无热床 = 材料选择权被锁死在 PLA/PLA+ 等低玻璃化转变温度 (Tg ~60°C) 材料上。 失去热床意味着:无法抑制 ABS/ASA/PC/PA/PETG 等材料的翘边、层间分层、首层脱模。
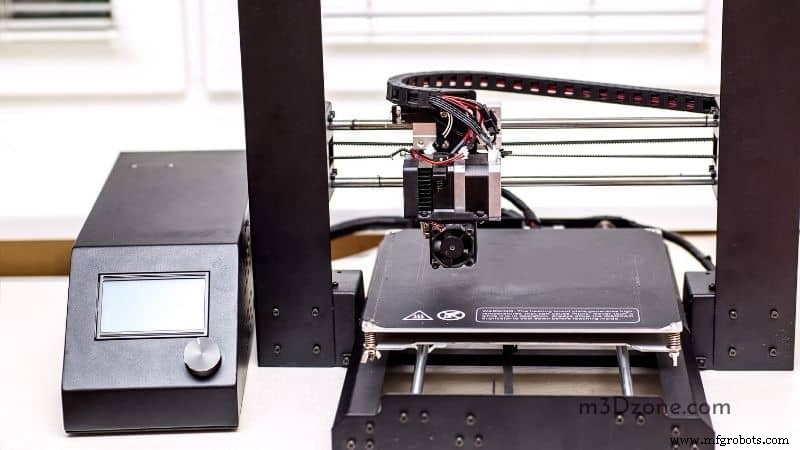
无热床怎么勉强把 PLA 打好?
1. 胶水/胶棒/发胶 —— 最低成本粘床
玻璃/铝板/BuildTak 上薄涂一层,首层冷却后粘接力显著提升。打印完成冷却后模型易脱模。
2. 美纹纸/蓝胶带/凯普顿胶带 —— 物理粘接层
- 蓝胶带 (3M 2090) 首选: 粘度适中、不留胶、耐温 60°C、可重复贴 5–10 次
- 美纹纸易撕裂、留胶;Kapton 耐高温但贵、贴膜易起泡
3. 设计小底面/倒角/倒扣结构 —— 减少粘接面积、利用机械咬合
窄脚、格栅底、倒扣锁扣结构可大幅降低对床面粘接的依赖。
4. 环境保温:围挡/恒温箱/暖风机
环境温度维持 25–30°C 可缓解 PLA 首层冷却收缩应力。注意:PLA 热床温度不宜超 60°C,否则底层软化导致“大象脚”或后续层变形。
为什么热床值得多花钱?
| 功能 | 有热床 | 无热床 |
|---|---|---|
| 材料兼容性 | PLA/ABS/PETG/ASA/PC/PA/TPU/PP… | 仅 PLA/PLA+/低温 TPU |
| 首层粘接可控性 | 温度主动控制,稳定可复现 | 依赖胶水/胶带/环境运气 |
| 翘边抑制 | 全程维持底层 >Tg,应力释放均匀 | 靠胶水硬扛,大件必翘 |
| 脱模体验 | 冷却后自弹或轻扭即下 | 需铲刀暴力拆解,易伤模型/床面 |
| 成本增量 | +¥100–300 (入门机) | 基线 |
结论:热床不是奢侈品,是“低成本解锁全材料库、保底成功率”的核心硬件。 入门机选购时,必须勾选“带热床”。
冷环境 (≤15°C) 怎么打?
- PLA:加围挡 + 热床 55–60°C + 胶棒,通常可行
- ABS/ASA:必须全封闭围挡 + 热床 100–110°C + 环境加热至 35–45°C,否则 100% 翘边开层
- 核心:抑制温度梯度,让模型全身同步冷却
热床的四大核心价值再确认
- 防翘边: 底层维持高温,消除上冷下热的热应力梯度
- 环境温控: 辐射加热构建微正压恒温腔,利于层间结合
- 首层粘接: 软化表面微观粗糙度,增加机械咬合 + 分子扩散
- 优雅脱模: 利用热胀冷缩差,冷却后模型自动脱离
结语
无热床只能玩 PLA 玩具;有热床才能玩转工程塑料、功能件、批量生产。多花 ¥150 上热床,省下的胶水、胶带、失败模型、挫败感,第一周就回本了。
3D打印
- 超越原型:3D 打印的现实创新应用
- 金属 3D 打印:以速度、成本优势与设计自由重塑生产
- 为什么加热床是高质量 3D 打印的关键?
- 光固化3D打印件会过度固化吗?专家深度解析
- 3D打印硅胶技术全解析:原理、设备、服务与应用前景
- 3D打印机热床多久调平一次?保持最佳打印质量的频率指南
- 3D打印键帽全攻略:设计建模、模型推荐与实操避坑
- 3D打印工具与配件大全:15大自打印工具 + 15大必备配件 + 安全装备清单
- PLA降解真相:可生物降解≠自然环境降解,工业堆肥才是归宿
- 如何喷砂 3D 打印件获专业级表面光洁度
- 博思开源转型如何驱动IoT创新——给企业的启示
- 造假危机:全球2500亿美元假货泛滥图解