


为什么加热床是高质量 3D 打印的关键?
加热床即可加热的构建基座,对特定材料至关重要。并非所有打印机标配,但打印 ABS 等材料时必须启用,防止边缘翘起(翘边),维持挤出塑料温度均一,避免骤冷。
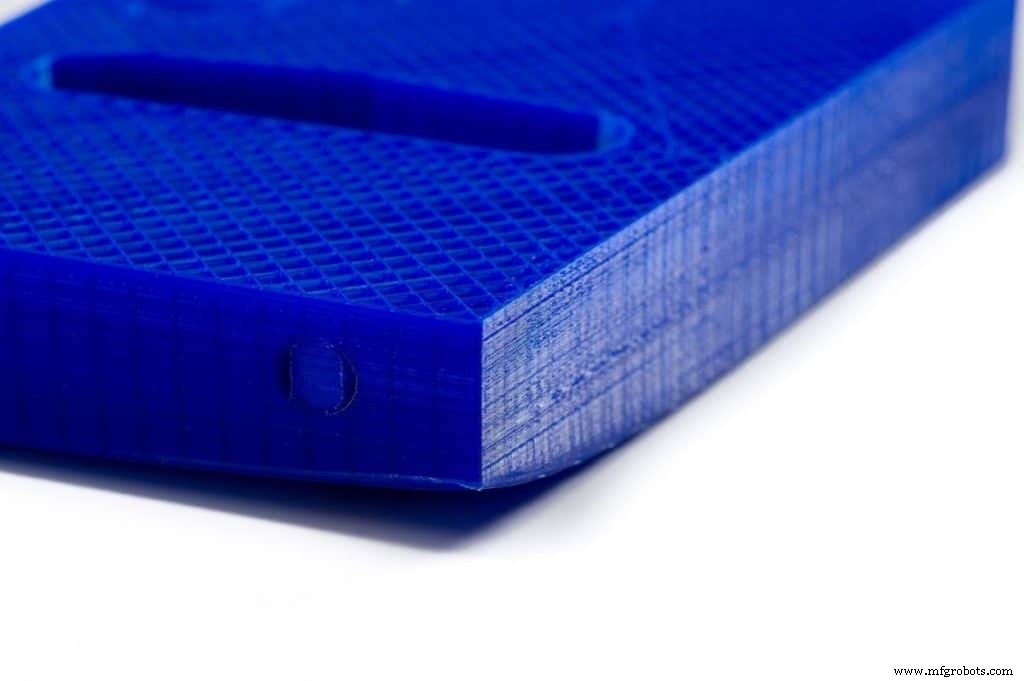
翘边本质:塑料冷却收缩导致角落脱离热床。打印时受热膨胀,冷却收缩,内应力将模型拱起。小件影响小,大件/高温材料(如 ABS)层层累积应力终将脱模。例:ABS 230°C 速冷至 25°C 收缩 ~1.5%,大件每层扭曲最终脱床,造成大量废料。
加热床通过调节模型底部温度抑制翘边,强化首层附着保持平整。虽类型各异,原理一致。无加热床时,可用美纹纸、高温胶带、发胶、胶棒做附着面。
核心优势:防止挤出塑料过快/不均冷却导致的翘边,显著提升打印质量。
常见防翘边方案
- 使用加热床
- 关闭层风扇
- 加装封闭腔体
- 使用裙边/筏底
核心均为温控,加热床正是为此设计。翘边在 ABS 上最突出,掌握各材料最佳温度至关重要。(耗材卷标标注建议打印/床温)
主流材料推荐温度表
什么是玻璃化转变温度?
聚合物从刚性转为橡胶态的温度。ABS 玻璃化转变 90–102°C,远低于打印温度,故床温设 90–100°C 利用此区间;PETG 70–80°C,床温同步。ABS 冷却收缩剧烈,极易翘边/分层/开裂。
温度参考表
| 材料 | ABS | PLA | Nylon | PETG | PolyFlex | Tech-G | RE-Pet |
|---|---|---|---|---|---|---|---|
| 类型 | 标准丝材 | 标准丝材 | 标准丝材 | PET 丝材 | 柔性丝材 | PET 丝材 | PET 丝材 |
| 打印温度 | 210–250°C | 180–230°C | 220–260°C | 210–250°C | 195–255°C | 200–238°C | 200–230°C |
| 床温 | 50–100°C | 0 | 50–100°C | 70–80°C | 50°C | 45–68°C | 30–70°C |
| 难度 | 困难 | 简单 | 简单 | 中等 | 中等 | 简单 | 简单 |
| 附着辅助 | 高温胶带 | 发胶 | 高温胶带 | 胶棒 | 发胶 | 胶棒 | 胶棒 |
| 典型用途 | 机械功能件 | 原型/可降解 | 功能件 | 食品接触 | 弹性件 | 设计/建筑 | 塑料通用 |
主流加热床类型
PCB 发热床
Josef Prusa 设计,导体通电发热。性价比高、安装调平简单、热分布均匀、垂直空间占用小,应用最广。
聚酰亚胺薄膜加热器
极薄、升降温极快,适配快速热扩散介质,防扭曲翘边。
铝基加热器
内置热敏电阻/绝缘层,高效廉价,但安装繁琐(需螺丝固定、导热硅脂),易有兼容性问题,建议买自带热床的机型(如 XVICO Marlin2.0 半组装机)。
热床附着辅助材料
美纹纸/高温胶带 表面粗糙增强附着,ABS 首选;高温胶带亦适配 PLA。发胶/胶棒 亦适用 ABS,发胶推荐喷玻璃面。
推荐产品专区
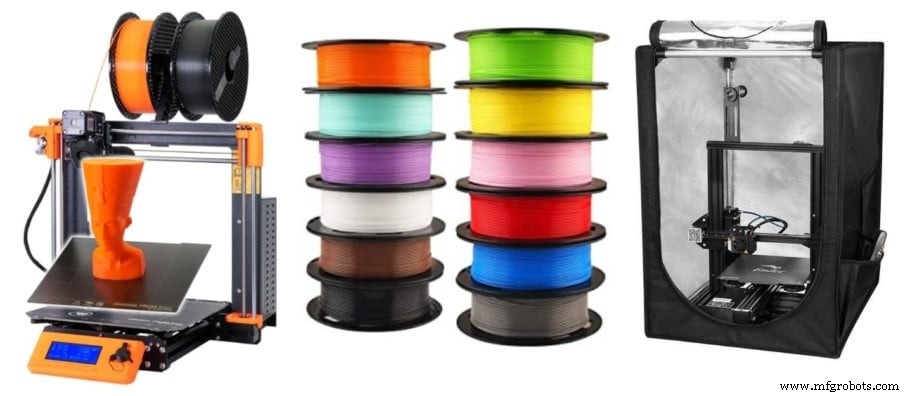
精选实测装备清单,助你一站式避坑选型。
3D打印