


3D打印机热床多久调平一次?保持最佳打印质量的频率指南
初学3D打印面对切片软件海量参数会不知所措。挤出温度、移动速度、热床温度等核心参数必须精通。
参数调好后,可能惊讶发现:同模型后续打印质量下降。原因多样,但床面失平是高概率且易修复的原因。热床究竟多久调平一次?
视床面稳定性和取件小心程度,每5-10次打印调平一次即可。为保险起见,长时打印(≥15小时)前必调平 防中途失败。此外,每次更换床面或喷嘴温度后建议重新调平。
调平床面的重要性
调平床面是成功前提。床面必须水平且与喷嘴保持一致Z轴距离 以确保打印质量一致。否则必失败。
无论何种丝材,床面水平直接影响打印。首层厚度和Z偏移同等关键。
喷嘴与床面距离必须一致以保层粘附。现代打印机均有调平流程,部分带自动调平。
带调平传感器的机器只需重新校准Z高度。传感器每次打印前测量床面并修正。还能通过建立网格补偿不平床面,升降喷嘴修正首层。
需调平的信号
深入打印会遇更多挑战,打印不一致让人抓狂。我们都经历过“3D出牙期”,学会观察信号。以下问题指向床面失平:
喷嘴离床太近
首层喷嘴第一遍移动就应看到熔体挤出。若第三、四遍才出丝,喷嘴太近。可能因调平不当导致校准错误。
床面从未100%平,总有难察觉的高低点。使用和温变让床面更不平。
喷嘴太近 → 熔体无法挤出。即便挤出,Z偏移非最优,后患无穷。喷嘴会将熔体压扁变形。解决:增大喷嘴与床面距离。
通用检查Z偏移法:标准A4纸滑入喷嘴与床面间,不卡住即可。确认太近后,微小增量调整 至理想Z偏移。
首层几乎总能告诉你床面是否调平。参考下图纸片法调平效果:
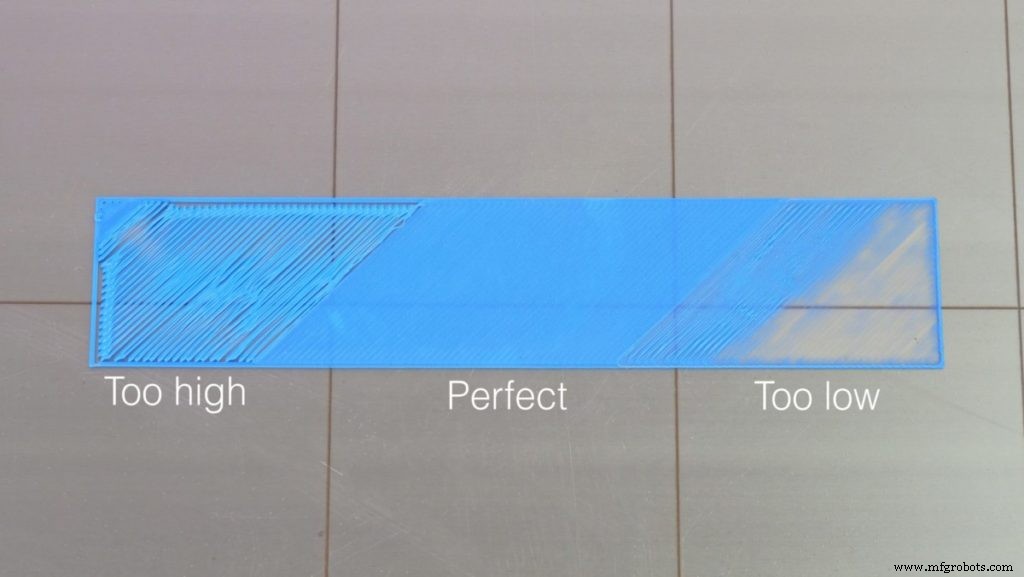
- 喷嘴太高: 丝材不粘床,首层呈丝状而非连续层。
- 喷嘴太低: 虽粘床但间隙不足,机器无法挤出足量塑料。
无论远近,检查XY轴是否均匀。不均匀仅在过高/过低角落重新校准。
床面粘附不良
熔体粘附差源于床面失平。喷嘴应足够近自由挤出。Z偏移不一致 → 首层区域不粘床。
首层均匀粘床至关重要。喷嘴过远处粘附减弱。可用“床面粘附折磨测试”验证。另一原因:脏污床面需清洁。
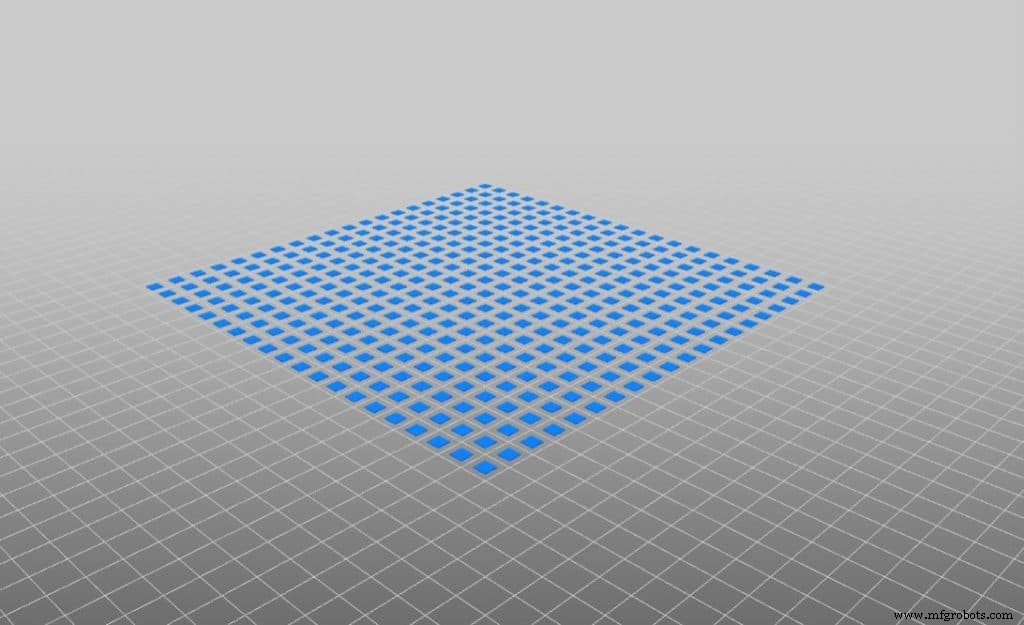
成功首层需平衡粘附力与易脱模:床面水平、熔体/床温正确。玻璃床可用发胶/胶棒辅助固定首层。
打印中丝材高宽波动
挤出不恒因多因素。首先查丝材进给是否缠绕阻力。其次喷嘴可能开始堵塞需清理。
每挤出机有特定挤出宽度,查宽度选当前挤出机。通则:挤出宽度=喷嘴直径100%(0.4mm最常见)。宽度低于喷嘴径 → 流动不稳。挤出恒定时,垂直层越薄水平线越宽,反之亦然。
床面不平 → 首层高宽不均 → 复制到打印早期 → 可能失败。
翘边
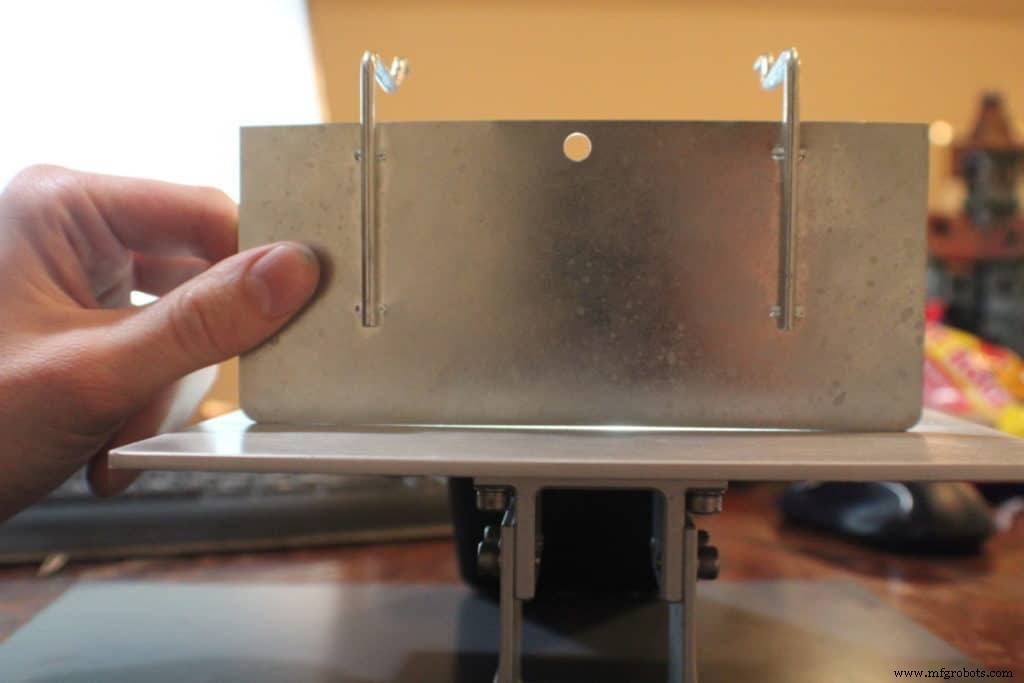
热床反复热胀冷缩最终翘曲,缓慢过程。某天发现打印质量下滑。
即时权宜:热床上铺玻璃片 恢复平面。不仅解决问题,底层外观更好(个人审美加分)。
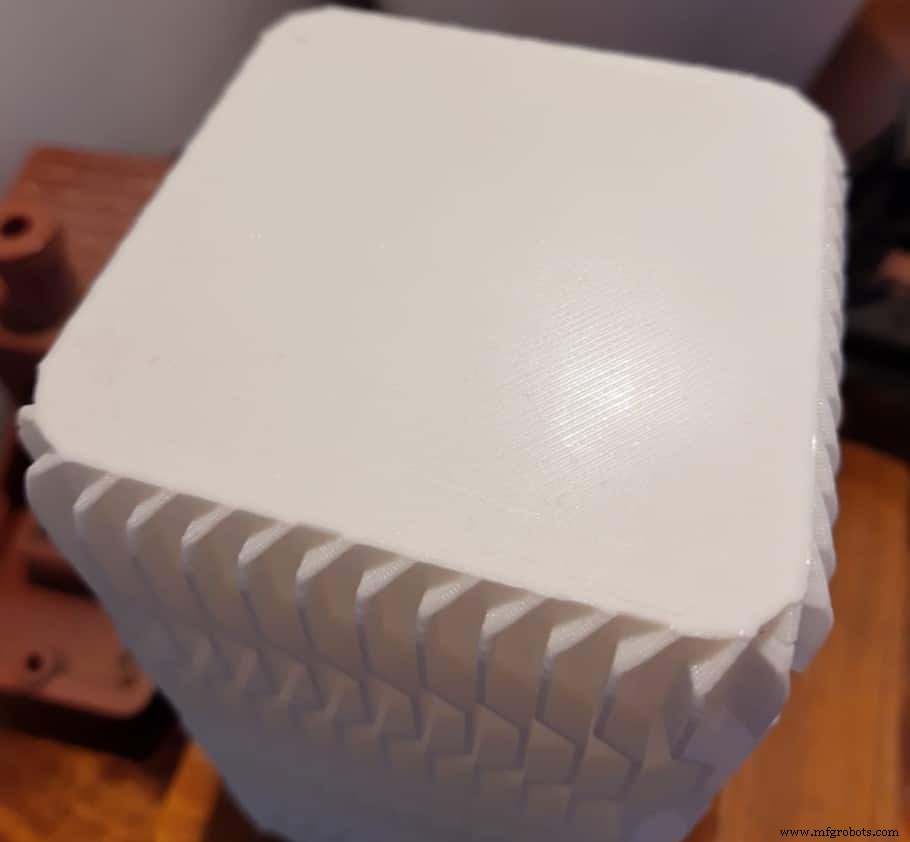
严重翘曲最好更换热床。铺玻璃片影响温度和构建高度,重打印前必重新校准喷嘴距离。
不平床面无论怎么折腾都麻烦。可加底座(raft) 垫底,但后处理需移除、耗材时长增加。
严重失平会损坏打印机吗?
会。首层最关键。无平面喷嘴可能撞击床面。看似微不足道,每次刮蹭损伤喷嘴。
除喷嘴刮蹭,还阻碍挤出、搅入碎屑导致部分堵塞影响流动。
除喷嘴受损,打印必败。其余部件一般不受床面失平影响。
换丝材可能需重新调平
换需不同温度的丝材前,最好查平床面。温差导致床面热胀冷缩失平。如PLA 50°C→ABS 100°C,床面体积膨胀需增大喷嘴距离。
简而言之,PLA→ABS等换材改变床面动态。有效调平:先将热床加热至目标丝材温度(如ABS 90°C)再查调床面位置。
调平床面与调整喷嘴间隙实操
定期查调床面水平和Z偏移。简述流程:
准备床面
软棉布擦净喷嘴。见硬化塑料加热至上次丝材温度软化后擦净。必要时软毛刷轻刷防损。
床面清洁无残留塑料。玻璃床用锋利刀片刮净。拆卸床面用温肥皂水洗;不可拆卸用异丙醇机上擦洗。也可水槽海绵热水洗。像我这手残党易碎玻璃,备块备用玻璃床明智。
调平前预热床面至下一次打印丝材的床温。
手动调平步骤
- 四角调平螺丝(通常4颗)各拧几圈增大喷嘴间隙
- 移动喷嘴靠近床面:手动或软件“自动归零”,视机型而定
- 用标准A4纸剪的索引卡调整四角和中心:从一角开始,卡片滑入喷嘴床面间,拧近螺丝至感到轻微阻力。其余三角和中心重复。完成后复查所有点阻力一致。不一致重复至水平
- 跑单层测试验证:层均匀则调平成功;否则重查
查看我们的推荐产品专区
我们创建了推荐产品专区,帮你省去选购打印机、耗材、升级件的繁琐调研,避免选择困难。我们精选了适合新手到专家的几款打印机,以及经过实测筛选的耗材和升级件,确保你买到的每款产品都靠谱好用。
3D打印