


3D 打印机挤出机与热端深度指南:类型、品牌与性能
本文基于我们长期使用 E3D Online 等一线品牌(专注高品质挤出机、热端、喷嘴)的实战经验撰写。劣质组件无法达成文中所述特性。
挺出机核心功能:精准、恒速将丝材从线轴送入热端。按驱动方式分直驱与远端两大类。
直驱:挤出齿轮直连热端,甚至二者一体(如 Titan Aero)。
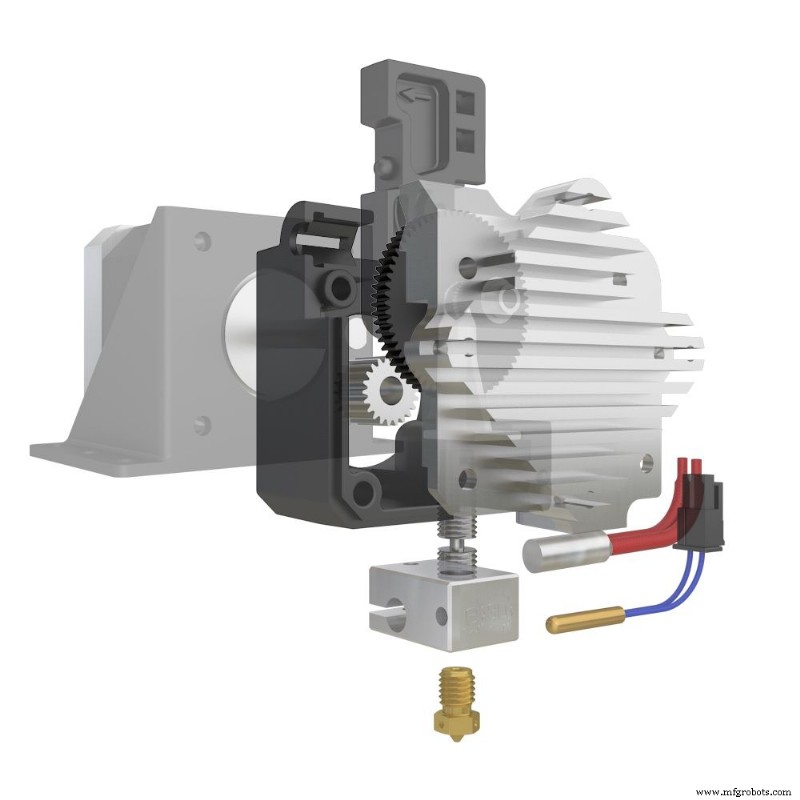
图 1:Titan Aero 挤出机。来源:E3D
远端:通过 PTFE 管导丝连接热端。
直驱挤出机
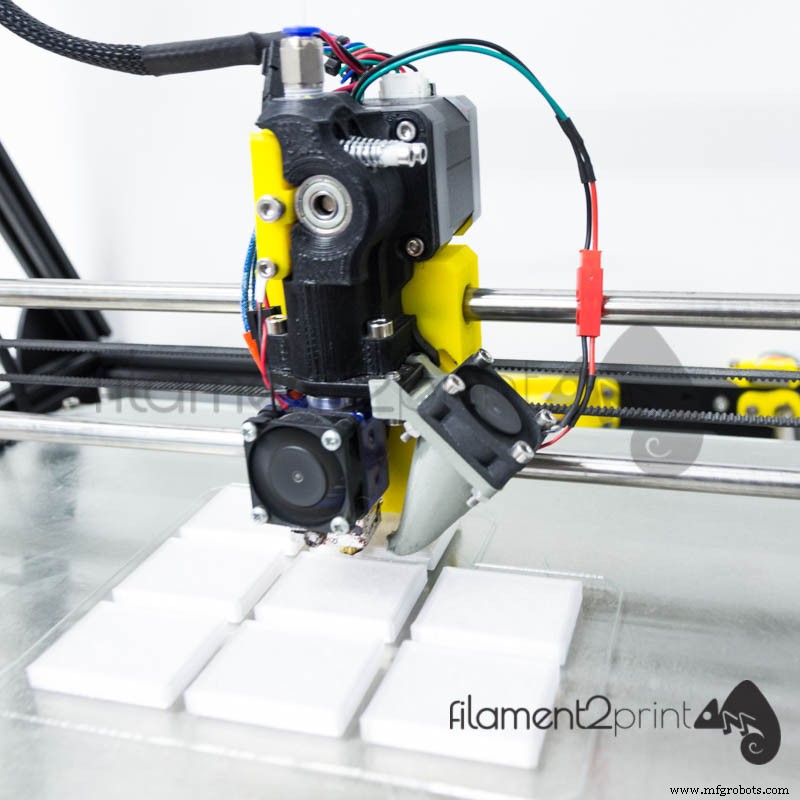
图 2:直驱挤出机
优势:
- 完美打印柔性材料(PLA Soft、TPU、TPE/FilaFlex),兼容 1.75/2.85mm。
- 全材料适配,含磨蚀性丝材(如石墨烯)。磨蚀性材料推荐 Olsson Ruby 喷嘴(黄铜体+红宝石尖,近乎无限寿命)。
- 回抽距离短,降低堵头概率。
劣势:
- 运动惯量大(挤出机+电机+热端整体随轴移动),高速打印精度下降,多挤出机更甚。
- 封闭腔高温下,挤出机电机过热影响性能。
远端挤出机
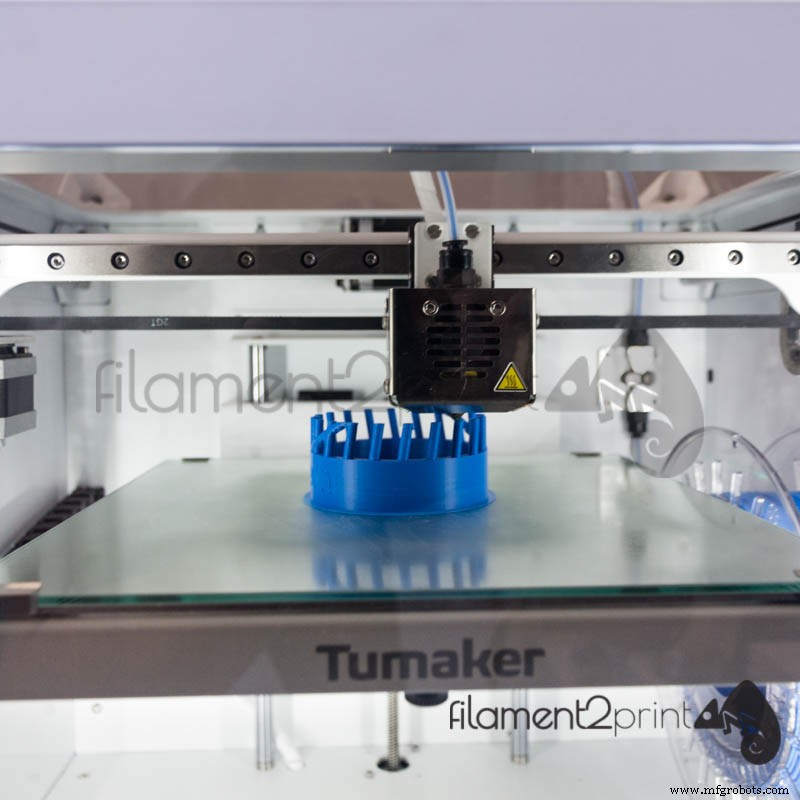
图 3:远端挤出机
优势:
- 热端运动惯量极低(挤出机固定机身),支持极高速高质量打印。
- 挤出牵引力强。多数远端机型(BCN Sigmax、3NTR-A2)配齿轮减速组,扭矩大,可驱动超大线轴。
劣势:
- 1.75mm 柔性丝难打印:软性丝在 PTFE 管内难维持恒定压力。2.85mm 远端系统可低速打印柔性材料。
按丝材直径分类的热端类型
热端负责熔融丝材。按材料直径、件型、质量需求选型 V6 或 Volcano 热端及喷嘴。
V6 热端优劣势
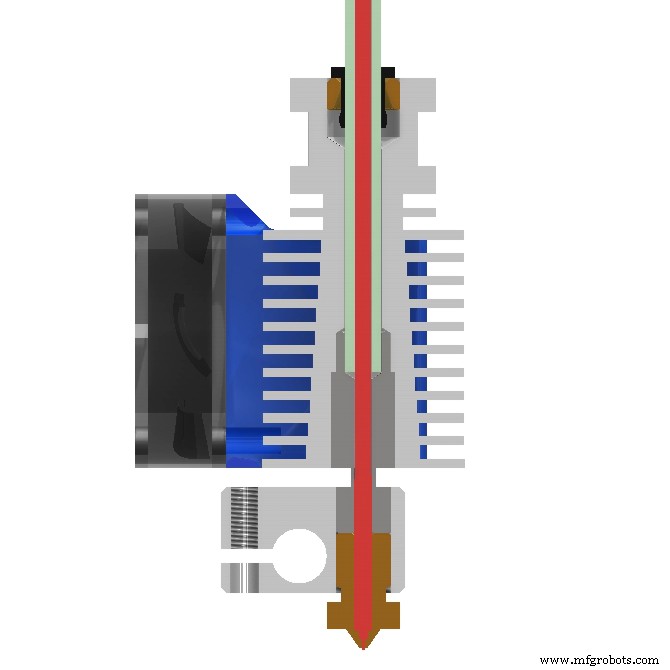
图 4:V6 通用 1.75mm 热端。来源:E3D
优势:市场最通用热端,适配全材料(含柔性,尤 2.85/3mm),成件表面质量极佳。
劣势:最大推荐喷嘴 0.80/1mm,更大直径易断料。
Volcano 热端优劣势
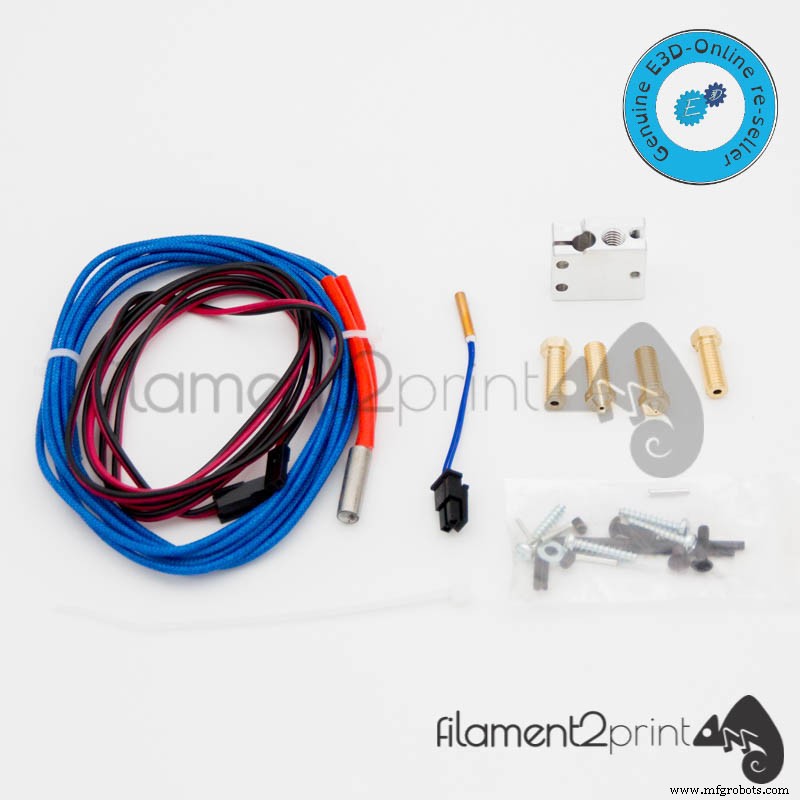
图 5:E3D Volcano 热端
优势:
- 加热块与喷嘴平行布局,加热区更大,熔融控制更稳,支持 1.2mm 大喷嘴,大幅缩短打印时间、允许更高层高。
- 层间结合更强:大层高+层流熔融(无气泡)使化学键结合更牢固,成件更刚性耐用。
劣势:大层高导致曲面阶梯感强,细节表面质量下降。
厂商按挤出系统+丝径命名热端。E3D 以 "universal" 标识 1.75mm(PTFE 管深入热断直通加热块),2.85/3mm 仅标 "direct/bowden"。
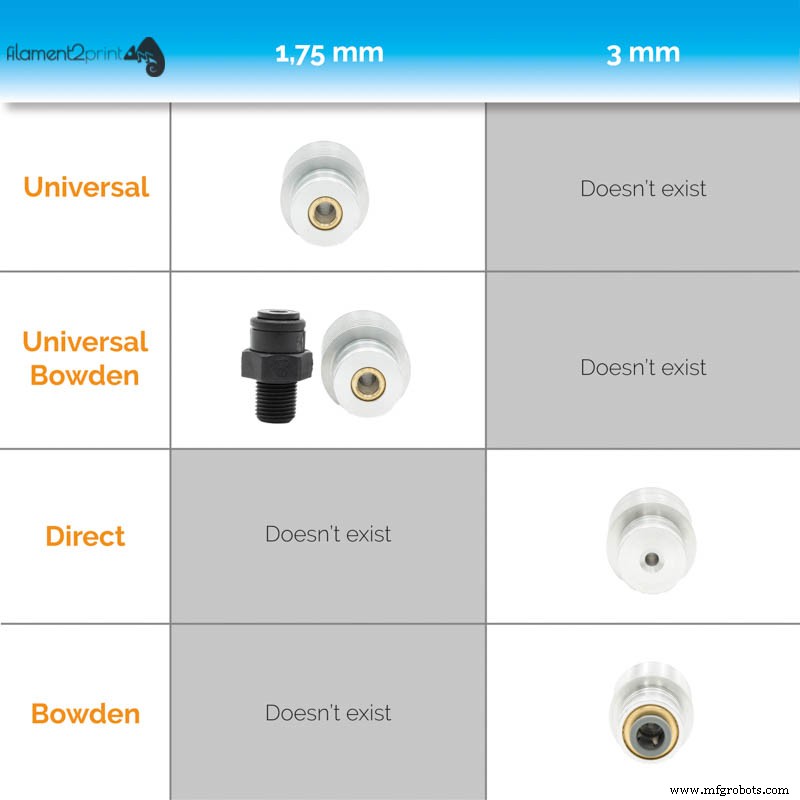
图 6:E3D 热端型号体系
建议用户结合件型、速度需求选型,始终坚持一线组件,保障全流程质量。
3D打印