


FDM 3D 打印:直驱与 Bowden 挤出系统如何选择
FDM 3D 打印机最重要元件之一是挤出机与热端组成的组件。
热端用于熔融丝材使其流经喷嘴,同时防热量传至所谓热区外部。
为此热端通常有四部分:
- 喷嘴:熔融丝材流经沉积零件的元件。其直径决定挤出丝材直径,即打印机 XY 分辨率。
- 加热块:负责将喷嘴加热至打印温度并保持稳定。
- 热间断:热隔断桥。分隔热区与冷区。
- 散热器:功能保持冷区制冷,散发加热块传递的多余热量。
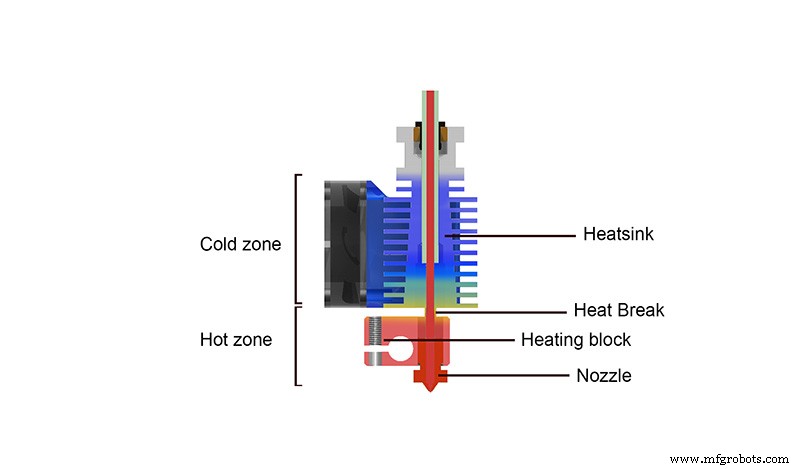
图 1:热端内部温度。来源:E3D.com
挤出机负责将丝材拉入热端,在热端内产生足够压力使熔融材料恒定均匀流经喷嘴。
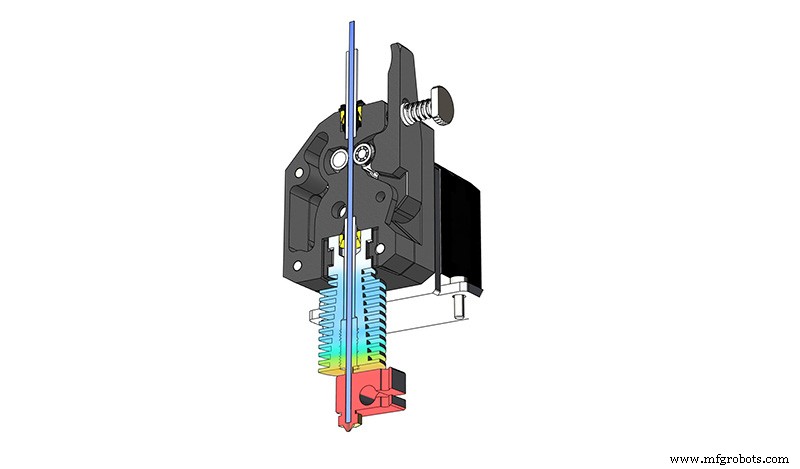
图 2:直驱挤出机。来源:E3D.com
目前结合热端与挤出机有两种方式:直驱挤出系统和 Bowden 系统。
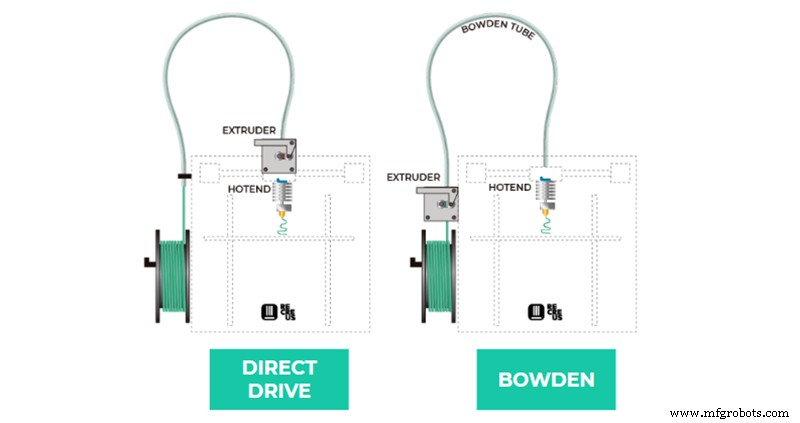
图 3:直驱与 Bowden 打印机示意图。来源:Recreus.com
直驱系统中挤出机与热端形成单一元件, 将牵引点与喷嘴距离最小化。
Bowden 系统中挤出机固定于 3D 打印机框架,通过称为 Bowden 管的管道将丝材推入热端。
虽两系统优劣争论甚多,两者均有巨大优势及一些劣势。选择最合适取决于多因素,如常用材料类型、打印速度或打印机框架质量。
回抽
挤出机推送丝材向热端时,丝材压缩在喷嘴内产生熔融材料正常流动所需压力。但不想挤出材料时,仅停止推送不够,因压缩残留压力使材料继续流动。故每次热端移动新位置无需加料时,须回抽丝材必要距离使其解压释放喷嘴内压力。这就是回抽,在 3D 打印过程中至关重要。
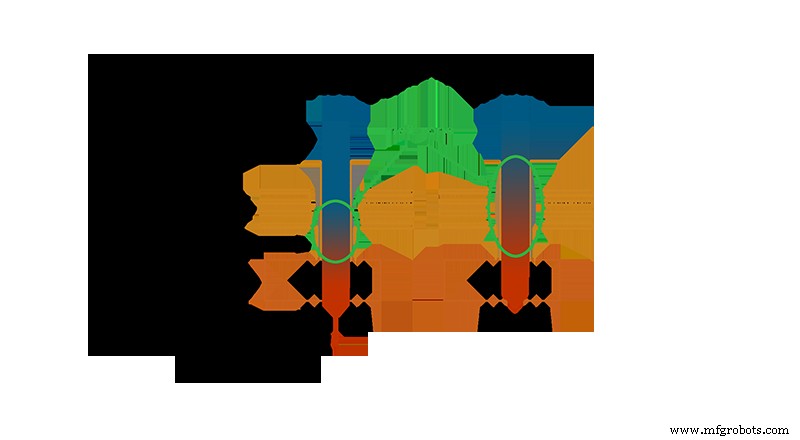
图 4:回抽示意图。来源:sublimelayers.com
因塑料一般非刚性材料,挤出机与热端距离越大,为达喷嘴足够压力所需丝材压缩越大。这也使释放压力所需回抽距离更大。因此直驱系统回抽距离通常 0.8-2 mm,Bowden 系统可达 5-6 mm。
能用低回抽值有重要优势。一方面回抽时间短,涉及大量回抽的零件可显著缩短打印时间。另一方面低回抽距离最小化熔融丝材到达热端冷区风险,防其固化膨胀导致堵塞。
正是此因素导致Bowden 挤出机需更复杂精准的回抽校准,因过低导致溢料拉丝与过高导致堵塞的临界值极小。
柔性丝材
挤出机与热端距离的另一直接后果是柔性丝材表现。
Bowden 系统中丝材通过管道(通常特氟龙)从挤出机导引至热端。虽管内径理想等于丝材直径,实践中不可行,因制造公差微小直径变化及高摩擦力。故所有 Bowden 管都有间隙,大多数材料无问题,但柔性材料有问题。
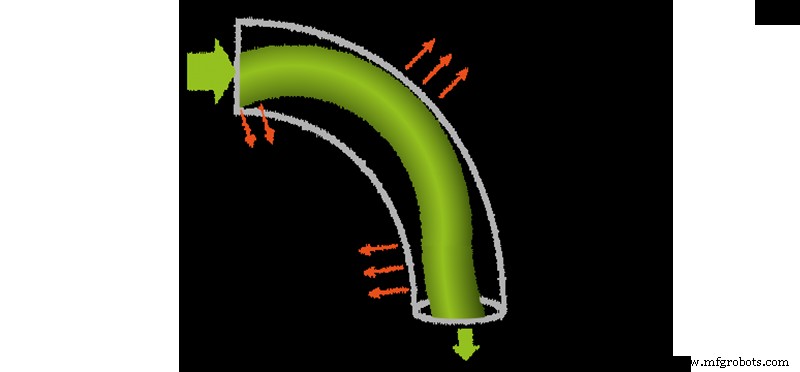
图 5:Bowden 管内丝材弯曲。来源:E3D.com
因高柔性,TPU、TPE 等材料在 Bowden 管内易弯曲,将挤出机拉力转移至管壁。这使难以在喷嘴实现恒定压力确保正确挤出。
此外柔性材料为达喷嘴足够压力所需丝材压缩远大于 PLA 等材料,常导致需用过高回抽距离。
尽管如此,有经验者仍可在 Bowden 系统打印硬度较高的柔性材料,特别是用 2.85 mm 或 3mm 规格、避免回抽和用高质量严密内径 Bowden 管如 Capricorn XS。
图 6:Bowden Capricorn XS 管。来源:Captubes.com
毫无疑问,直驱挤出是柔性材料理想系统。挤出机与热端短路径最小化丝材压缩,使其更紧凑防止管内弯曲。所谓紧凑挤出机如 Titan Aero 尤其是 E3D Hemera,使简单高质量使用各类柔性材料成为可能。
惯性
尽管回抽和柔性丝材用直驱系统占优,但Bowden 系统在某特性上突出,对特定应用极重要:惯性。
基本打印参数之一是速度。虽许多打印机允许 80-100 mm/s,但存在阈值速度,超越则必牺牲零件质量。因热端不能匀速运动,每次变向必须减速至特定变向速度再加速。
因牛顿第一定律。热端有质量,运动时有惯性力,质量或速度越大惯性越大。变向时惯性力传递至打印机其余部分引起振动和显著精度损失。为避免,变向前须降速至主要取决于打印机结构刚性和热端重量的数值。结构不健壮轻量意味更低变向速度和更慢加减速曲线,因吸收惯性能力弱,导致速度更低、打印时间更长。减少惯性唯一途径:降速或减重。
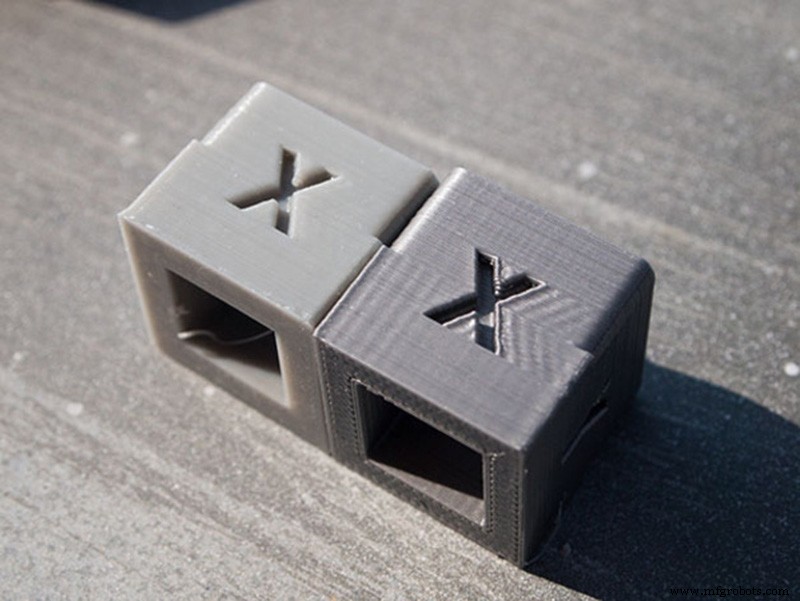
图 7:惯性振动对打印质量影响。来源:2Dprinterwiki.com
Bowden 系统在此占优。固定最重的挤出机,仅移动热端,大幅降低惯性。这使Bowden 系统打印机可用显著高于直驱系统的打印速度而不牺牲质量。
直驱与 Bowden 系统选择
直驱与 Bowden 选择基本取决于优先打印速度还是优先新材料通用性与易用性。
若追求单位时间最多产出且一般仅用 PLA、PETG 等少数刚性材料,Bowden 系统打印机为最佳解决方案。
反之,若优先使用工程和弹性材料并获最佳质量,愿牺牲打印速度,直驱挤出系统为理想选择。
3D打印
- 嵌入式系统与系统集成:现代架构与连接新范式
- 挤压成型工艺详解:原理、分类与工业应用
- SCADA系统与工业4.0:革新远程流程控制
- 铝挤压:从历史渊源到未来创新
- 机器人视觉检测:以精准自动化重塑制造质量与效率新高度
- iFP零件清洗系统:精简生产、减少浪费
- 专业起重机导电滑线系统:可靠电力传输解决方案
- 云计算如何赋能军事与国防行动
- Alloy 10 (C17500) – TF00 锻造与挤压性能概览
- Alloy 3 (C17510) — Materion 高导电中等强度锻造挤压铍铜合金
- 合金 3 (C17510) – 优质 TF00 锻造与挤压解决方案
- 高粘度PEEK化合物:注塑与挤出加工的最佳选择