


选择正确热端:FDM 3D 打印指南
热端是FDM 3D 打印机基本部件之一,虽外观简单却最复杂。此部件不仅决定打印机分辨率,还决定打印特定材料的能力,如耐磨或耐高温材料。选择热端有多种选项,以及各类备件配件。无完美热端适用所有应用,最适合各用户的选择将由3D 打印主要用途或常用材料决定。
为学会选择配置最适合各用户的热端,须理解其工作原理及组成部件。
热端工作原理
热端是用于熔融挤出丝材、将其沉积至构建空间的组件组合。热端始终与挤出机协同工作,无论直驱或间接(Bowden)安装。基本原理:挤出机推送丝材进入小腔室熔融,因产生压力,熔融材料通过小孔挤出,沉积于构建底板或零件上固化。因丝材被推送,到达熔融区前必须保持最大刚性。为此,热端必须有明显区分的冷区和热区,过渡区尽可能短。
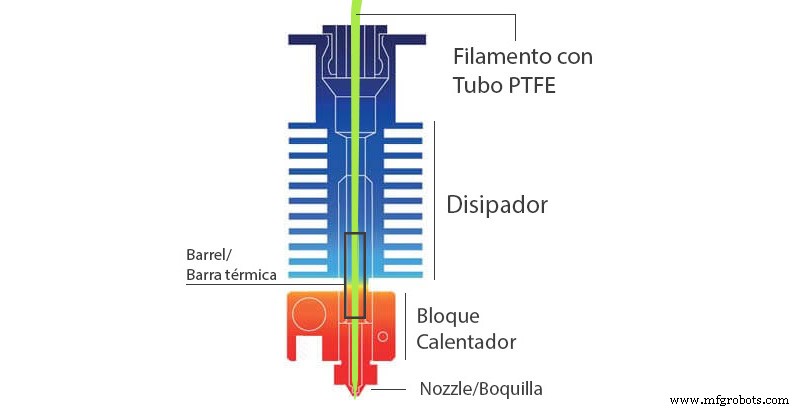
图 1:热端示意图。来源:impresoras3d.com
热端部件
热端主要由六个组件组成:
- 喷嘴
- 加热块。
- 温度探头。
- 加热棒。
- 热间断。
- 散热器
喷嘴
热端末端部件,决定打印机 XY 平面分辨率。选择最适合时须考虑三参数:所属系统、直径和材质。
系统:
热端系统多样,最常见两种:V6 系统和 Mk8。除此,Ultimaker、BCN3D 或 Raise 3D 等知名品牌有自有系统。
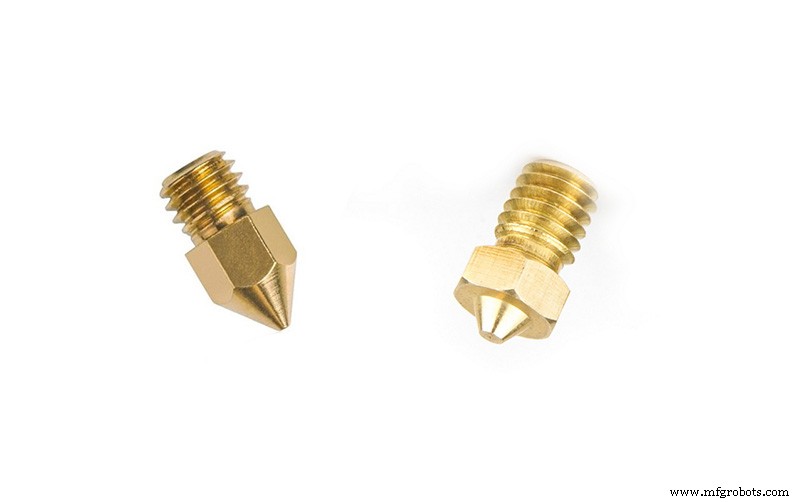
图 2:MK8 和 V6 喷嘴。
虽 V6 和 MK8 喷嘴均为 M6x1 螺纹乍看兼容,实则不然。两者尺寸差异显著。MK8 系统喷嘴长 8 mm,V6 系统长 5 mm。这意味着装有头部测高传感器的打印机上,喷嘴位置更高无法打印。虽可改装打印机适配他系热端,建议坚持原系统避免混用其他系统组件。目前无此问题,因两个系统均有 E3D、MicroSwiss 或 3DSolex 等生产极高质量组件的厂商。
直径:
一般大多数热端默认用 0.4 mm 喷嘴,被视为分辨率和打印时间的理想平衡。但许多其他直径选项在特定情况下更好。
可用喷嘴范围视系统和制造商而定,但通常0.25 至 0.8 mm。因 FDM 技术固有限制。塑料熔融保持相当粘度,需施加直径越小压力越高。因此0.25 mm 以下所需压力极高,无法打印某些高粘度塑料。但如 E3D 有实验性喷嘴至 0.15 mm,低速打印 PLA 可获优异结果。
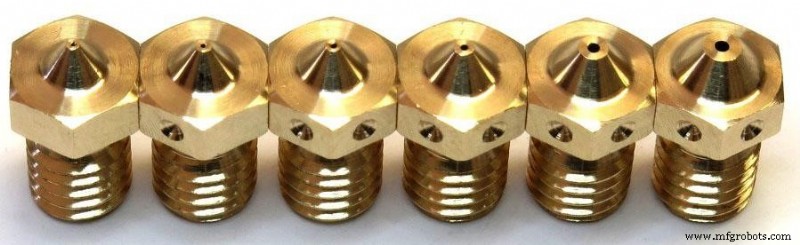
图 3:不同尺寸喷嘴。来源:e3d-online.com
0.8 mm 以上喷嘴限制在于热端熔融足够塑料体积流量以维持正常挤出。大直径喷嘴需极高挤出速度,可能无法同速熔融丝材。尽管如此,两大知名厂商用两种不同策略部分解决此限制。
一方面,E3D 提供两个 V6 子系统Volcano 和 Supervolcano,基于增加热端热区长度,熔融更大塑料流量。这使标准尺寸喷嘴能以更高速度打印,也可用高达 1.4 mm 喷嘴。
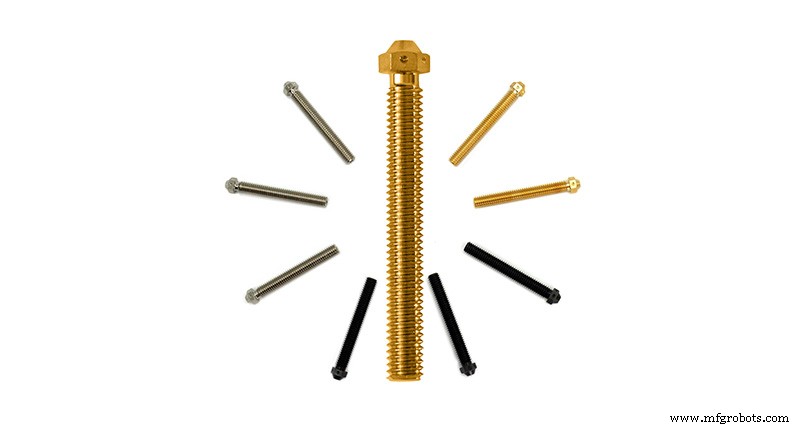
图 4:Supervolcano 喷嘴。来源:e3d-online.com
另一方面,制造商 3DSolex 推出创新"核心加热技术"。此技术基于将热端内部分三腔,实现更大热表面接触丝材,从而更快更均匀熔融无需增加热区长度。因此 3DSolex 提供兼容 V6 系统的 2 mm 直径喷嘴。
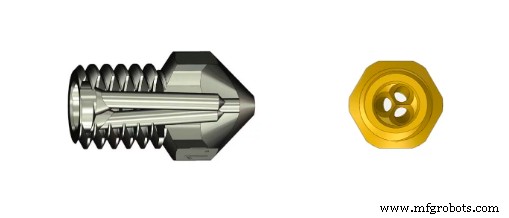
图 5:3DSolex 喷嘴。来源:3DSolex.com
材质:
近年新高性能材料涌现也意味需开发新材质喷嘴。目前喷嘴制造最常用材质如下:
- 黄铜:最常用。主要优势低成本、易制造和高导热系数。主要缺点耐磨性低及耐高温低,不建议 300°C 以上用。仅打印 PLA、ABS、ASA 等材料时理想。
- 镀镍黄铜:成高端热端标配。黄铜喷嘴表面镀薄镍层。此表面处理赋予更高耐磨性、更低摩擦系数和高耐腐蚀性。耐用性优于黄铜喷嘴。
- 镀镍铜:专用于高温丝材打印的特定材质。须搭配同材质加热块。可达500°C。
- 硬化钢或工具钢:突出高耐磨性。专为纤维或颗粒增强高耐磨丝材设计。金属丝材或玻纤/碳纤增强材料必选。主要缺点通常表面打印质量低于前几类。虽通常 0.4 mm 起供,建议用 0.5 mm 以上避免堵塞。虽耐 500°C,不建议耐磨材料 350°C 以上用。
- 不锈钢:虽似前类,许多用户买来用耐磨丝材,非其主用途因耐磨性远低于前者。主要用于医疗和食品应用,因高耐腐蚀性不析出有毒颗粒混入熔体。喷嘴制造中最罕见材质。同镀镍铜喷嘴,适高温应用,耐 500°C。
- 红宝石尖端黄铜/铜:黄铜或铜喷嘴镶嵌红宝石尖端。虽许多人信其无磨损,不完全正确。红宝石尖端高硬度使尖端无磨损全寿命保持高打印质量,但黄铜/铜本体仍磨损。无填料丝材用此类喷嘴寿命极高,多超打印机寿命;但耐磨丝材致黄铜/铜本体内部磨损导致红宝石随时间脱落。适合以最高质量打印耐磨材料且接受有限寿命。也适合不打印耐磨材料、想要全寿命保持最高质量高耐用喷嘴的用户。
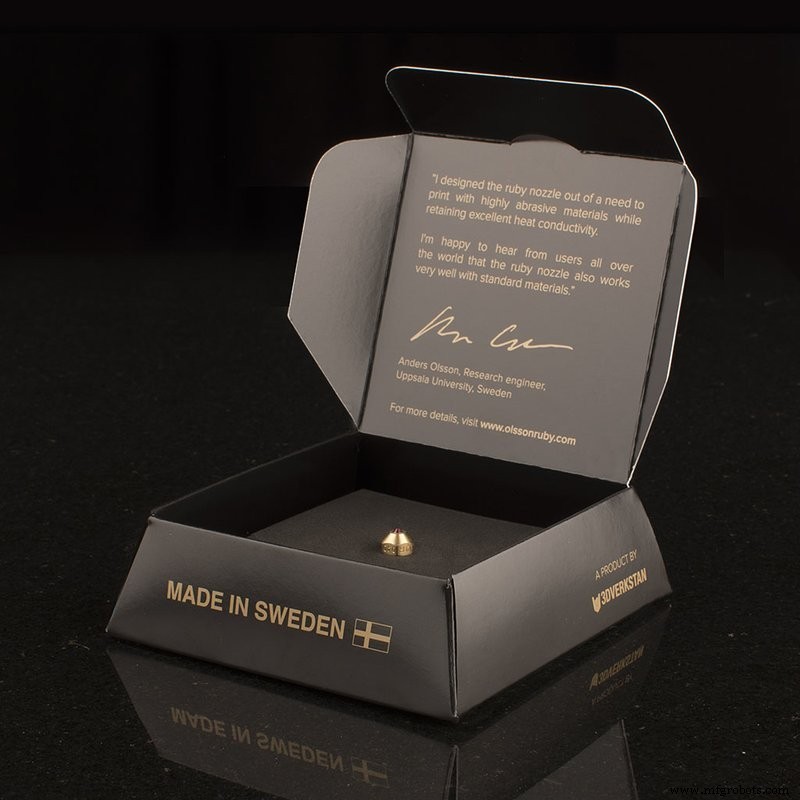
图 6:The Olson Ruby 喷嘴。来源:olssonruby.com
加热块:
负责向喷嘴和热间断热区传热。主要普通和高温两类。标准加热块通常铝制。最经济但仅耐 300°C。高温款镀镍铜制,耐 500°C。
如 V6 系统部分可选硅胶保护套,帮助防辐射热,对PLA 等材料尤为重要。
温度探头:
负责测量加热块温度。类型多样,外形因子和参数不同。或许是最难更换的元件,因除外形因子不同外,可能需修改打印机固件甚至增添电子元件。最常见三类:
- 热敏电阻:最常用。低温高精度,价格极经济。缺点:不适用 285°C 以上。
- 热电偶:允许精准测极高温度,但校准特定范围后,无法同时高精度测高低温。虽通常便宜,需额外电子转换信号。主要缺点对电磁噪声敏感,线缆须屏蔽远离电源线圈。
- PT100 探头:几乎完全取代热电偶。精准测 500°C 以内温度,结合热敏电阻和热电偶优势。代价:价格最高且需额外电子。
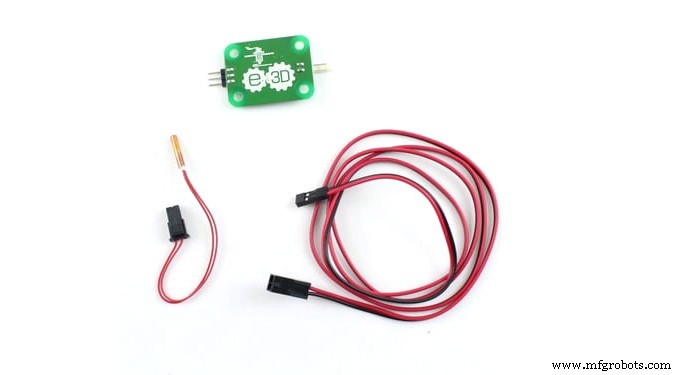
图 7:PT100 探头。来源:e3d-online.com
加热棒:
基本为通电发热向加热块传热的电阻。最常见30W 或 40W。除例外尺寸通常通用。有12V 和 24V 版本,必须用匹配打印机主板电压版本。
热间断:
热端最重要元件之一。功能分隔热端热区和冷区,质量决定能否避免堵塞。决定热端是否全金属类型的组件,取决于内部是否涂特氟龙。用低导热系数材料如不锈钢制造以增强热隔断效果。最高质量款用钛或双金属组合如Slice Engineering。
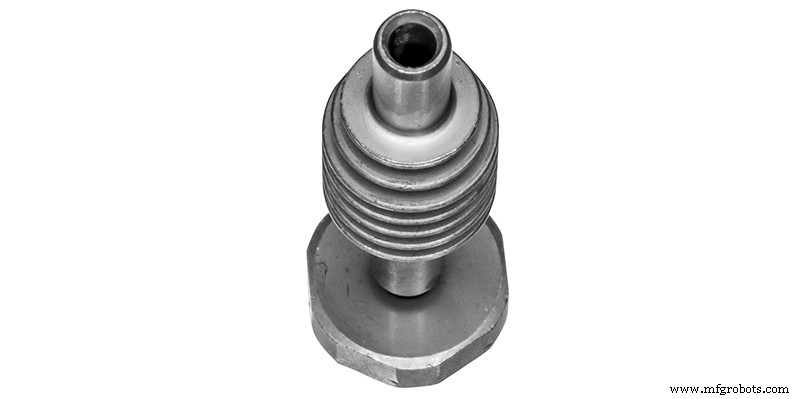
图 8:Slice Mosquito 双金属热间断。来源:sliceengineering.com
散热器:
功能冷却热端冷区,防丝材到达熔融区前再次熔化。质量性能极高至关重要,尤其用高温或 PLA 等低软化点聚合物时。直驱挤出机情况下,另一重要功能防热量传导至挤出机,除 E3D Aero 和 Hemera 等紧凑挤出机(挤出机本体即散热器)外。
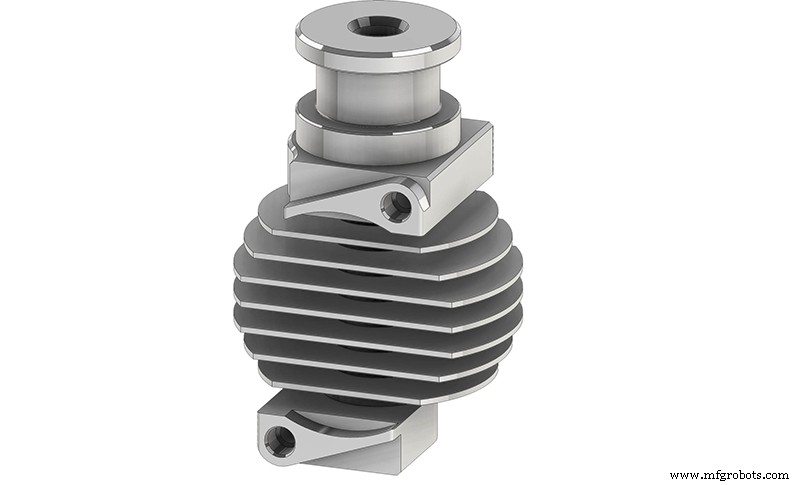
图 8:Slice Copperhead 散热器。来源:sliceengineering.com
如何选择合适热端
如前所述,无能在所有情况下最大性能工作的理想热端。每种情况有最优型号或组合。虽标准热端在基础材料偶尔打印表现良好,但更苛刻情况可能需更换热端或特定组件。六大最常见特殊情况:
- 打印需高温的非耐磨材料
- 打印需高温的耐磨材料
- 打印耐磨材料
- 医疗和食品应用
- 大尺寸 3D 打印
- 高速打印
打印需高温的非耐磨材料
虽最常用材料打印温度多在 280°C 以下,但某些工程丝材打印温度略高如聚碳酸酯,或远高如 PEKK。此类情况必须选组件耐高温的热端。为此加热块和喷嘴均用镀镍铜。且须配导热系数最低的全金属热间断,如钛或双金属复合材质。
受热敏电阻限制,热端必须用热电偶或 PT100 探头测温。
用直驱挤出机时,散热器须高质量并最佳制冷。
可选方案中,Slice Engineering 的 Mosquito 和 Copperhead 热端可能最适合此类应用。
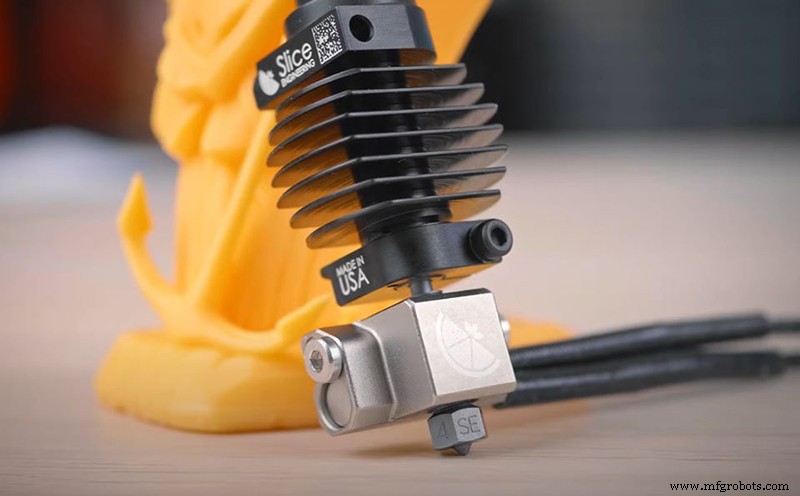
图 9:Slice Copperhead。来源:sliceengineering.com
打印需高温的耐磨材料
可能最苛刻情况之一。选择同前情况,除须将镀镍铜喷嘴换为耐磨喷嘴如硬化钢喷嘴或 E3D Nozzle X 0.6 mm 规格。均兼容 Slice Engineering 热端。
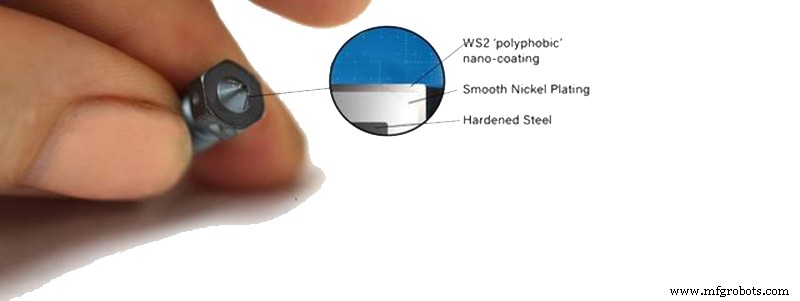
图 10:Nozzle X。来源:e3d-online.com
打印耐磨材料
用耐磨材料但无需超 285°C,同前情况建议用耐磨喷嘴和全金属热间断。特氟龙热间断虽能工作但磨损大,需频繁换 PTFE 管。金属热间断中,钛热间断因高硬度对耐磨材料更耐用。但此情况铝加热块足矣。
医疗和食品应用
打印生物相容性材料或食品接触件,关键避免金属残留污染致毒。最好所有接触丝材组件用不锈钢或钛。因此 E3D V6 搭配钛热间断和不锈钢喷嘴为完美组合。
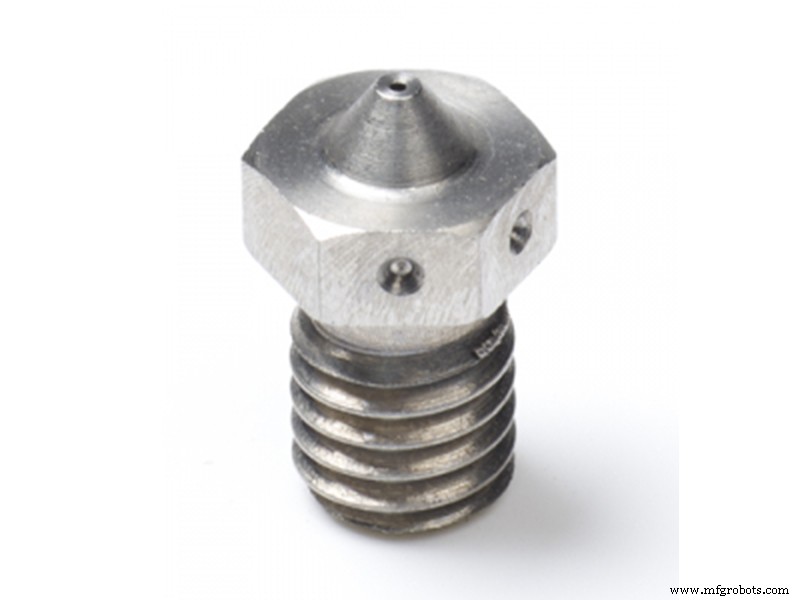
图 11:不锈钢喷嘴。来源:e3d-online.com
大尺寸 3D 打印
打印大体积零件时,打印时间可能优先于分辨率。此时可用大于 1 mm 的大直径喷嘴。这涉及用能以合理速率熔融大流量丝材的热端。此情况 V6 Volcano 或 Supervolcano 系统为最佳选项之一。
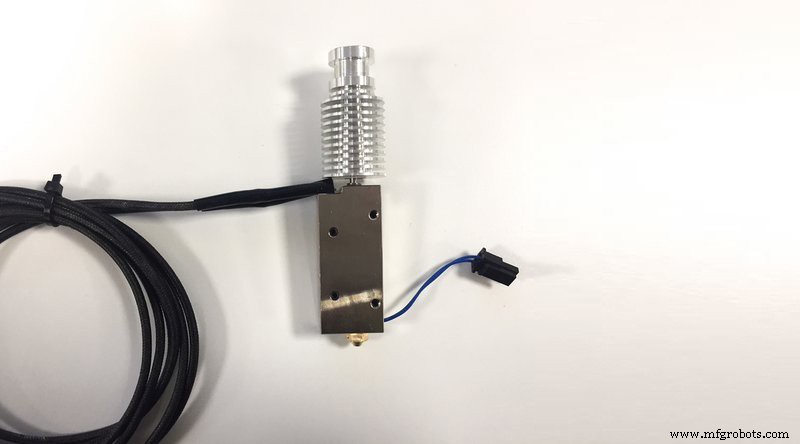
图 12:V6 Supervolcano。来源:e3d-online.com
高速打印
同前情况,极限由热端熔融丝材速度决定。虽此情况V6 Volcano 和 V6 Supervolcano系统均适用,最优选是用"核心加热技术" 3DSolex 喷嘴,可达30 mm³/s 流量,兼容 E3D 和 Slice Engineering 热端。
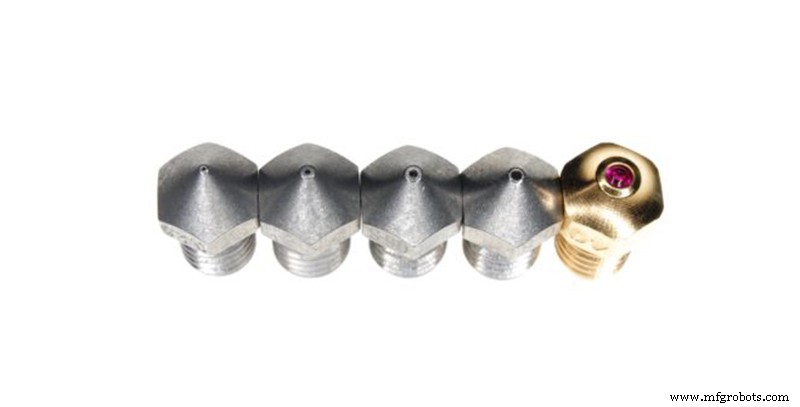
图 13:3DSolex 喷嘴。来源:3dsolex.com
许多情况下,需求不限于单一场景,需寻找折中方案在多场景获适当性能。
但拥有高模块化系统如 E3D V6 或 Slice Engineering 新款 Copperhead 为理想。凭借这两系统可重构热端以在每种情况发挥最大性能。
3D打印