


CNC铣削刀具路径模式选择实战指南
随现代制造加工技术持续发展,CNC加工设备及配套CAM系统广泛应用深化。CAM系统生成的加工刀具轨迹(即刀具路径模式)是控制设备加工操作核心,直接影响工件精度、表面粗糙度、总加工时间、机床寿命等,最终决定生产效率。
本文分析不同切削方法特点及影响因素,对比铣削工艺与切削方法,为如何选择合适刀具路径模式提供参考。
1. 刀具路径模式
基本概念
CNC加工中,刀具路径模式指刀具完成工件切削时的路径规划方法。同一零件加工可用多种切削方法满足尺寸精度要求,但加工效率不同。
分类
刀具路径模式分4类:单向进给、往复进给、环行切削进给、复合进给。复合进给为前三种混合进给。单向或往复进给属线切削策略。按加工策略不同,切削方法可分线切削、环行切削及其他特殊方法。常用行切和环切。
线切削利于发挥机床最大进给速度,切削表面质量优于环切。但复杂平面型腔有多个凸台形成多个内轮廓时,线切削常产生额外抬刀动作:为避免刀具与凸台干涉或返回未加工区域,需将刀具从加工平面抬起一定高度平移至另一刀具路径起点继续切削。
行切刀具路径主要由平行某固定方向的一系列直线段组成,计算简单。适合简单型腔精加工或大余量粗加工。
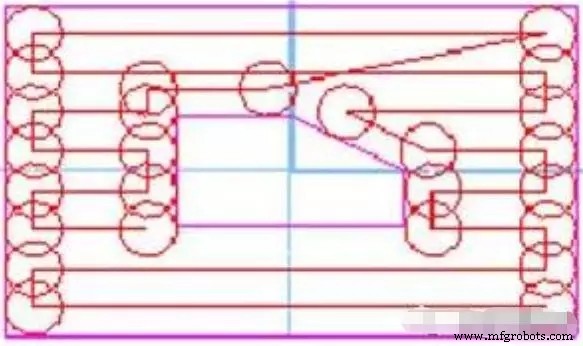
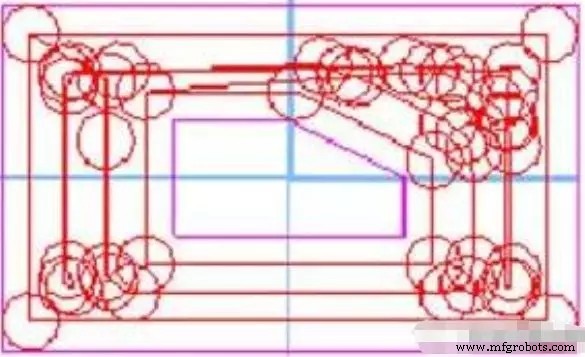
环切中刀具沿相似边界轮廓路径移动,由一组闭合曲线组成,保证刀具切削时保持同一切削状态。环切通过连续偏移当前环轨迹计算下一环轨迹,计算复杂耗时。适合复杂型腔和曲面加工。
2. 影响刀具路径模式的因素
工件形状与几何要素
包括加工区域几何形状、岛屿尺寸位置等。这是工件固有特性、不可改变因素,但却是决定刀具进给方式根本因素。
工艺路线
工艺路线是实现加工目的直接工序、选择刀具路径模式直接依据。决定加工域序列、岛屿合并分割、粗/半精/精加工划分。实现目标的工艺路线多样,决定不同刀具路径模式选择。
工件材料
工件材料也是决定刀具路径模式因素之一。材料是直接加工对象,不直接影响刀具进给,但影响刀具材料、尺寸、加工方法选择,间接影响刀具路径。毛坯形状尺寸导致各部位加工余量分布均匀性。可选毛坯时,毛坯尺寸形状改变装夹方式和加工区域重新分配,影响加工策略,导致不同刀具进给方式。
工件装夹固定方式
装夹固定方式间接影响切削方式:压板产生新“岛屿”影响、夹紧力对切削用量和切削方式影响、振动对切削方式影响。
刀具选择
包括刀具材料、形状、长度、齿数等。这些参数决定刀具与工件接触面积频率,进而决定单位时间切削材料体积、机床负载、耐磨度、刀具寿命、切削时长。其中刀具尺寸(直径)直接影响切削方式。不同直径刀具选择影响残留区尺寸、加工路径变化、导致不同切削方法。
加工区域选择
铣削中,复杂平面型腔多凸台形成多内轮廓时,线切削常产生额外抬刀,环切加工路径变长。这些额外动作严重降低切削效率。如何最小化此类情况是关键。
按加工需求将整个切削区划分为若干子区分别加工,抬刀发生在子区间。同时按切削方法合并分割子区甚至忽略。这种不同加工域选择不仅减少抬刀次数不拉长加工路径,还能对新区域采用最合理切削方法,提升加工效率。
3. 刀具路径模式合理选择
基本选择原则
选择进给方式考量两点:加工时长、加工余量是否均匀。一般环切基于工件形状,余量相对均匀;行切余量相对不均。若行切后要求余量均匀,通常需边界周围增加环切路径。忽略余量不均匀要求时,行切路径通常较短。考虑余量不均匀增加环切路径时,加工区域边界越长,边界环切路径对总加工时间影响越明显,行切路径一般比环切长。行切刀位易计算、占内存少,但抬刀次数多。环切需多次偏移环边界、清除自相交环。
按外观特征选择
工件形状特征决定加工方式。按加工对象不同,工件可简分为平面型腔型和自由曲面型。平面型腔一般行切。因多由粗铣成型(如箱体、基座等),余量大。行切利于发挥机床最大进给速度,提升效率,切削表面质量优于环切。
自由曲面一般环切。因表面多由铸造或规则形状成型,余量分布不均。同时表面对精度要求高,环切比行切更能逼近表面真实形状,具良好表面加工特性。
按加工策略选择
零件加工常分粗、半精、精加工三阶段,有时有超精阶段。合理划分阶段是保证精度必要条件。传统加工机床功能单一,工艺路线阶段界限清晰。但CNC铣削阶段界限模糊可能混合。
粗加工目标追求单位时间材料去除率,为半精加工准备几何轮廓。常用行切或复合法分层切削。半精加工目标使工件轮廓光滑、精加工余量均匀,常用环切。精加工目标获得满足要求的几何尺寸、形状精度、表面质量。按工件几何特征,内部采用内部切削法,边缘接合处采用环切法。
按编程策略选择
编程时确定切削方式主要原则:保证零件加工精度表面粗糙度要求;缩短加工路线、减少刀具空行时间、简化数值计算、减少程序段数、减轻编程工作量。一般平面型腔用行切法分割加工区域减少抬刀;自由曲面用环切法逼近形状。毛坯形状尺寸选择影响编程选择。增大毛坯形状可将难夹持形状加工转为易夹持行切型腔加工,或将环切自由曲面改为大余量行切方式提升效率。
制造工艺