


预防泵汽蚀:成因、症状与避免措施全解析
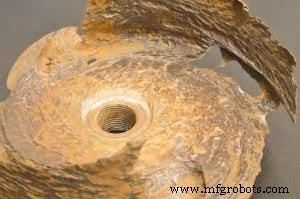
泵发出爆裂声或像抽砾石声?可能是汽蚀问题。泵汽蚀会导致噪音能耗过大,严重损坏泵本体。
什么是泵汽蚀?
简单说,汽蚀是在叶轮周围相对低压区形成液体气泡或空腔。气泡破裂坍缩在泵内触发强烈冲击波,严重损坏叶轮和泵壳。
若不处理,泵汽蚀将导致:
- 泵壳失效
- 叶轮破坏
- 过度振动 — 导致密封和轴承早期失效
- 功耗过高
- 流量和/或压力下降
泵汽蚀分两类:吸入侧汽蚀和排出侧汽蚀。
吸入侧汽蚀
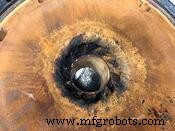
泵在低压或高真空工况下发生吸入侧汽蚀。泵"饥饿"或流量不足时,叶轮眼处形成气泡。气泡随流体至出口侧,流体条件变化将气泡压缩成液体,在叶轮面上内爆。
吸入侧汽蚀受害叶轮会有大块或微小材料缺失,呈海绵状。损伤出现在叶轮眼周围。
吸入侧汽蚀可能原因:
- 滤网堵塞
- 管道堵塞
- 泵在性能曲线右侧过远运行
- 管路设计不良
- 吸入条件差(NPSH需求)
排出侧汽蚀
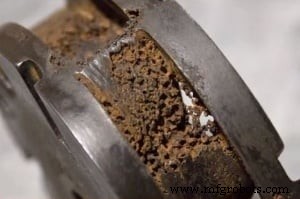
泵出口压力极高或运行在最佳效率点(BEP)10%以下时发生排出侧汽蚀。高出口压力阻碍流体流出,导致泵内循环。液体在叶轮和泵壳间高速流动,在泵壁形成真空产生气泡。
同吸入侧汽蚀,气泡内爆触发强烈冲击波,导致叶轮尖端和泵壳过早磨损。极端情况下可导致叶轮轴断裂。
排出侧汽蚀可能原因:
- 出口侧管道堵塞
- 滤网堵塞
- 在泵性能曲线左侧过远运行
- 管路设计不良
汽蚀预防
泵出现汽蚀时,自查以下项目:
- 检查滤网 — 吸入或排出侧堵塞导致泵内压力失衡
- 参照泵性能曲线 — 用压力表/流量计了解泵运行工况点。确保在最佳效率点运行。偏离BEP不仅导致过度循环,还引发过热、径向载荷、振动、密封高温、效率降低。
- 重新评估管路设计 — 确保液体进出泵路径适配泵工况。吸入侧倒"U"形易积气,泵前90°弯头导致湍流。两者均导致吸入问题和汽蚀。
更多检测预防汽蚀技术,请阅读:检测预防泵汽蚀技术。
汽蚀是泵系统常见问题,但通过合理选型、管路设计、滤网维护,可大幅避免泵和叶轮损坏。
Gorman Rupp透明演示泵用于汽蚀培训。见下方演示。
汽蚀问题困扰您?咨询我们! 我们乐意为威斯康星、明尼苏达、爱荷华、密歇根上半岛企业提供技术支持。 
工业技术