


金属加工磨料选择实用指南:如何选对磨料
不选对磨料,难达成金属加工目标。多因素共同决定用哪款磨料。以下技巧提供有用洞见,助实现预期结果、避开坑点。
理解不同磨料与工法对材料的潜在影响
绝佳起点是核实不同磨料类型及使用方式对基材可能不适用。例如砂轮热积聚可能导致不锈钢变色。若零件后续喷漆则无碍,否则成问题。
另一不锈钢注意点:表面污染物会破坏其保护性氧化膜,随即引发腐蚀。因此去除涂层或锈迹时,部分铸造商用旋转刷而非砂盘。

刷子较不易被可能伤害不锈钢的颗粒堵塞。加工人员还须警惕不锈钢交叉污染风险。如钢丝刷用于碳钢后,最佳实践是隔离不锈钢。
发热磨料法也可能伤铝,因其熔点低。具体说,热量致金属粘连磨料,最终堆积高度超切削颗粒,导致磨料失效。
知悉特定金属用特定磨料措施可能发生的并发症,助铸造商提高成功率,且能削减精加工中意外后果成本。
结合平均寿命权衡成本考量
金属加工项目预算也影响磨料选择。但不应过度纠结前期成本作为决定因素。
如适合紧张预算的砂轮寿命可能更短。此情况下,多花钱买寿命更长的磨料工具往往更划算。
例:陶瓷颗粒磨料前期成本可能是其他选项两倍,但寿命通常也长两倍。
另一有价值考量:持续磨损如何影响磨料性能。锆刚玉与陶瓷颗粒磨损时仍快速去除材料。但氧化铝颗粒初期切削速度快,随使用下降。
影响磨料成本与寿命的另一层面:用户是否在适当时机弃用。有人未意识到砂轮可用至中心磨损。
页轮磨损外观下仍能良好工作。用户可持用至透过磨片看到环氧胶或粘合剂。
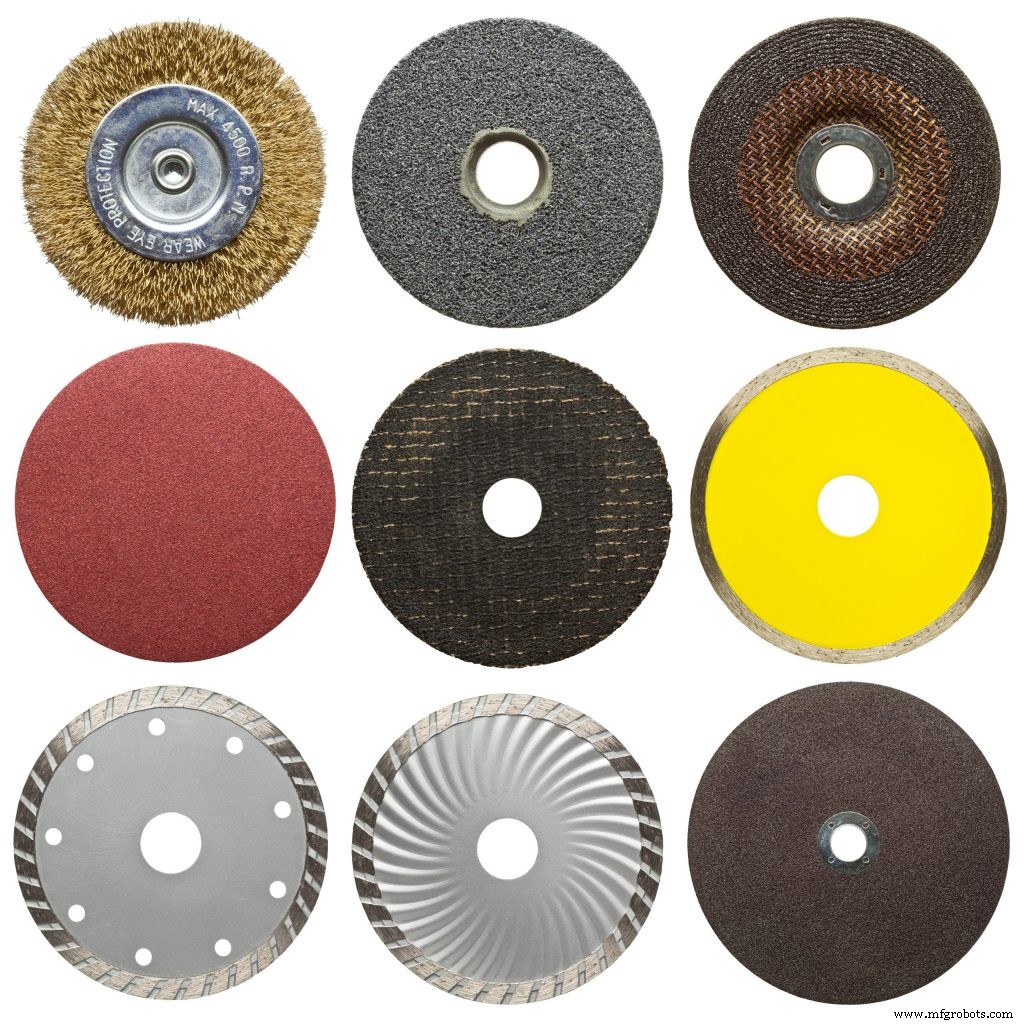
考量不同磨料对喷漆前处理的影响
涉及喷漆表面的金属加工项目,尤其需前瞻。因用磨料在表面形成均匀划痕花纹,有助材料附着油漆,特别是规范要求喷涂至特定厚度时。
但在用磨料处理金属备漆前,应确保表面洁净。磨料喷砂是喷漆前清洁材料常用法。因使用惰性介质,磨料喷砂不会与靶金属表面发生化学反应。表面充分清洁后,操作人员应预期需在不同阶段使用多种磨料。

评估哪种粒度最佳
常用36-80目粗磨料起步,使焊缝平齐、消除深划痕、清除焊渣。若材料焊缝高或焊渣多,36目高效去除。
但60或80目磨料侵蚀性较弱,材料有明显焊渣与高度时可能是最佳选择。
接着用轻型打磨混合盘处理金属,可最小化峰谷。理想结果是峰谷间距小的均匀花纹。峰太深会积漆增加覆盖耗时。但峰谷太小漆易剥落。
也须考虑:初步用过粗磨料可能适得其反。因需光滑表面时,粗磨料可能在金属留下深划痕,后续步骤需更长时间去除。替代方案是首步用细目。虽初期耗时长,但可省去后续步骤。
部分铸造商备漆时第二、三步用轨道砂盘。这在金属形成圆形花纹。但后续用随机轨道磨机可打碎峰谷使其不显眼。

备漆时用新磨料,也应在废料或非关键零件试用。此类测试让他们在不付昂贵代价下评估结果。
考虑使用工程化磨料混合物
部分金属铸造商可能发现,混合颗粒制成的工程化磨料能给予期望表面,特别是加工不总适合精密砂轮的合金与钢材时。
一项深入研究用种子凝胶(SG)烧结技术,以高纯氧化铝陶瓷制颗粒磨料。SG法植入纳米氧化铝种子,形成100-500纳米晶粒的非均质结构,可成为断裂速率可控的有效磨料。
测试工程师用100%、50%、30% Targa颗粒制砂轮。30%与50%版本在所有磨削条件下显示相似磨削功率消耗,100% Targa砂轮在所有测试中比高比例其他材料砂轮高6%-8%功率。但结论是此差异对大多数工件表面无问题。
主要例外是加工低热扩散率材料时。此情况下100%工程化砂轮功率差异可能导致热损伤含裂纹。总体而言,100%工程化砂轮展现持续高金属去除率,实现不磨损过度下的生产率提升。
磨料选择助力项目成功
如例所示,花时间深思熟虑选择金属加工项目磨料,可降低总成本或完成工作所需精力。且特定材料特性可能意味着某些磨料材料从一开始就不合适。
然而,开项目前权衡这些因素是助项目顺利进行的最佳方式之一。此外,了解什么材料、项目适合什么磨料,能预防后续错误。
工业技术