


量规类型全面指南:用途、图片与应用详解
本文将详细介绍量规的类型、用途及配图说明。首先从量规的定义入手。
什么是量规?
量规是用于检查零件尺寸、形状及相对位置的工具,但不带有刻度可调节部件,因此被理解为单一尺寸类的测量工具。
测量仪器与量规之间的界限并不总是严格区分。一些被称为量规的工具主要用于测量或划线工作。甚至一些主要用于检验的量规也能给出不同的测量数值。
量规的类型
各行业常用的量规类型如下:
- 光滑塞规
- 卡规
- 环规
- 销规
- 卡尺量规
- 塞尺
- 螺距量规
- 圆角与圆弧量规
- 板厚规与线径规
- 指示量规
- 气动量规
- 锥度量规
- 螺纹量规
1. 光滑塞规
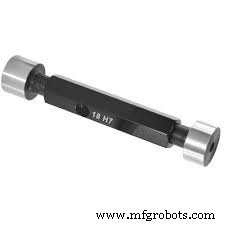
光滑塞规是圆柱形量规,用于检查各种形状和尺寸的孔。它们用于检验制造零件的内径极限。适用于直圆柱孔、锥孔、螺纹孔、方孔和花键孔等。
这些光滑塞规采用耐磨钢制造,手柄采用合适的钢材,如大型塞规用轻金属手柄,小型塞规用非金属手柄。
光滑塞规的工作表面硬度至少为750 H.V.,并经过适当稳定化、研磨和抛光处理。
直径≤63 mm的光滑塞规为双端式,>63 mm为单端式。
光滑塞规按适用性标记为"通端"和"止端"。
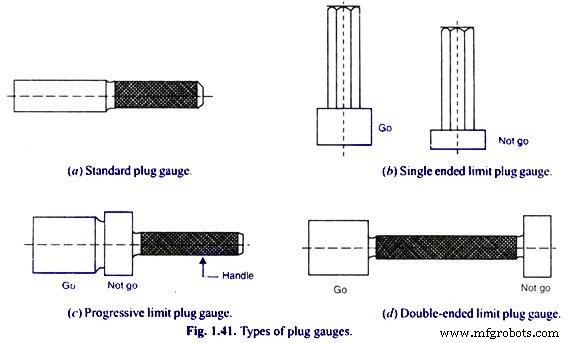
光滑塞规的类型
1. 通、止端光滑塞规,适用尺寸≤10 mm。
2. 通、止端光滑塞规,适用尺寸>10 mm至≤30 mm(锥度插入式)
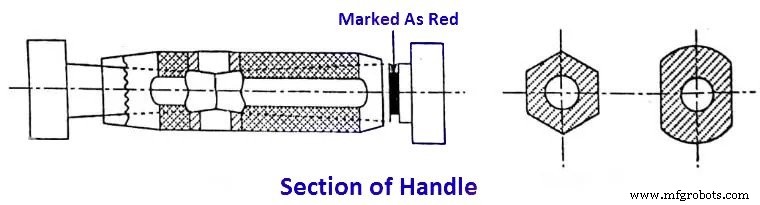
3. 通、止端光滑塞规,适用尺寸>30 mm至≤63 mm(紧固式)
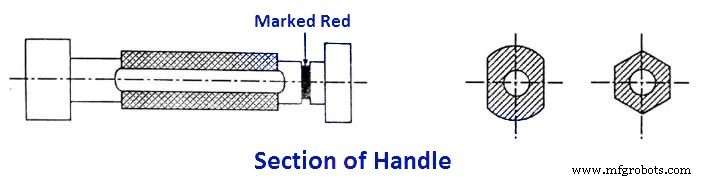
4. 通、止端光滑塞规,适用尺寸>63 mm至≤100 mm(紧固式)
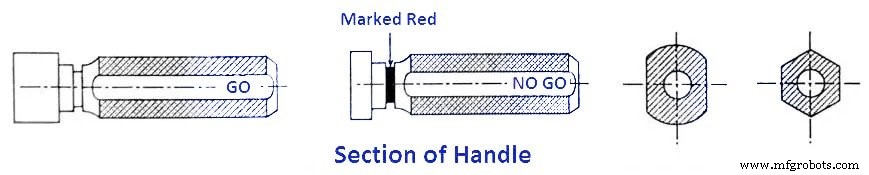
5. 通、止端光滑塞规,适用尺寸>100 mm至≤250 mm(平板式)。这是壳体式塞规,每个塞规都经过减重处理。
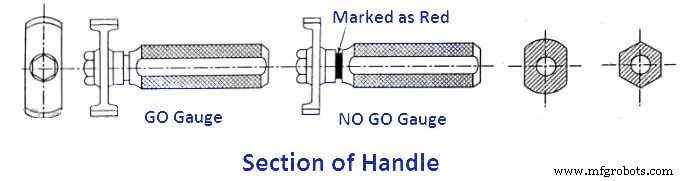
图示为用于检验圆柱孔公称尺寸的标准塞规。
图示为用于检验极限尺寸的双端极限塞规。一端为最小极限尺寸的"通端",另一端为最大极限尺寸的"止端"。这些端部可从手柄上拆卸,磨损时可单独更换。
在渐进式极限塞规中,"通端"和"止端"部分位于手柄同一端。
大孔径采用环形塞规(壳体结构减重)和平板塞规(圆柱体径向截面形式)。
2. 卡规
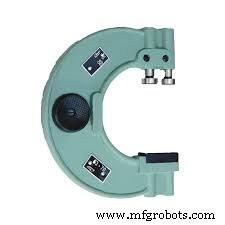
卡规用于检查外部尺寸,主要检验轴类。可分为固定式渐进型、可调式或双端式。常见类型如图所示:
- 带"通端"和"止端"的固定式卡规,用于大尺寸。
- 可调式卡规,用于较大尺寸。
- 带"通端"和"止端"的双端固定卡规,用于小尺寸。
此类卡规具有两个固定测砧和两个可调测砧,分别对应"通"和"止"。外壳有两个凹槽容纳测砧,用两个螺钉固定。测砧可在3-8 mm调节范围内设定特定尺寸。可调量规可用于测量一系列不同尺寸的轴,前提是直径在调节范围内。
3. 环规
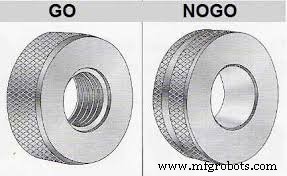
环规用于检验外径。因其包裹轴的整个表面,检验精度更高。但制造成本高,应用受限。且不适合检验轴中段的轴颈。
图示为常见标准环规。极限环规的"通端"和"止端"通过外圆周的环形槽识别。35 mm以上的量规均加法兰以减重和便于操作。
4. 销规
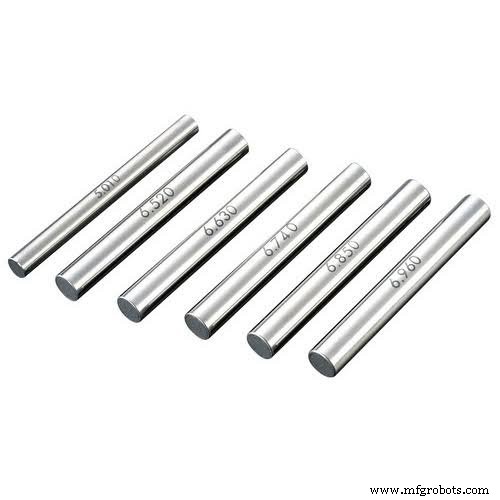
当被检孔径>75 mm(如汽车气缸)时,可使用图示的销规。
测量时将销规沿气缸孔轴向放置,完成测量。此类量规特别适用于测量槽宽或槽口尺寸。
销规测量什么?
销规按精确尺寸制成销状。主要用于测量和检验小孔直径,也可作为几何偏差测量的标准棒。
5. 卡尺量规
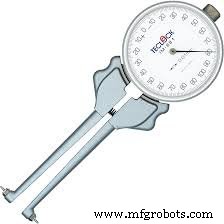
卡尺量规类似卡规,但可同时检查工件内外尺寸。一端检查内径(孔径),另一端测量外径(轴径)。
6. 塞尺
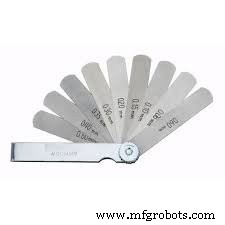
塞尺用于检查配合表面间的间隙。由精密加工的钢制薄片组成,厚度0.03-1.0 mm,长100 mm。薄片装在夹持器中,每片标明厚度。
印度标准规定了7套塞尺(编号1-7),按片数和厚度范围区分。0.03-1 mm组以0.01 mm递增,0.1-1.0 mm组以0.05 mm递增。
测量间隙时,插入一片或两片薄片试配,直到找到合适厚度。
7. 螺距量规
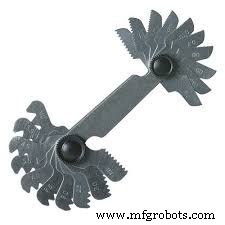
螺距量规是挑选螺丝和检查螺纹螺距的常用工具。由多个按给定螺距切制的扁平片组成,枢转在夹持器中。每片冲印螺距或每英寸牙数,夹持器标识适用螺纹类型。公制螺纹角60°,英制55°。
公制20片套装螺距0.4-6 mm,英制16片套装4-28牙/英寸。
检查时选取最接近的量规片贴合被测螺纹,可能需多次试配才能确定正确螺距。
8. 圆角与圆弧量规
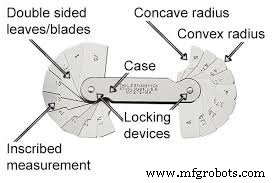
此类量规用于检查凸、凹表面曲率半径,范围1-25 mm。由薄板制成套装,末端弯曲成不同半径。每套含16个凸面和16个凹面量片。
9. 板厚规与线径规
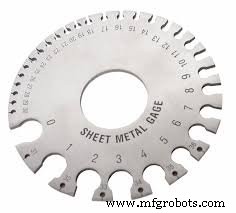
薄板厚度用板厚规检查,线径用线径规检查。图示板厚规测量0.24-5.0 mm板材,线径规测量0.1-10 mm线材。
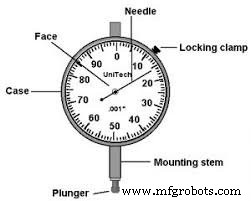
10. 指示量规
指示量规采用放大机构显示尺寸偏离设定标准的正负值。用于测量几何形状和尺寸误差,检验零件相对真实位置。也可改装检查齿轮、皮带轮、主轴等旋转部件的跳动。
指示量规分表盘式和杠杆式,前者应用最广。
11. 气动量规
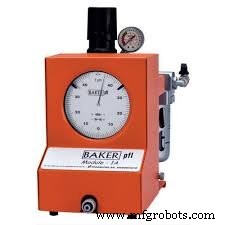
气动量规利用压缩空气测定孔内部特性。按工作原理分流量式和压力式两类。
流量式基于恒压下气流速度变化原理;压力式基于气体通过孔口逸出原理。
图示为流量式原理(现应用更广)。洁净干燥压缩空气经滤清器恒压通过含指示浮子的垂直锥形玻璃管,再经软管进入测量头,从一个或多个孔口逸出。测量头与工件间隙大小控制流量,使浮子在玻璃管中呈不同垂直位置,经校准表盘以毫米分数显示。
12. 锥度量规
检验锥度最满意的方法是使用锥度量规,也可测定锥度某处直径。锥度量规分塞规和环规两种形式,结构标准同普通塞规、环规。图示为锥度塞规和环规。
检验锥孔时将锥度塞规入孔中施以轻压。若不晃动,说明锥角正确。锥轴检验用环规同理。
锥度直径尺寸通过量规进入深度或锥轴进入量规深度判断。量规上标记指示锥大端正确直径。
检验锥度正确性:在量规母线上等距画两三条粉笔或铅笔线,或涂薄层漆(红丹、碳黑、普鲁士蓝等)。将量规插入孔中轻微转动。若线条均匀擦除,锥度正确;否则需调整机床设置直至均匀擦除。
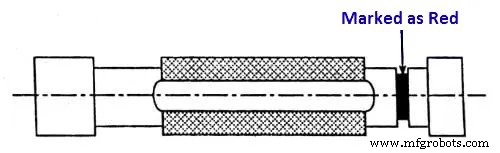
锥孔精度用锥度极限量规检验(图示)。量规端面一定距离处有"通"、"止"两条检验线,"通"对应最小尺寸,"止"对应最大尺寸。
13. 螺纹量规
螺纹(中径)用螺纹量规检查。内螺纹(螺母、衬套等)用螺纹塞规,外螺纹(螺丝、螺栓)用螺纹环规或卡规。小直径用整体式,大直径用可拆卸带键插入式。标准量规为整体式。
常见螺纹量规类型如图:
标准塞规:形式多样
- 仅带螺纹部分的塞规
- 一端螺纹、对端平圆柱塞规(给出正确"芯径")
- 带芯径和全径的螺纹量规
极限塞规:"通端"长螺纹段,"止端"短螺纹段,分别对应最小和最大极限。
滚花环规:同样有"通"、"止"端,也可整体式或可调式。
滚花卡规:生产中常用于外螺纹测量。由本体、两对"通"滚轮和两对"止"滚轮组成。
锥螺纹量规:用于检验锥螺纹。锥螺纹环规分刚性(不可调)和可调两种。"通"不可调环规全螺纹,"止"端为截断螺纹轮廓。
14. 形位量规
形位量规用于检查工件轮廓剖面是否符合形状规范。
模板量规
薄钢板制成的形位量规称轮廓量规或模板量规。可包含两条轮廓线,表示轮廓必须位于的极限范围。
以上介绍了所有量规类型。希望您喜欢本文。欢迎在评论区留下您对《量规类型》阅读体验的评论。
工业技术