


铸造缺陷全面解析:类型成因与对策详解
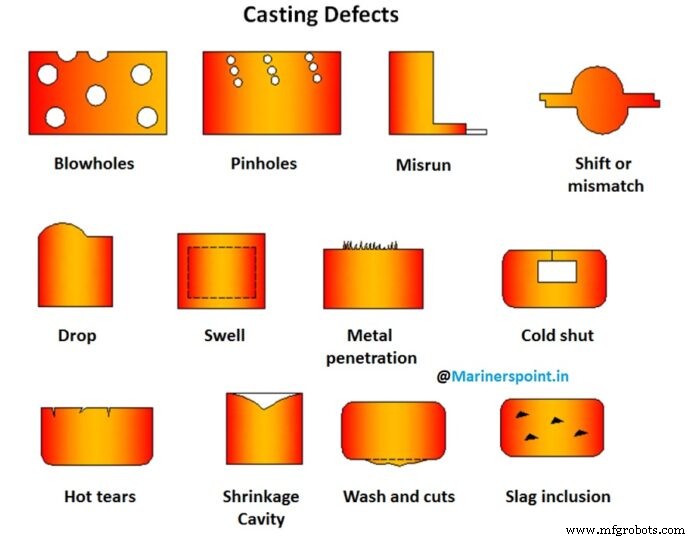
本文学习铸造缺陷及铸造缺陷类型。
什么是铸造缺陷?
铸造缺陷:金属铸造过程中铸件出现的不良异常。铸件缺陷原因多样、来源各异。本文涵盖主要铸造缺陷形式。部分缺陷可忽略或容许,其他则不可接受必须纠正以保证零件正常工作。
铸造缺陷类型
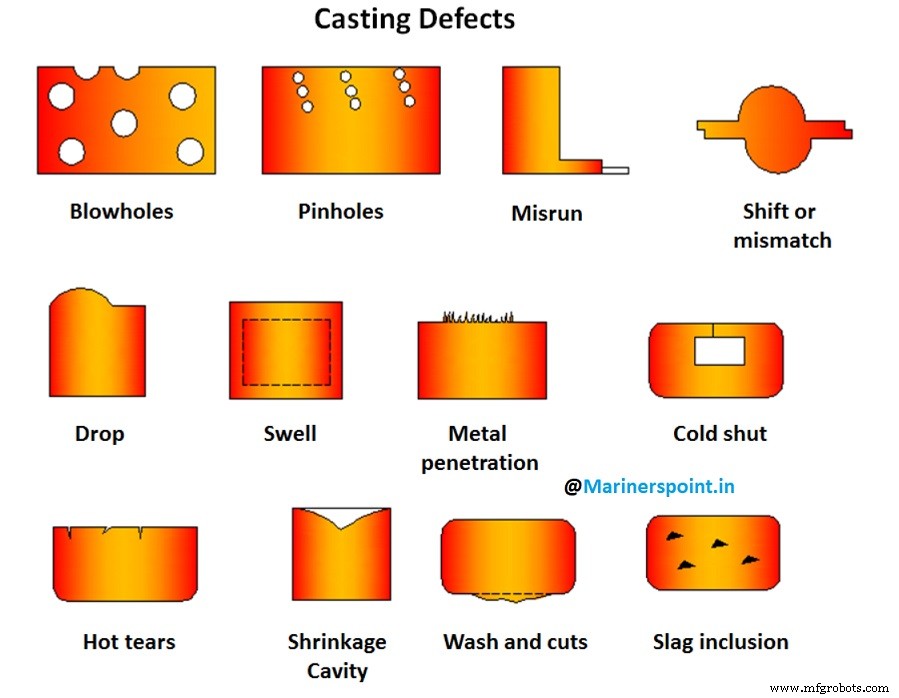
砂型铸造特别是在良好设计下,通过适当铸造工艺可控制某些缺陷,但无法完全预防。以下解释常见铸造缺陷类型、成因及对策。
1. 错箱/错型
因芯子错位或铸件上下箱错位(通常在分型面)造成的外部铸件缺陷。砂箱错位另一可能原因。
预防:确保模样/模具分型面对齐、砂箱正确安装、模样正确安装在模板上、使用前检查砂箱、定位销等。
2. 变形/翘曲
铸件凝固期间或后发生的非预期不良变形。因铸件不同部位凝固速率不同,相邻壁产生应力导致翘曲。大平面或相交部位(如筋)特别易翘曲。
对策:大面积采用波浪/波纹结构,或增设足够筋型结构,使各区冷却速率均匀。合理铸件设计能大幅减少翘曲。
3. 飞边/毛刺
非预期的薄金属凸起称飞边。常发生在砂型分型面或芯子分型面。砂型芯子装配不当产生飞边。砂箱压重不足或夹箱不当也会产生飞边。
对策:顶箱施加足够压重使上下箱紧密贴合,正确装配砂型芯子。
4. 膨胀/鼓胀
金属液压力导致型腔局部或整体扩大,致铸件局部或整体放大。因砂型捣实不当或缺陷。避免鼓胀:砂型应正确均匀捣实。
5. 气孔/吹孔
吹孔为表面下成簇分布的光滑圆孔。为光滑壁面的被困气体气泡。成因:砂水分过高、透气率低、砂粒过细、捣实过硬、排气不足。
预防:适当调整砂水分、用合适粒度砂、避免过度捣实、保证充分排气。
6. 落砂/掉砂
砂型上表面开裂,砂块落入熔融金属。成因:砂强度低/捣实过软、熔融金属熔炼不足、顶箱悬空砂加强不足。消除上述因素可避免落砂。
7. 夹渣/夹砂
污垢砂粒嵌入铸件表面。成因:搬运不当压碎砂型、冲刷砂、熔融金属中夹渣颗粒。
通过适当熔炼和使用渣阱防止污垢进入型腔。
8. 蜂窝/疏松
外部缺陷,由密集小气孔组成。蜂窝因熔融金属中机械悬浮的污垢或"浮渣",因包勺除渣不彻底。
对策:防止冲刷砂、包勺适当除渣去除熔融金属渣粒。
9. 金属渗透/粗糙表面
铸件表面不平粗糙。金属渗入砂粒间隙因砂强度低、粒度大、透气率高、捣实过软。对策消除上述原因。
10. 砂孔
铸件表面或内部发现砂孔。成因:松散砂冲入型腔熔合入铸件内部、熔融金属浇注过快。对策:彻底清理砂型、小心浇注。
11. 针孔
抛丸清理后铸件表面可见多数<2 mm小孔。成因:砂水分高、吸收氢/一氧化碳气体、湿包勺浇钢或钢液未充分脱气。
通过良好熔炼熔炼实践、降低型砂水分提高透气率、促进快速凝固可最小化此缺陷。
12. 疤瘤/砂疤
铸件表面凸起,因砂型/芯子表层翘起金属渗入薄层下。表现为含嵌入砂的粗糙不规则凸起。
成因:砂粒过细、透气率低/水分低、捣实不均或熔融金属间歇/缓慢流动致局部剧烈加热。
在砂中混入木粉、海煤、糊精等添加剂可消除此类缺陷。
13. 缩孔/缩松
因金属不受控制、无序凝固造成铸件空洞或凹陷。浇注温度过高也可能产生。
通过铸型设计应用顺序凝固原理、合理使用冷铁、垫块等消除。
14. 热裂/热裂纹
金属刚凝固即刻出现的内外部裂纹,边缘参差。铸件设计不良、截面突变、无适当圆角倒角、冷铁位置错误、浇注温度不当、浇冒口位置不当、捣实过硬均可致热裂。
改进设计、合理顺序凝固、均匀冷却速率、正确浇注温度、控制型砂硬度消除热裂。
15. 冷隔/浇不足
冷隔为型腔内两股金属流熔合不良或不等截面模样装配不当形成的外部缺陷。外观如圆边裂纹/缝隙。浇不足铸件因金属未填满型腔而不完整。
成因:壁厚过薄、浇注系统不当、模样损坏、浇注缓慢间歇、浇注温度低致金属流动性差、合金成分不当等。用较热金属、定期检查更换模样芯盒、遵循浇注系统基本原则设计铸件可消除冷隔浇不足。
16. 浇注不足/缺肉
一次浇注未完全填满型腔称浇注不足。保证包勺足量适温金属可消除。
17. 内部气孔
铸件内部小孔,因浇注沸腾金属或熔融金属快速浇注入型。金属质量差、砂水分过高也致气孔。正确浇注温度、优质金属、干砂可大幅减少。
结论
讨论了金属铸造过程出现的不良异常即铸造缺陷。采取适当注意预防可最小化铸造缺陷。铸造缺陷对整体生产负面影响大,故应充分了解铸造缺陷类型以最小化它们。
工业技术