


注塑成型10大常见缺陷成因与预防对策全攻略
前言
缺陷难以完全避免但可有效控制。塑料替代金属趋势下,注塑成型最广泛使用,缺陷也最集中。本文系统梳理10大典型注塑缺陷的成因与解决方案,助您通过优化零件设计、模具设计、材料选择等手段规避风险。
影响注塑缺陷的关键因素
材料选择
如ABS成型性优于PC,收缩率差异大,选材直接影响缺陷倾向。
零件设计规范
均匀壁厚、无倒扣、合理筋厚/柱高厚比等最佳实践能显著降低缺陷率。
模具设计优化
热流道优于冷流道,浇口位置、喷嘴尺寸、流道布局、注塑压力等关键参数决定缺陷发生率。
1. 缩痕
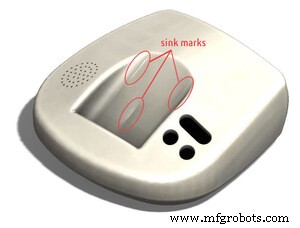
壁厚不均导致厚部冷却慢、材料收缩向薄部牵引形成凹陷,平面上最明显。
成因
- 零件设计不当:壁厚不均或过渡生硬
- 冷却机制差:冷却不均
- 材料选择失当:收缩率高材料
- 注塑压力过低
- 塑料熔点过高
对策
- 均匀壁厚设计
- 调整冷却时间
- 优化保压时间与压力
- 改变浇口位置
2. 流痕/流纹
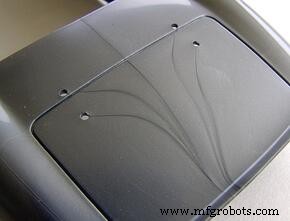
表面呈现异色波浪状纹路,因材料流动时表面冷却不均所致。
成因
- 冷却速度变化
- 注塑压力/速度过低
- 模温过低
- 浇口/流道尺寸过小
对策
- 提高注塑压力与速度
- 增大喷嘴直径
- 采用热流道模具
3. 熔接线/焊线
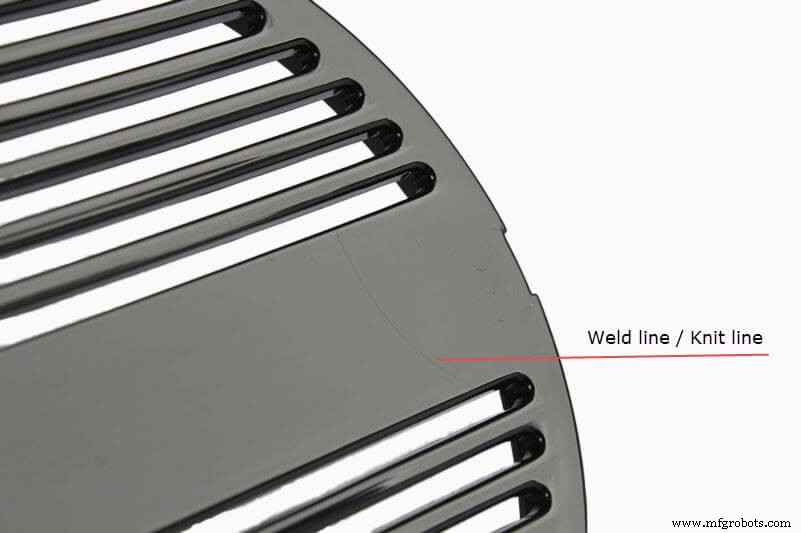
两股及以上熔体汇聚未充分融合形成汇流痕,常见于孔、柱、筋周围,形成局部弱区。
成因
- 壁厚不均
- 孔/柱/筋设计不符合最佳实践
- 熔体温度过高
对策
- 调整浇口与排气槽位置
- 保持壁厚均匀
- 按规范设计柱/孔/筋
- 提高熔体流动性
4. 烧焦/烧痕
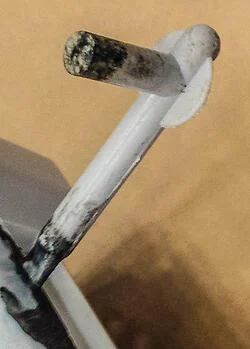
流道末端或困气处出现黑/褐/锈色痕迹。单纯变色可接受,结构性损伤则判废。
成因
- 注塑压力过高
- 排气不足
- 困气排除延迟
- 流道设计不当
对策
- 增设足够排气孔
- 降低熔体温度
- 降低注塑速度
5. 收缩/翘曲
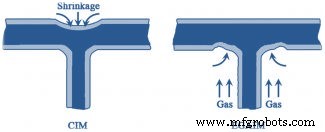
局部冷却快慢不一导致变形,平面件出现波浪起伏,类似木材冬季收缩。
成因
- 壁厚不均
- 冷却不均
- 模具流动不畅
- 温度过高
对策
- 均匀壁厚设计
- 确保冷却平稳渐进
- 改用低收缩材料
6. 气孔/真空孔
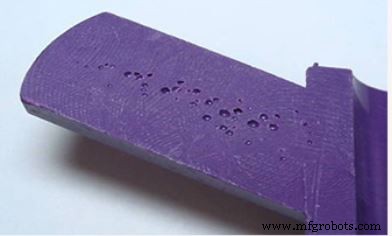
困气导致熔体无法填充,造成欠注。大气孔破坏结构强度。
成因
- 排气机制不足
- 成型压力过低
对策
- 提高注塑压力
- 选用低粘度塑料
- 浇口靠近厚壁区域
7. 喷射/蛇流
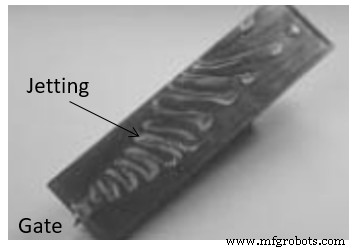
初期熔体在型腔未满前已冷却。浇口小、压力高导致熔体高速喷射并过早冷却。理想应逐步填充。
成因
- 浇口尺寸过小
- 注塑压力过高
- 冷却机制失效
对策
- 降低注塑压力
- 提高材料/模具温度
- 优化浇口位置实现均匀冷却填充
8. 欠注/短射
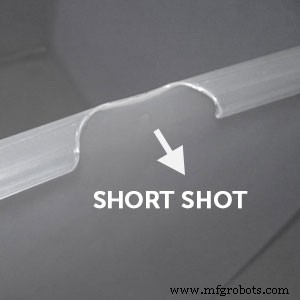
型腔未完全填充,制件局部缺料不完整。主因:浇口堵塞/过窄、材料粘度过高、困气阻碍填充。
成因
- 注塑压力低
- 材料粘度过高
- 浇口过窄
- 排气不足
对策
- 提高注塑压力
- 重新设计浇口
- 增设足够排气孔
9. 飞边/溢料
分型面溢出的薄层闪料。外观件视为缺陷,非外观件可后修整去除。多见于磨损模具。
成因
- 模具设计缺陷
- 模具磨损
- 注塑压力过大
- 合模力不足
对策
- 优化模具设计
- 增加合模力
- 调整模温与注塑压力
10. 变色/色差
制件颜色偏离目标,整体或局部。主因:料斗残留粒料、喷嘴/模具残留上一批次树脂。不影响强度但外观件不可接受。
成因
- 料斗残料未清理
- 塑料热稳定性差
对策
- 每批次生产后清洗喷嘴与料斗
- 使用热稳定性好的色母/着色剂
结语
以上为注塑成型最常见的10大缺陷及对策。尚有疑问欢迎留言交流。延伸阅读:板材厚度规格表
工业技术