


锻造工具类型及其在制造业中的应用详解
锻造概述
锻造工具是锻造制造行业的核心装备。锻造通过加热金属至高温(热锻)或室温(冷锻),利用锤击改变工件形状尺寸。
什么是锻造?
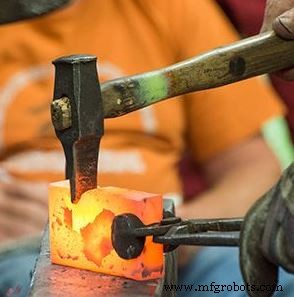
锻造是将金属在明火中加热(使用铁砧)至高温,再由铁匠锤击使其完全变形成所需形状的制造工艺。
现代锻造高度自动化,高科技设备大幅提升效率,减轻铁匠劳动强度。
17种主要锻造工具及其用途
- 钳子
- 铆钉镦头机
- 铁砧
- 炉/火炉
- 凿子
- 锻造锭(扁锭)
- 锤
- 冲子
- 芯棒(扩孔钻)
- 平锤(扁锤)
- 锭模
- 锭模块
- 定型锤
- 平口钳
- 黑铁(小铁砧)
- 锻造模具
- 压力机
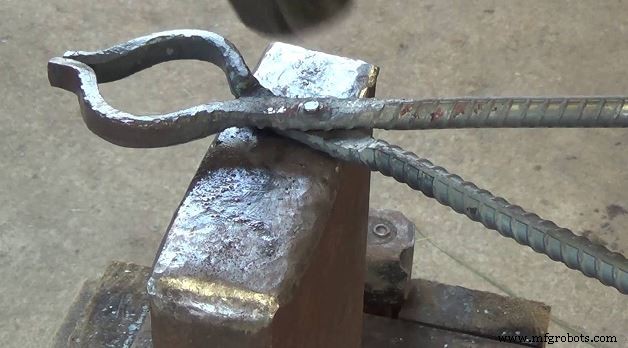
1. 钳子
夹持不同形状尺寸的热工件,将工件从炉子移至铁砧。材质为含碳0.29%的低碳钢。四种常用类型:
- 扁钳:夹持矩形工件
- 直嘴槽钳:夹持方形、圆形、六角形工件
- 铆钉钳/环钳:夹持螺栓、铆钉
- 夹钳:通用拾取各形状工件
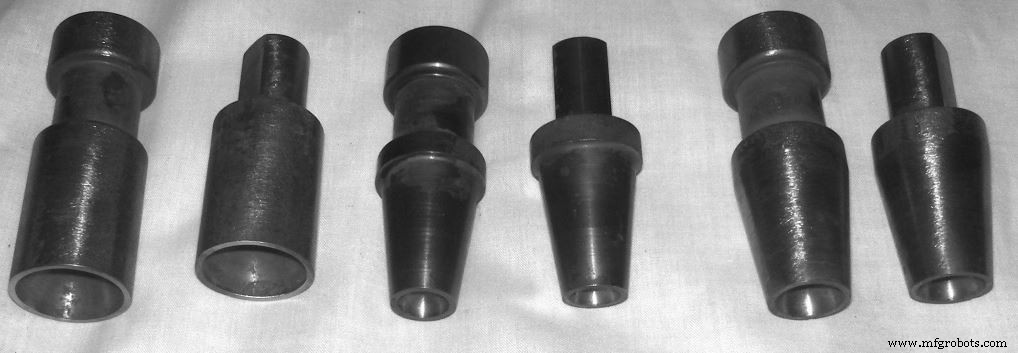
2. 铆钉镦头机
用于在工件上镦制铆钉头,即制造铆钉孔。
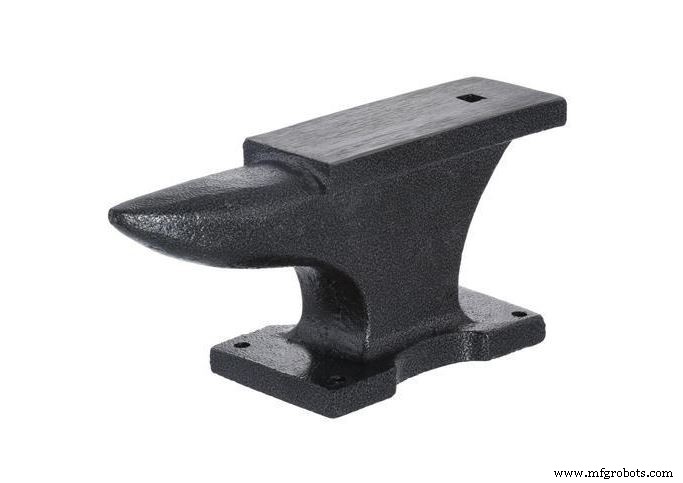
3. 铁砧
锻造核心部件,钢制。作为铁匠工作台,配合锤击完成拉扁、成形等操作。部分铁砧带硬德孔(方柄工具固定)和冲孔(冲孔间隙)。典型重量100-150 kg,作业面高度约0.75 m。
4. 炉/火炉
四脚支撑,钢或铸铁本体,铁底、烟囱、鼓风机。用于加热工件。
5. 凿子
切割工件。分热凿(热锻切割热工件)和冷凿(冷锻切割冷工件),锻造车间多用热凿。区别:冷凿刃角60°,需淬火回火;热凿刃角30°,仅回火。材质高碳钢,八角截面,一端锥形刃口。
6. 锻造锭(扁锭)
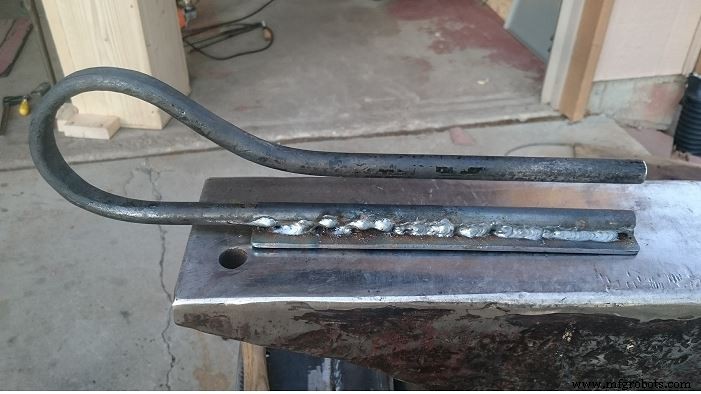
热态下成形金属。圆形工作面比锤面更高效展开金属。规格多样,按需选用。
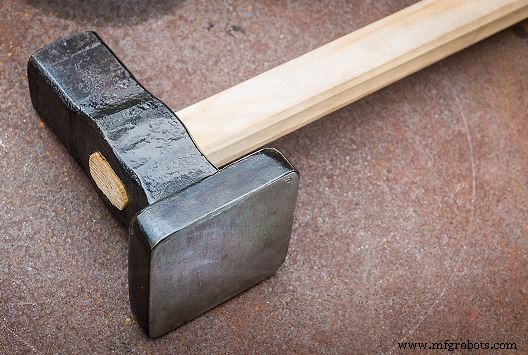
7. 锤
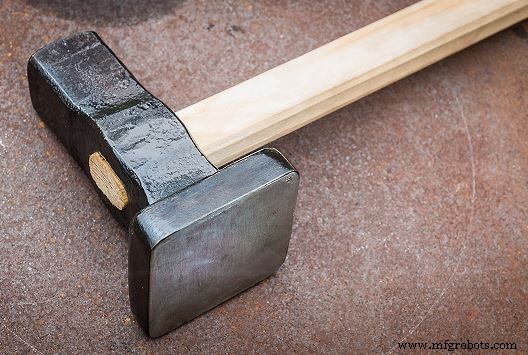
锻造核心工具,重头长柄提供大冲击载荷。用于热/冷锻、模锻、自由锻、镦粗锻等。分类:
- 落锤:重锤靠重力下落
- 动力锤:压缩空气/液压/电力驱动,用于大型工件
- 手锤:铁匠手持,分圆头、直横、交叉横锤
- 大锤:助手双手持用,较重,分双面、直横、交叉横锤
8. 冲子
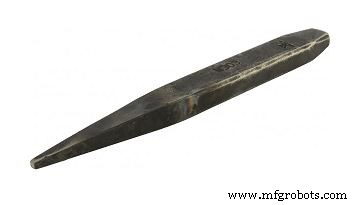
高碳钢制,打热孔用。规格多样。操作:将薄端置热金属上,锤击施压。分点冲(尖角60°)和中心冲(尖角90°)。
9. 芯棒(扩孔钻)
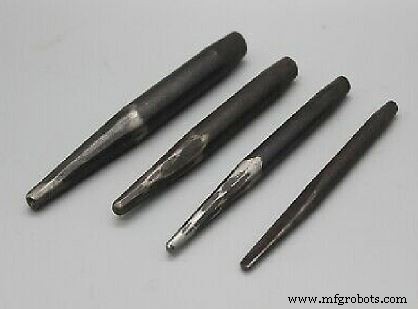
钢制锥形杆,用于扩大工件孔径,非冲孔工具,可修复难触及处凹痕。直径小于锤面。
10. 平锤(扁锤)
锤击找平热金属表面。由平面工作面和直柄组成。工作面置于工件上,敲击直柄使工件平整;也用于修整热工件棱角。
11. 锭模
高碳钢制,赋予工件圆、方、六角等截面形状。顶部有柄,底部方柄。
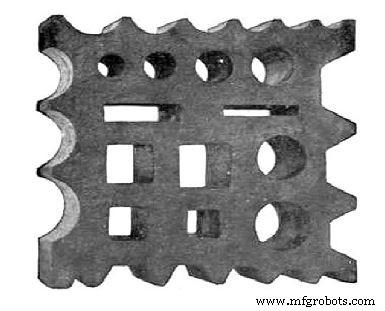
12. 锭模块
铸铁或钢制方/长方体,含多种形状尺寸孔。用于烧结、镦头、方正、弯曲、成形等操作。
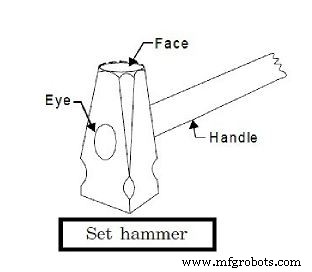
13. 定型锤
类似平锤但效率更高。钢制,工件须置于铁砧上使用,提供更光滑表面。
14. 平口钳
双钳口、弹簧、平底。工件夹于双钳口间拧紧固定。
15. 黑铁(小铁砧)
一端锥形尾,一端似铁砧角。钢制淬硬。可视为小型铁砧,用于小件作业。
16. 锻造模具
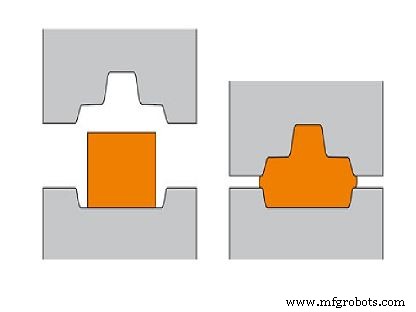
成型金属关键。重型、大批量生产必备。分自由锻(开放式模锻):模具不包裹金属,金属自由流动,超大件适用,不使用钳子夹持;模锻(闭式模锻):模具包裹金属,高温下金属流动填满型腔。
17. 压力机
施加巨大压力一次成型。分机械压力机:电机、曲柄、飞轮驱动滑块,适合小件;液压压力机:高压流体驱动,适合大型工件。
工业技术