


齿轮切削工艺详解:成形法与展成法全面解析
齿轮切削导论
齿轮是机械核心部件,用于传递动力/运动。圆形轮坯周边分布整数齿齿。齿轮承受苛刻工况,设计需兼顾鲁棒性、可靠性、高效率与经济性。
齿轮制造精度要求极高,设计标准全球统一。专用齿轮加工机床仅切削齿轮。铣床虽可多用途但不适合齿轮大批量生产。
齿轮切削历史
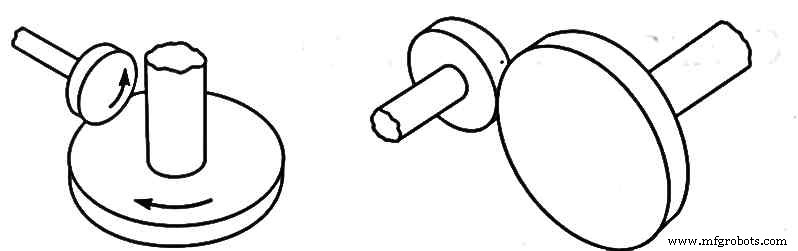
古代用摩擦轮传动(简单圆盘靠摩擦力传动)。1897年Herman Pfuater发明齿轮切削机,奠定齿轮制造基础,技术延续至今。
齿轮制造三大类方法
- 铸造
- 成形
- 切削(金属去除)
1. 铸造
砂型铸造最常用经济,适合大模数大齿轮,但精度粗糙,用于允许噪音和运动误差场合。投资铸造精度高、表面好,可用强材料承受大载荷。注塑成型塑料齿轮精度高但承载低。壳型铸造适合小齿轮成本最低。铸造难满足大批量需求。
2. 成形
含辊压成形、挤压、冷拔。
2.1 辊压成形
轮坯轴装夹,压制辊模多圈滚压成齿。冷热均可。齿轮强度高、精度优、无需精加工、省材料,但设备昂贵。塑性应变使齿轮抗拉抗压强度双提升。
2.2 挤压与冷拔
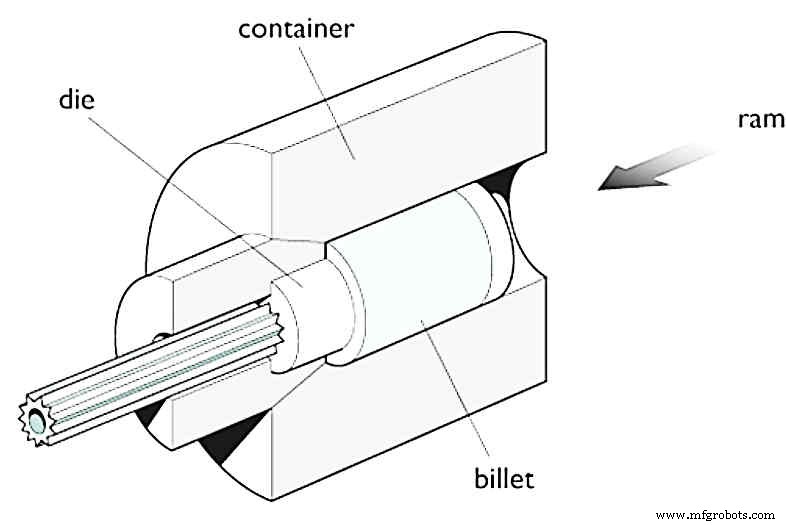
挤压最适合制造精密微小齿轮。棒材经成形模冷拔在全长形成齿形,再截断成单个齿轮厚度,仅需精磨。早期挤压铝/黄铜/青铜/镁合金,现可挤压直径60mm钢棒。产品广泛用于钟表、打印机、打字机等。
3. 金属切削法
轮坯切削去除金属形成齿。主分两大类:
- 成形法(仿形法)
- 展成法(展成法)
3.1 成形法/仿形刀具法
刀具齿形与齿槽同形。刨/插床用单刃成形刀,铣床用多刃盘铣刀。每种齿形需专用刀具,不适合大批量。细分方法:
- 铣床盘铣刀/立铣刀切齿
- 刨/插床单刃成形刀切齿
- 拉床成形刀切齿
- 剪速法成形刀片切齿
3.1.1 通用铣床盘铣刀切直齿圆柱齿轮
轮坯装分度头分度,刀具装刀杆。刀具轴线⊥轮坯轴线。垂直进给至刀尖触及轮坯外圆。预计算分度动作。升工作台至齿深,置零开动刀具。单程切一齿,回台分度下一齿,循环至齿数完成。斜齿/蜗杆需螺旋铣附件,双刀粗精加工。大齿距小齿轮用立铣刀。
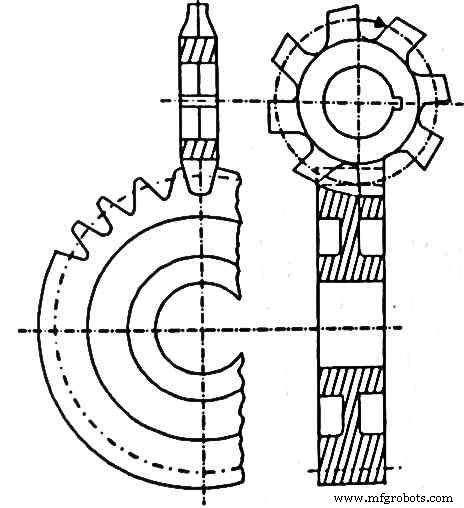
铣齿法简单经济,可加工直齿、锥齿、斜齿、齿条,但分度运动精度限制齿轮精度。
3.1.2 刨/插/立床单刃成形刀切齿
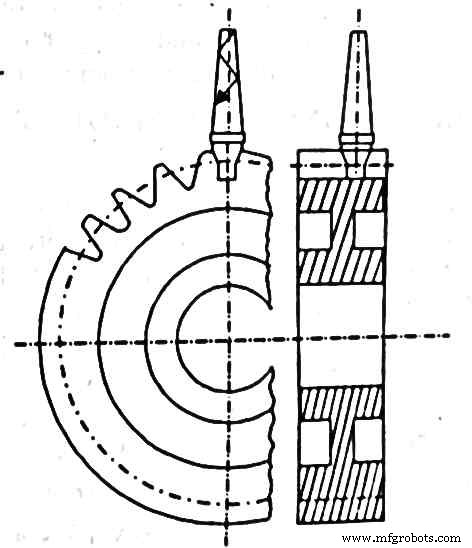
轮坯装卡盘或分度头,刀具装刀架。往复切削:刨床工件往复,刀具固定;插/立床刀具往复,工件固定。每齿后分度旋转。成本低但速度慢,不适合大批量。
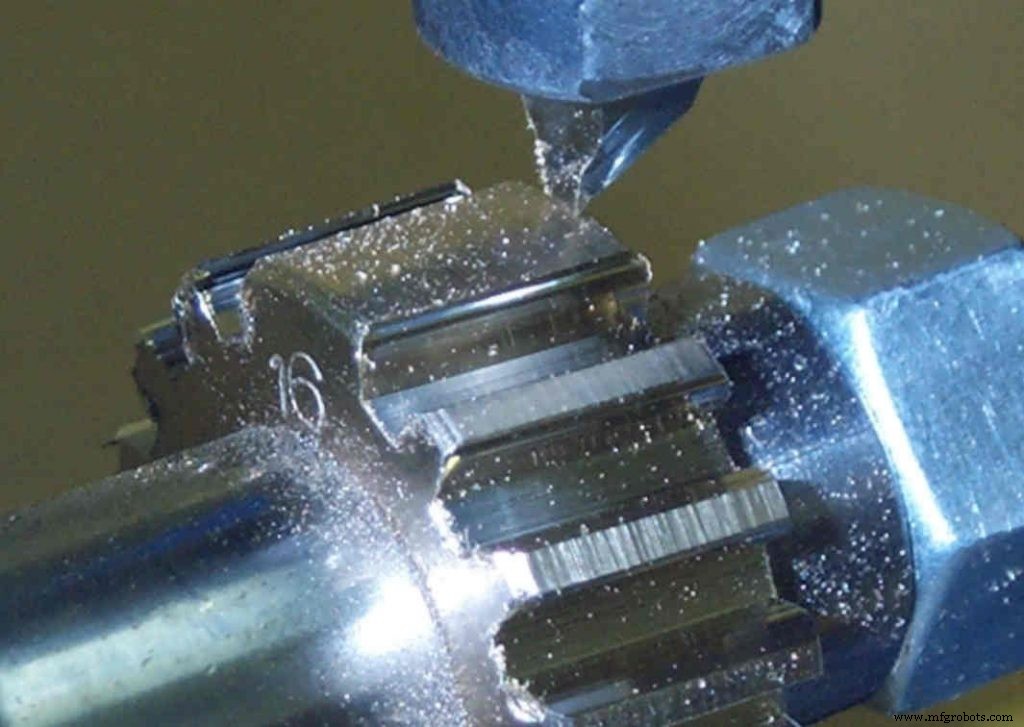
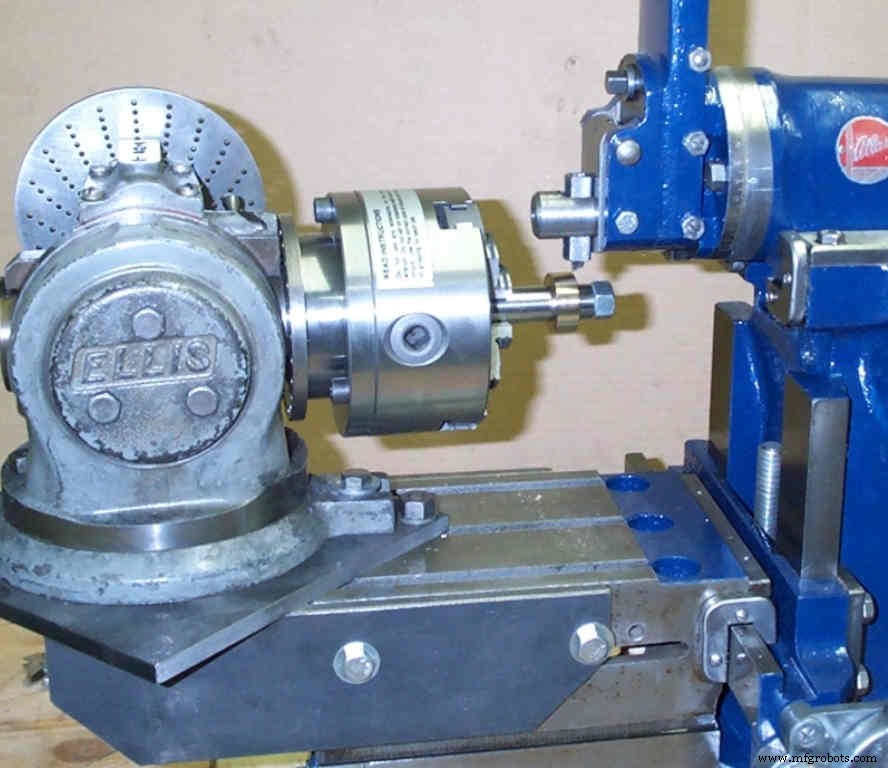
三机床切齿对比:
| 插床 | 刨床 | 立床 |
|---|---|---|
| 工件固定 | 刀具固定 | 工件固定 |
| 刀具往复 | 工件往复 | 刀具往复 |
| 工件装卡盘 | 工件压工作台 | 工件装夹具 |
| 切深小 | 切深大 | 切深小 |
3.1.3 拉床成形刀切齿
拉刀厚度等齿厚,单程推/拉过工件内/外表面切齿。内外齿均可单程成形,速度快、表面好、经济。限制:小批量因刀具昂贵不适用。
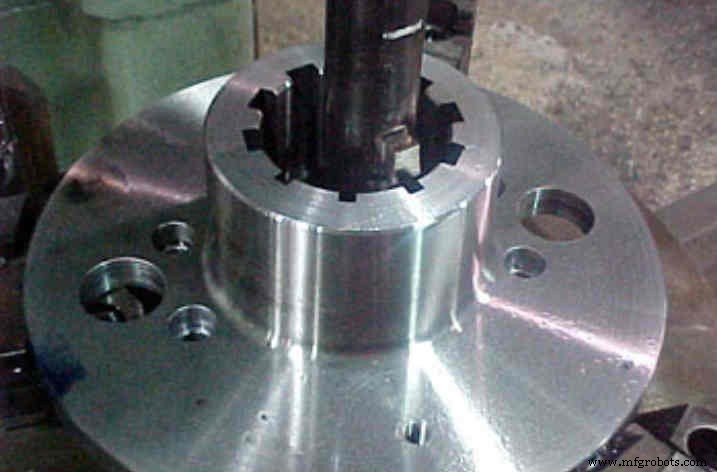
3.1.4 剪速法多刀片切齿
极速工艺。径向排布与齿数等量刀具,单程或2-3程切完所有齿。内外齿均可。外齿:刀具环装中空刀头,每冲程渐进切深,回程退让。适用内外直齿、花键、离合器齿、特殊齿大批量生产。
拉削法与剪速法对比:
| 拉削法 | 剪速法 |
|---|---|
| 单刃刀具 | 多把同尺寸刀具 |
| 拉刀 | 径向成形刀 |
| 每程切一齿 | 每程切全齿 |
| 快 | 更快 |
| 成本较低 | 刀具成本较高 |
3.2 展成法
自动化时代主流方法。三大核心工艺:
- 插齿法(齿轮刨削)
- 拉齿法(齿轮铲齿)
- 滚齿法
3.2.1 插齿法
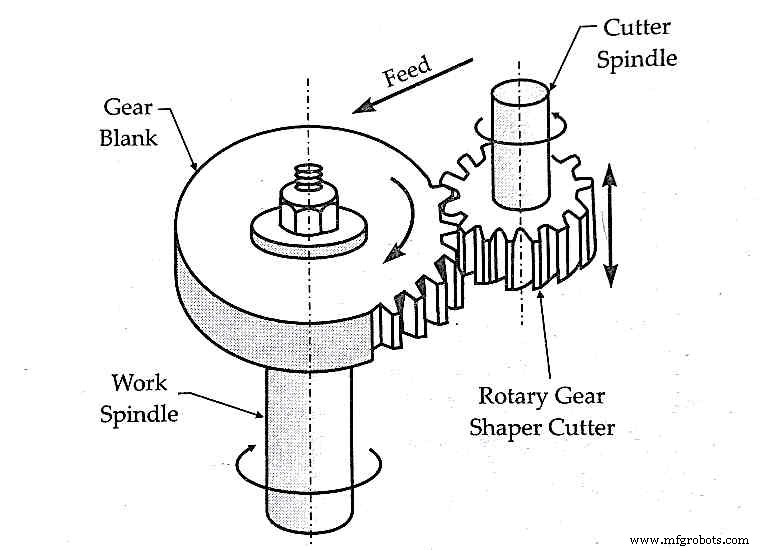
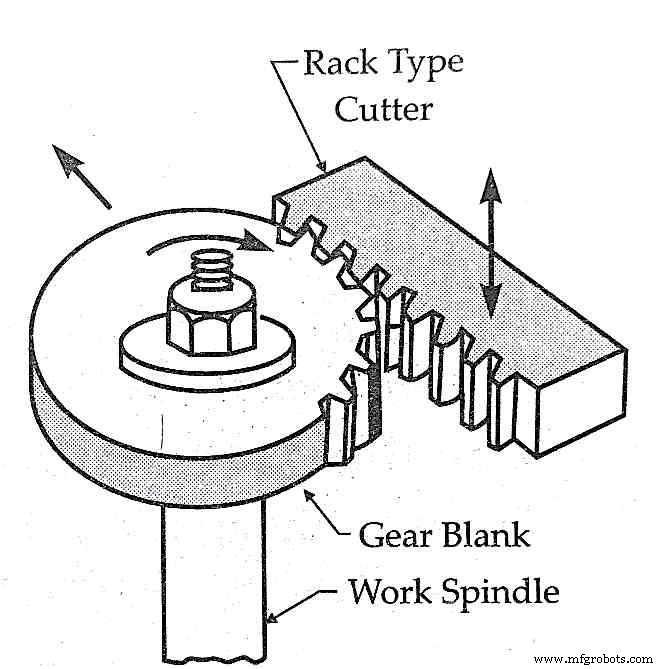
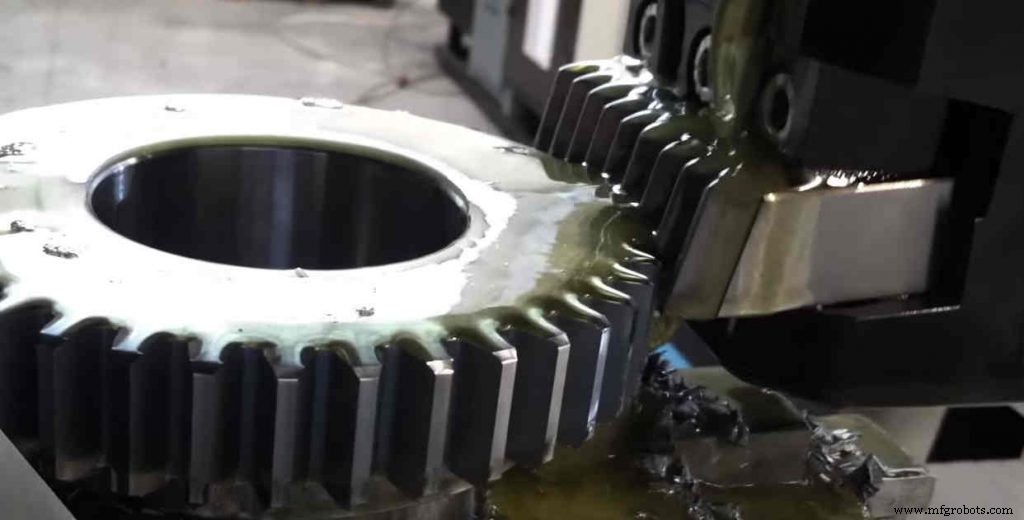
含旋转插齿刀法和齿条插齿刀法,原理相同。轮坯装主轴,刀具装短刀杆,刀杆两轴运动:垂直往复+旋转。小齿轮形刀具切削,刀齿有前角/侧角后角。下行切削运动,上行空行程。每切削配合相对慢速旋转(分度进给),刀具与工件反向慢转。循环至齿数完成。
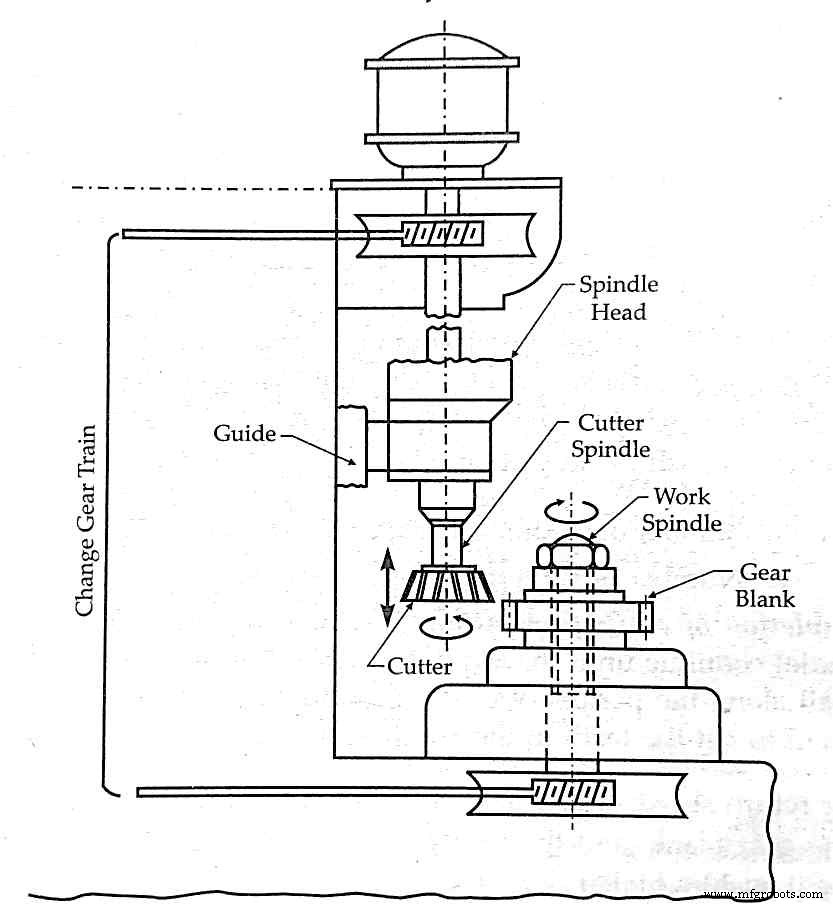
旋转插齿刀:刀具为旋转小齿轮,齿数等于工件齿数。产量高,可切除蜗杆蜗轮外所有齿轮,含内齿。立卧两式,卧式常双刀杆对向往复。
齿条插齿刀:齿条刀具垂直往复,轮坯旋转。限制:齿条全长用完需复位暂停;优势:任意齿数均可加工。
3.2.2 齿条铲齿法
专加工渐开线齿直/斜齿轮。Sunderland和Maag两机型,原理同构造异。轮坯装水平主轴,齿条刀具装刀杆。轮坯静止,刀具往复切削,每行程切两全齿两半齿。微量切屑、不完整划齿形成渐开线齿形。轮坯渐进进给+慢速分度旋转生成齿形。循环至完成。
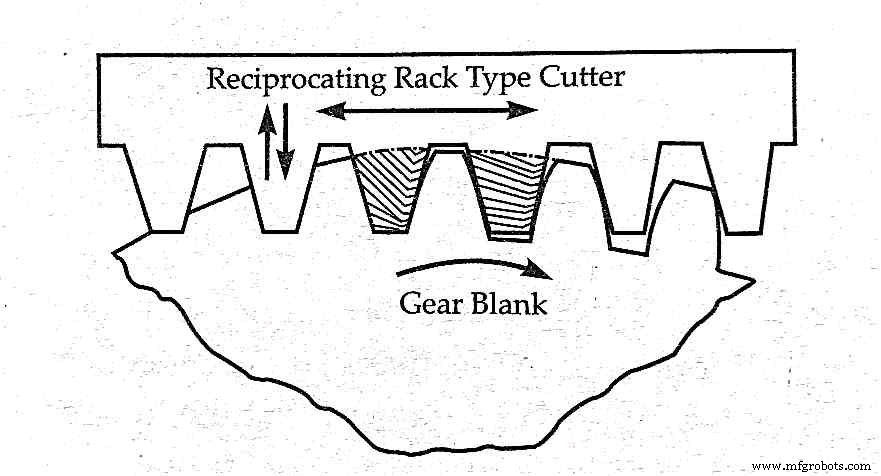
3.2.3 Sunderland工艺
发明人命名。在铲齿基础上,刀具随工件同步移动,达齿深后突然退回一个节距。齿轮系同步刀具移动与工件旋转。复位后重复往复、分度、同步移动。操作员可按材质调整往复速度。
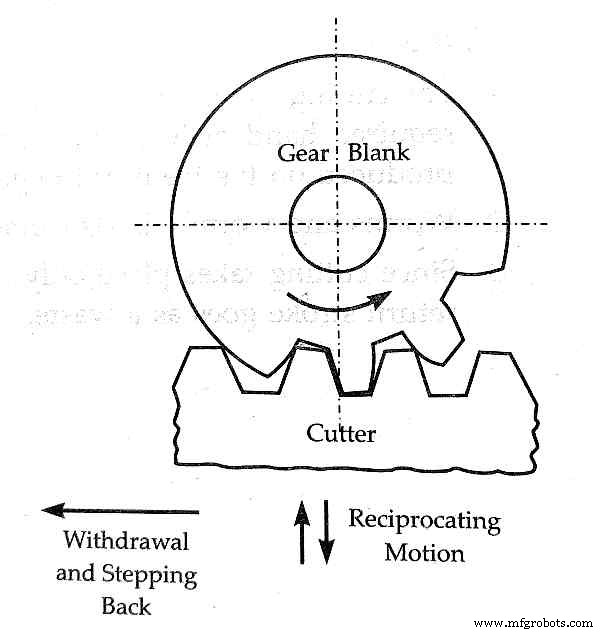
3.2.4 Maag工艺
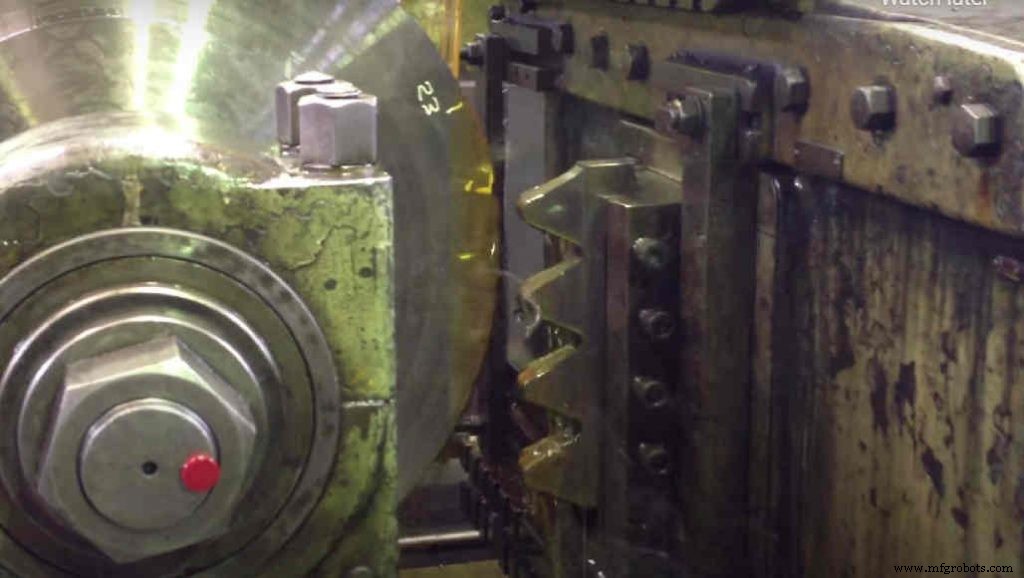
轮坯装垂直轴工作台,齿条刀具装滑块往复。刀具可调倾角,实现任意方向切削。
3.3.1 滚齿法/滚齿机切削
轮坯与蜗杆状滚刀(带直槽)相对滚动。滚刀装刀杆,轮坯装主轴(可垂直移动+旋转)。
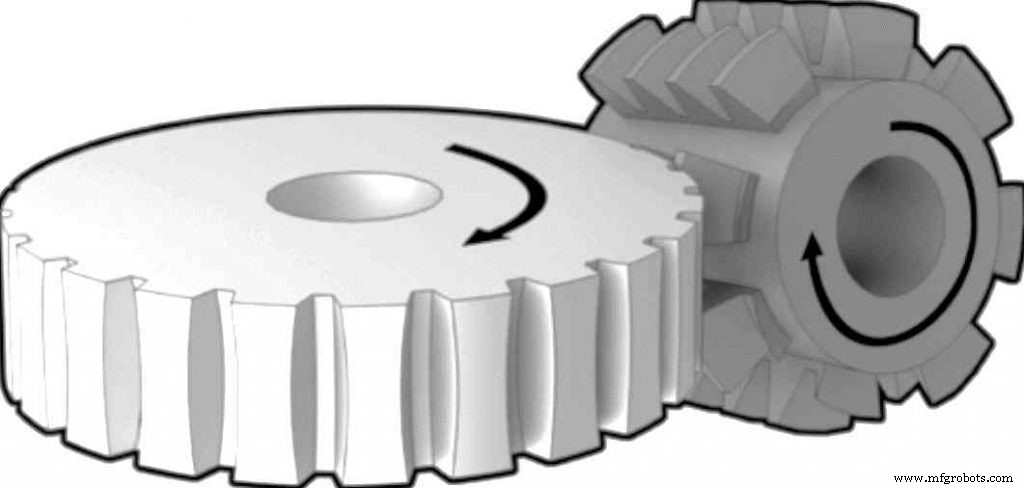
滚刀旋转,齿轮系带动轮坯同步旋转。每轮坯全转切等深齿,加深切深重复。轮坯上下移动保证齿宽向切深均匀。可叠装多轮坯同时滚齿。斜齿轮倾斜主轴角度。滚齿法全球最广泛:产量高、类型全、耗时少。局限:不能加工内齿轮。
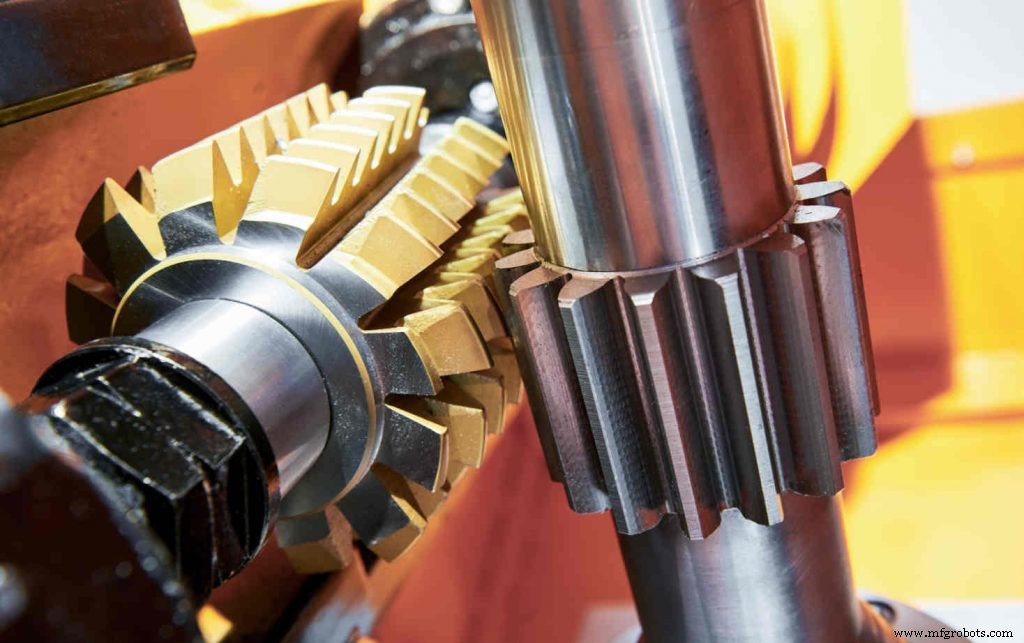
滚齿法广泛应用的六大理由
- 展成法中最经济
- 连续高速加工
- 全齿轮类型覆盖
- 尺寸精度高
- 多轮坯叠装同步加工
- 同一滚刀可切任意齿数
所有工艺制造的齿轮均需剃齿、滚压、磨齿、精加工后才能装配使用。
工业技术