


电化学加工(ECM):原理、组件、优势、局限与工业应用
电化学加工(ECM)概述
本文详细阐述电化学加工的定义、构造、工作原理、优缺点及应用。
电化学加工定义
电化学加工(ECM)属非传统加工,是一种非接触、逆电镀的先进加工工艺(去除材料而非沉积)。高电流经导电液体在刀具与工件间通过,电离并去除工件金属原子,获得无毛刺表面。
传统加工要求刀具硬度高于工件,而ECM不受工件强度、硬度、韧性限制,适用于任意导电材料及高强材料复杂型腔加工。
电解过程是ECM核心,基于法拉第1833年提出的电解定律(电镀原理)。
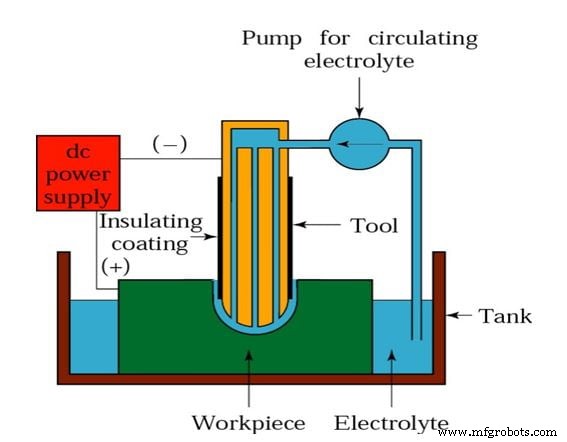
电解是两导体浸入电解液通电时发生的化学现象。固体导体靠电子导电,电解质靠离子(得失电子带电的原子/原子团)导电。阳离子向阴极移动,阴离子向阳极移动。此电极-电解质系统称电解池。
电化学加工主要部件
核心部件:
- 电源
- 电解液
- 工件
- 刀具(阴极)
- 进给单元
- 加工槽
- 工件工作台
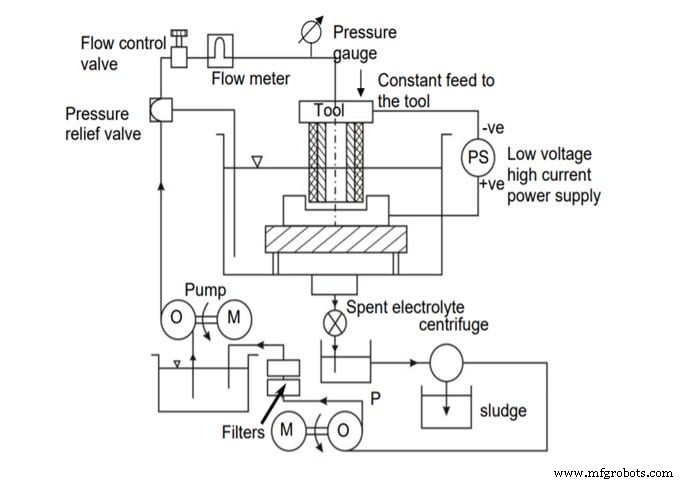
- 压力表/流量计/流量控制阀/安全阀
- 泵/储液罐/过滤器/污泥容器/离心机/烟雾抽取器/防护罩
电源
刀具-工件间隙小,需低电压防短路。材料去除率∝电流密度,故用大电流。典型参数:直流,50-40,000 A,电压2-35 V(防短路)。
电解液
导电流体,需与电极匹配。常见配对:
- 20% NaCl 用于铁基合金
- NaNO₃ 用于铁基合金
- HCl 用于镍基合金
- NaCl+H₂SO₄ 混合用于镍基合金
- 10%HF+10%HCl+10%HNO₃ 用于钛
- NaOH 用于碳化钨
电解液需具备:高导电率、低粘度、低毒低腐蚀、化学电化学稳定性。
三大功能:导通电流、冲走极间产物、带走焦耳热。
工艺参数:温度20-50℃,流量20 L/min per 100A,压力0.5-20 bar,浓度100-500 g/L。
工件(阳极)
需导电,材料去除率仅取决于原子价和化合价。绝缘安装防漏电。
刀具(阴极)
要求:良导体、刚性强、耐电解液腐蚀、易成型加工、高精度。型腔形状复制刀具形状,刀具精度直接决定工件精度。常用材料:铜、黄铜、钛、铜钨、不锈钢、铝、石墨、青铜、铂、碳化钨。工业上通过电解液带走沉积在刀具上的金属。刀具同样绝缘安装。
进给单元
伺服电机控制刀具进给,进给速度0.5-15 mm/min。
辅助系统
- 槽体:盛装电解液
- 工作台:夹持工件
- 压力表/流量计/控制阀/安全阀:监控调节电解液供给
- 泵:循环电解液,按工艺选型
- 储液罐:存储电解液
- 过滤器:除杂质,维持电解液品质,环保
- 污泥容器/离心机:分离收集加工产生的污泥
- 烟雾抽取器/防护罩:防毒烟外泄,保护环境与操作者
工作原理
以铁工件为例。工件(阳极)与刀具(阴极)浸入NaCl溶液,接直流电源(~10V)。电解液经泵通过刀具孔进入极间隙(0.1-2 mm)。刀具进给推进。
阴极反应: 2H⁺ + 2e⁻ → H₂↑ (仅析氢,刀具形状不变,这是ECM关键特征)
阳极反应:
- Fe → Fe²⁺ + 2e⁻
- Na⁺ + OH⁻ → NaOH
- Fe²⁺ + 2OH⁻ → Fe(OH)₂↓
- Fe²⁺ + 2Cl⁻ → FeCl₂↓
Fe(OH)₂、FeCl₂ 沉淀为污泥。工件经受控阳极溶解逐渐成型,获得优良表面质量和无应力表面。初始间隙不均,加工后趋于均匀稳态。污泥经离心分离,电解液经过滤循环使用。
电化学加工优势
- 凹凸复杂曲面易成型(配凸凹刀具)
- 单台CNC可加工极复杂几何形状
- 刀具几乎无磨损,一刀具可无限量生产
- 非接触,无切削力与残余应力
- 原子级溶解,表面质量极佳,无热损伤
- 发热少
电化学加工局限
- 盐酸性电解液腐蚀刀具、工件、设备
- 单位能耗高
- 仅限导电材料
- 不适用软材料
- 占地面积大
- 健康环境隐患
电化学加工应用
- 模具型腔加工、孔轮廓加工
- 电化学磨削(结合负电荷砂轮)
- 喷气发动机涡轮叶片等复杂结构的深孔、异形孔、型腔加工
- 环切(中空刀具)与微加工,应用于纳米制造
- 蒸汽轮机叶片等复杂轮廓精密加工
工业技术
- 水射流与磨料水射流加工:原理、设备、工艺、应用及优劣势详解
- 电子束加工:原理、设备、工艺流程、应用与优劣势深度解析
- 激光束加工:原理、设备、工艺流程、应用与优劣势全景解析
- 磨料喷射加工:原理、设备、工艺流程与优劣势详解
- 超声波加工:原理、设备、工艺流程、应用与优劣势全解析
- 超声波焊接:原理、设备、工艺流程、应用与优劣势详解
- 电化学加工:原理、设备、工艺流程、应用与优劣势深度解析
- 电渣焊原理、工艺、应用与优缺点详解
- 锻焊原理、工艺流程、应用场景与优缺点详解
- 扩散焊/结合原理、工艺参数、应用领域与优劣势全解析
- 摩擦焊原理、分类、工艺流程与应用优劣势详解
- 珩磨工艺全解析:定义、构造、原理、优劣势与工业应用