


钻床全解析:定义、类型、操作工艺与选型指南
钻削工艺本身看似简单,是减材制造中最直接的技术。但资深工程师深知其中暗藏多少坑。规避风险的唯一途径——深度钻研每一个细节。
本文将从钻削原理、钻床类型、加工操作等各维度,为你呈现最全面透彻的钻床知识体系。
什么是钻削?
钻削是一种减材制造工艺,利用旋转切削刀具在工件上加工圆孔。

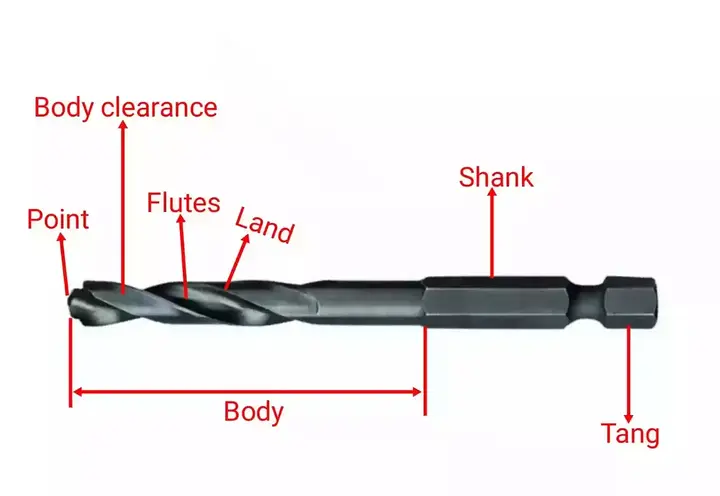
进一步阐述:钻削是减材制造核心工法之一,通过旋转切削刀具(钻头)从静止工件上切除材料(区别于3D打印等增材制造)。钻头通常由高速钢制成,带螺旋排屑槽便于切屑排出,锋利切削刃在钻床驱动下以每分钟数百转高速切削。
加工出的孔用于装配螺丝螺栓或装饰用途。孔可扩径、内壁可精加工以提升光洁度。
钻床定义
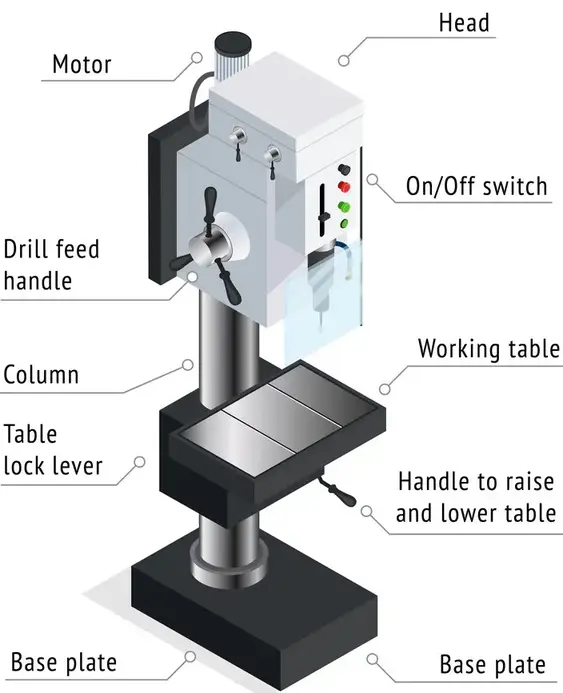
钻床是用于加工圆柱形孔及扩孔、铰孔等相关作业的机床。
钻床通过切削刀具(钻头)旋转切削刃,对工件施加剪切力使材料以切屑形式去除从而成孔。
钻床可实施的8大加工操作
钻削并非钻床唯一功能。视机型不同,可支持以下8种操作:
- 钻削:基础圆孔加工,支持中高产速。
- 铰孔:扩大已有孔径至精确尺寸,多刃刀具精加工,低中产速。
- 镗孔:单刃镗刀扩大孔径不加深,可加工锥孔,中高产速。
- 沉孔:扩大孔端部容纳螺栓/销钉,局部加深,低中产速。
- 倒角:加工锥形孔座容纳螺丝头,兼具去毛刺、防腐蚀、密封功能,低中产速。
- 端面加工:加工工件局部平面为螺母/盖形螺丝提供良好支撑面,常用于铸锻件,低高产速均可。
- 攻丝:用丝锥切削内螺纹装配螺丝螺栓,低中产速。
- 芯孔钻削:环形切削留芯材,适用大直径孔且机床功率不足时,低产速。

钻床类型详解
钻床品类丰富,适配不同制造场景。部分可自动/手动切换,工业级如PCB制造专用机多为全数控。
量产领域有昂贵的CNC加工中心集成钻削等多功能,专为处理下述所有类型任务设计。几十万的CNC虽万能,但用来打几个小孔属于"杀鸡用牛刀"。
灵敏钻床
专攻极小孔高速加工,精密轻载作业。台/座式安装,最大钻径15.5mm,转速50-2000rpm。独特手动进给机构,熟练工可达高精度。
立式钻床
中载作业,外观似灵敏钻床但体积更大更重,最大钻径50mm。支持手动/半自动,操作者可动力进刀,部分配工作台升降机构。
摇臂钻床
中大型重工件加工。回转立柱安装大底座,摇臂升降回转适应不同高度工件,钻头箱在臂上滑动。通常非手动操作,工人控制电机,工件流水线通过钻头加工。
群钻床
共用工作台底座,并排安装4-6个独立主轴头,各配独立电机可不同转速同时多孔加工。亦可铰镗攻丝等复合操作,各主轴可装不同刀具。纯自动化作业,钻削加工中心常以此为基础改良。
多主轴钻床
群钻进阶版,多主轴替代多钻头箱。单电机通过齿轮组驱动所有主轴同步进给,可调X/Y向主轴间距,配钻模导向。批量复制同型工件孔型。纯自动化设备。
深孔钻床
专攻连杆、枪管等深孔。高切速低进给,非旋转钻头慢速进给高速旋转工件,持续供冷却液防过热。半自动或CNC操作。
CNC钻床
CNC钻床是工业级计算机数控设备,用旋转刀具自动执行钻削作业。
全自动仅需装夹工件换刀。内置软件读取CAM指令(G代码)。可3/4/5轴联动,钻头必须以正确角度切入。主轴、套筒、刀柄、夹头、攻丝装置等核心部件自明。
CNC钻削全流程步骤:
- CAD建模:创建2D/3D模型
- CAM生成:转G代码指令文件
- 指令加载:导入CNC并验证执行
- 机床设定:选装刀具、固定工件
- 自动加工:机床自主执行
- 质检评估:人工/自动检测验收
钻床优势与局限
工业装备的技术考量:
- 高精度定位:分步加工配合钻头/镗刀/铰刀保证精度
- 优良进给控制:手动亦属精密加工,CNC更进一步
- 丰富加工模式:精密/深孔/同步/阵列等多模式,几台机床覆盖全品类
局限性:
- 孔壁稳定性:孔塌/剪切型失稳是巨大挑战,源于轨迹偏差、钻削液不当等
- 轨迹受限:标准垂直切削,偏离即孔失败,限制设计自由度
科学应用下,钻床提供无可替代的高品质加工与多元工艺。
总结
钻削远不止打光滑孔:精密螺纹、重载作业、螺栓适配、内壁精加工等皆在其列。钻床分手动/半自动/CNC,大厂用加工中心集成8大工序。高质量钻削的关键在于轨迹控制与钻削液科学选用。
作者简介
Barret,科技内容创作者,专注CNC加工、3D打印等前沿制造领域,以高质量创新产品著称。
工业技术