


CNC雕刻机玻璃加工全攻略:从参数设置到实操案例
2021年玻璃雕刻虽普及却仍显小众。日常接触玻璃制品,鲜少探究其精美纹路成因。唯有深耕刻蚀一线的从业者心知肚明。
玻璃质脆、设计复杂,刻蚀难度大。但CNC设备大幅降低门槛,专业工坊与个人创作者纷纷选择CNC雕刻机玻璃雕刻,满足多元定制需求。CNC集成CAD软件,优化切削体验与运营效率。实战者一致推荐其易用性与灵活性。为何选雕刻机而非激光?
激光虽能精细蚀刻玻璃,但高昂成本劝退大多数用户。且CNC车削中心普及度高,雕刻机成首选。即便如此,仍有不少人觉得玻璃加工棘手或寻求更优方案。故编撰本全流程指南助你破局,方法适用主流CNC雕刻机。
为何选择CNC雕刻机?
除易用性外,CNC雕刻机更多核心优势确立其主流地位。集成CAD软件可精准切割硬质玻璃,减少废料降本增效。小批量亦无需大量人力。支持30+材料(木材、塑料、泡沫、亚克力、玻璃等)同机可加工。极少人工干预保障安全精度。高度可定制化:软硬件均可按需改装、升级无需新增设备。随需求增长价格亲民化。
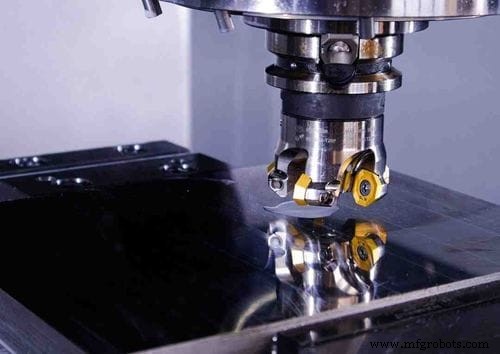
雕刻前关键参数设定
可去车削中心咨询核心要点,以下为基础必考项。
固定材料与路由刀具选择
虽任何CNC雕刻机均可玻璃蚀刻,但理想固定材料与刀位提升品质。木工刀头不宜高质量雕刻,因切屑排除至关重要。
设定进给速度
玻璃加工进给速度关键,可调75-300 IPM,取决于刀具尺寸。200-300 IPM适配1/2"刀具;75-200 IPM需1/8"刀具。
选择主轴转速
RPM随刀具而定,硬质玻璃通常需25,000 RPM。提高RPM须同步提升进给速度。
设定切削深度
标准准则:切深为刀具直径一半,避免崩裂并获理想切面。
CNC雕刻机玻璃雕刻实操
准备玻璃板、塑料盒、牛皮纸、雕刻刀、CNC雕刻机等。提供两种典型场景:小件/大件雕刻。
两法均先编程。可选CNC G/M代码、语法、刀具半径补偿等。另有G/M代码详解文,学习G代码非必需但加分。可用任意文本编辑器编程,保存为.gcode或.nc格式(主流),导入CNC软件运行。
延伸阅读:
3/4/5/6轴CNC加工区别?
超声波加工原理与应用?
不同平台G代码生成方法
CNC常用指令:
- G0:全速快速定位
- G1:直线插补切削
- G2:顺时针圆弧插补
- G3:逆时针圆弧插补
- G40:刀具中心路径切削
- G41:刀具左侧半径补偿
- G42:刀具右侧半径补偿
- G20/G21:英寸/毫米坐标制
基础语法示例:
- G1 X3 Y0:直线切削至X3 Y0
- G0 X10 Y0:全速移动至X10 Y0
- G1 X15 Y15:直线切削至X15 Y15
- G2 X1 Y1 R0.5:半径0.5顺时针圆弧至X1 Y1
指令参数不完全一致,需按实际补充。放置玻璃于刀具与网格间可获取设计尺寸。
刀具半径补偿基础G代码:
刀具中心对准XY坐标会导致切削尺寸偏小,可用G41/G42补偿。示例:
- G41 P0.125:左向补偿1/8"
- G42 P0.125:右向补偿1/8"
小尺寸玻璃雕刻
需塑料盒、定位螺丝、雕刻机。推荐2mm直径金刚石拖刀。
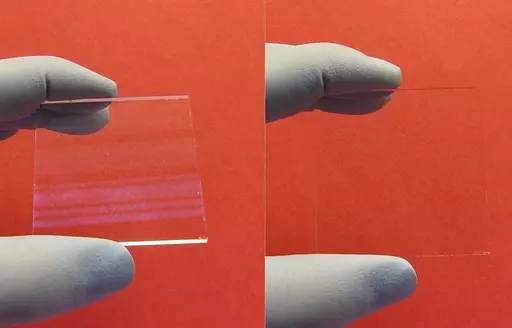
工作台铺塑料布防飞溅。塑料/木盒置桌面,底部垫硬板固定玻璃。玻璃入盒,螺丝固定。注水至玻璃下方。导入程序运行。保持安全距离待雕刻完成,再等2-3分钟取出。拆螺丝清洗即见成品。
中尺寸玻璃雕刻
拆卸吸尘罩,清洁机床与玻璃。玻璃置深色纸上裁剪贴合,纸张反衬便于观察。确保机床带网格定位系统,网格尺寸随工件/雕刻/设备变化。务必全程掌握网格基准。铺牛皮纸置玻璃于网格,木螺丝固定勿压玻璃。选拖刀(90/120°通用),装入机床轻触玻璃表面(非起雕点,需取出)。读取网格标记录入G代码,复核无误启动程序,待雕刻完成。
结语
玻璃雕刻看似艰深,掌握原理与G代码后,厚玻璃精细纹路亦成常规作业。文中两大场景覆盖主流需求,操作须谨慎、开机前必查设备状态。
Vincent Hua
TSINFA市场经理,致力于普及高端复杂制造工艺认知。除撰文分享洞见,更关注推动高精稳CNC装备的技术创新。
工业技术