


熔模铸造全解析:历史溯源、工艺流程与现代技术应用
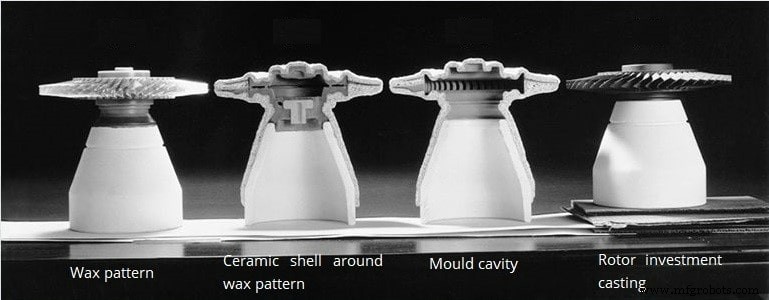
- 熔模铸造是历史悠久的金属制造工艺,可追溯5000年。早期使用蜂蜡制作模型,现代则采用先进蜡料、耐火材料和特种合金。熔融金属浇注入含蜡模的耐火陶瓷消耗性模具,蜡熔出后金属在陶瓷模内凝固,金属铸件随之诞生,故称“失蜡铸造”。
- 熔模铸造得名于用耐火材料“投资”(包裹)模型制模,再将熔融物浇注其中。大多数金属均可熔模铸造:铝合金、黄铜、铜合金、青铜合金、钢合金、铸铁、不锈钢等。
- 耐火模内型腔为所需零件的精确复制品。因耐火材料硬度高,失蜡铸造通常能生产复杂高精度、表面光洁度优异的零件,如涡轮叶片、枪械部件。耐高温应用常见,涵盖汽车、飞机、军工行业零部件。有时熔模铸造甚至能减少或免除机加工,成为经济制造的唯一途径。
- 水玻璃法和硅溶胶法是当前两大主流熔模铸造工艺。主要区别在于表面粗糙度和成本。水玻璃法高温水脱蜡,陶瓷模用水玻璃石英砂;硅溶胶法闪火脱蜡,陶瓷模用硅溶胶锆砂。硅溶胶法成本高但表面质量更优。Precise Cast提供硅溶胶法和水玻璃法两种选择,覆盖各重量等级铸件需求。
熔模铸造工艺主要步骤
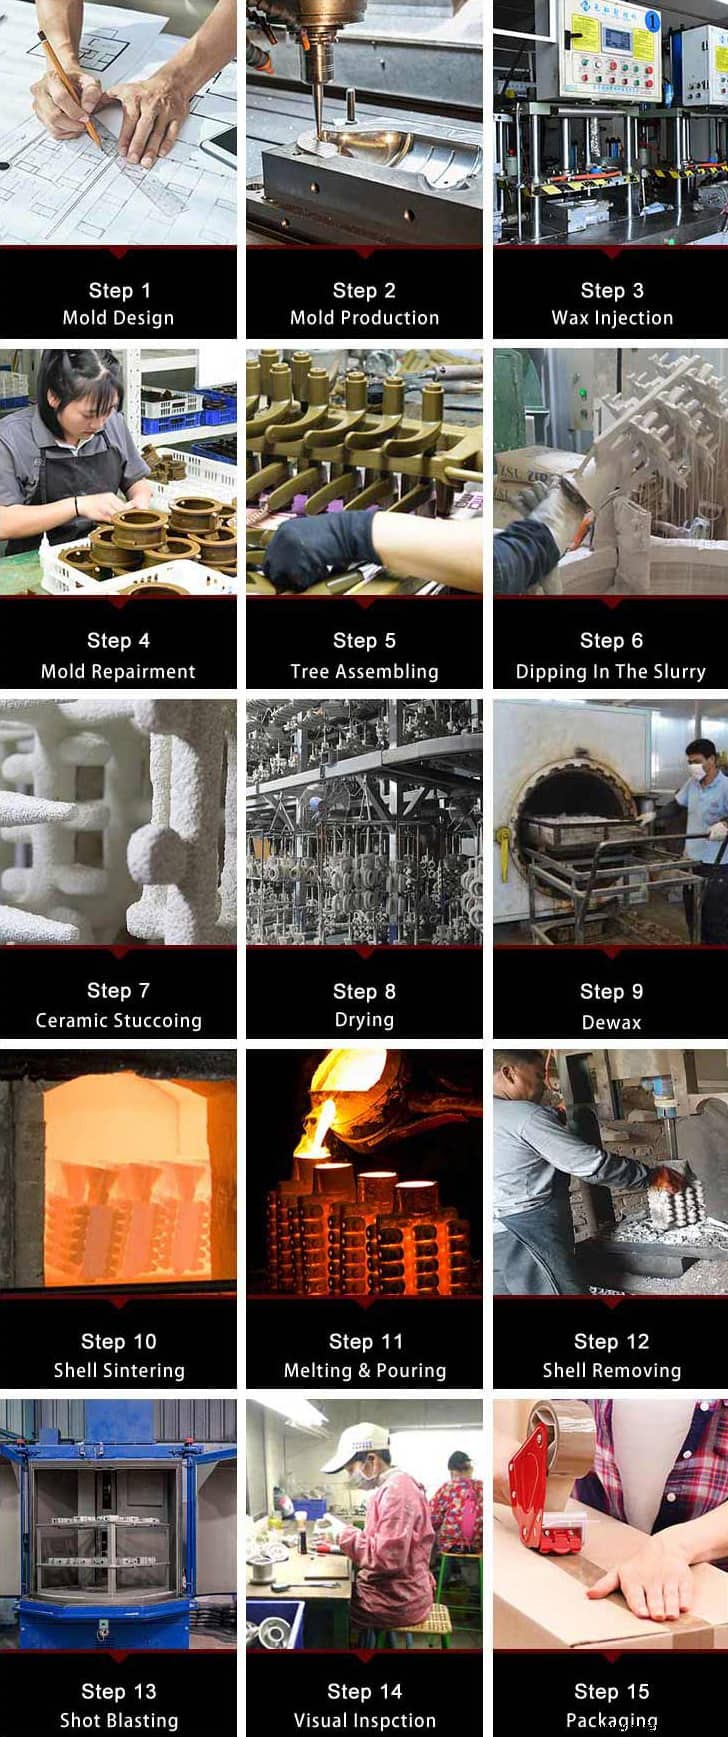
Precise Cast熔模铸造工艺步骤:
我们可生产各种尺寸形状的顶级熔模铸件。工厂采用中国最先进技术运作熔模铸造全流程,全金属合金可用,可按材料规格定制。
熔模铸造模具设计与制造:
金属熔模铸造首道工序,精密产品基础,也是制作蜡型基础步骤。Precise Cast拥有世界级CNC加工中心,生产高精度铸造模具,提供快速模具服务。
蜡型制造:
复制成品几何形状的模型主要通过两种方法:
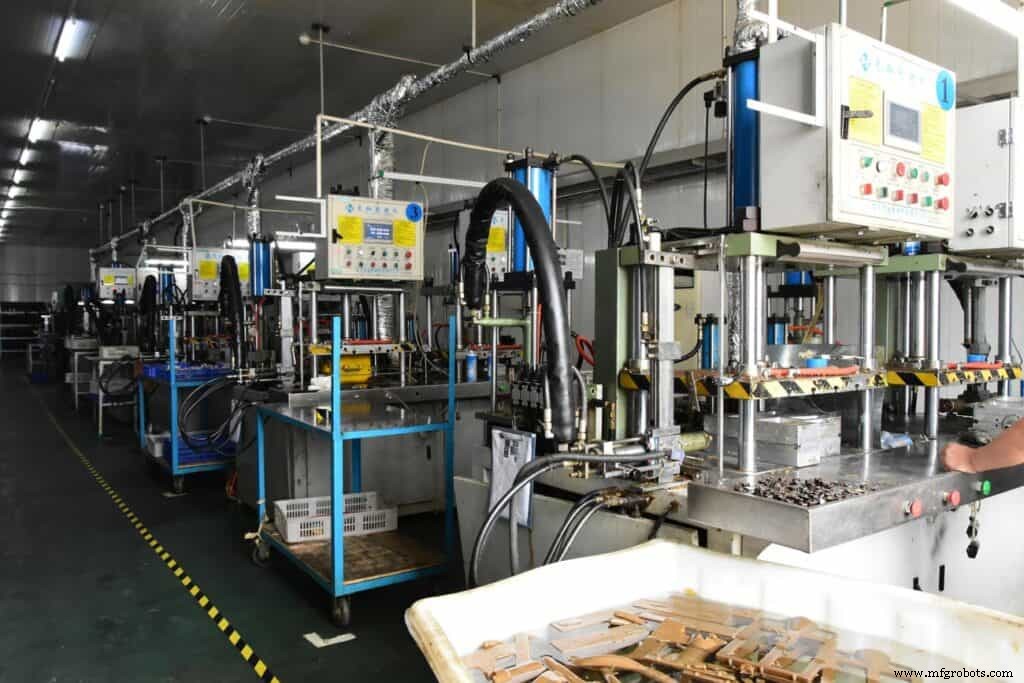
制作蜡模注射模:将蜡注入模型获得蜡型,尺寸与成品一致。重复注射获取多个蜡型。
3D打印蜡型
蜡型组装:
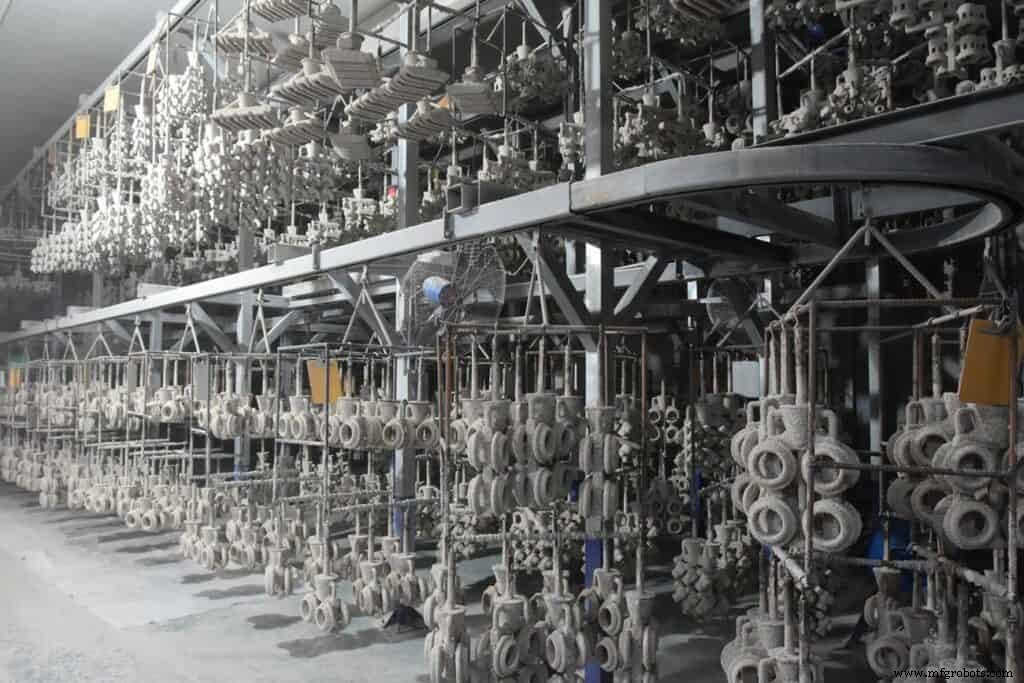
蜡型完成后组装成浇道系统,再组成成品树,准备浸涂。
落砂/涂砂:
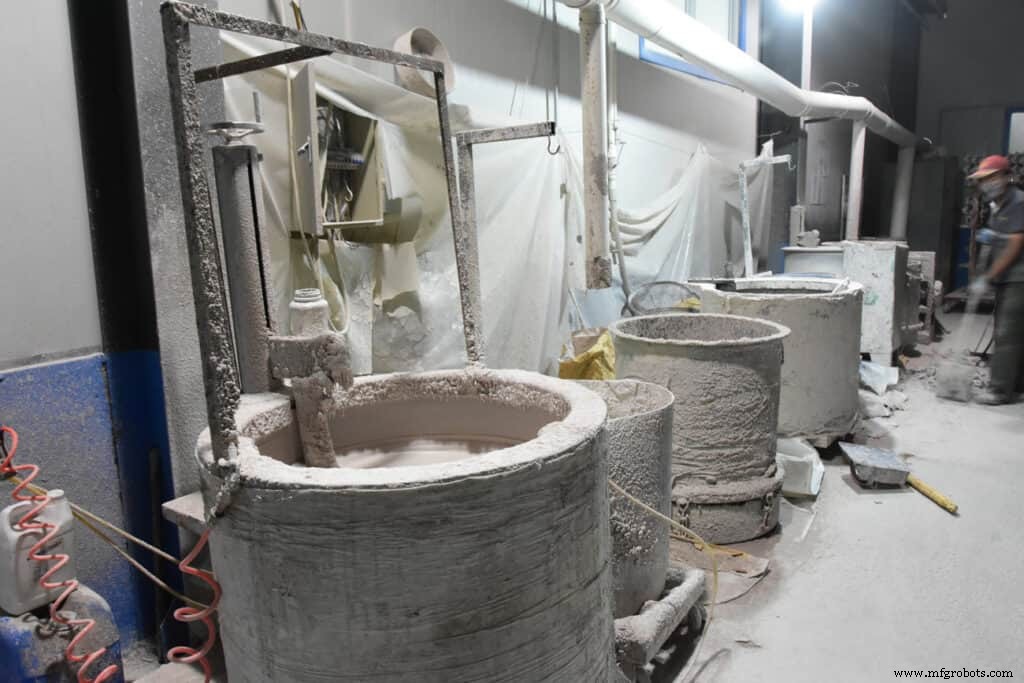
浆料涂覆完成后,将砂粒撒在湿树组件表面,增厚强化蜡组件表面涂层。
脱蜡:
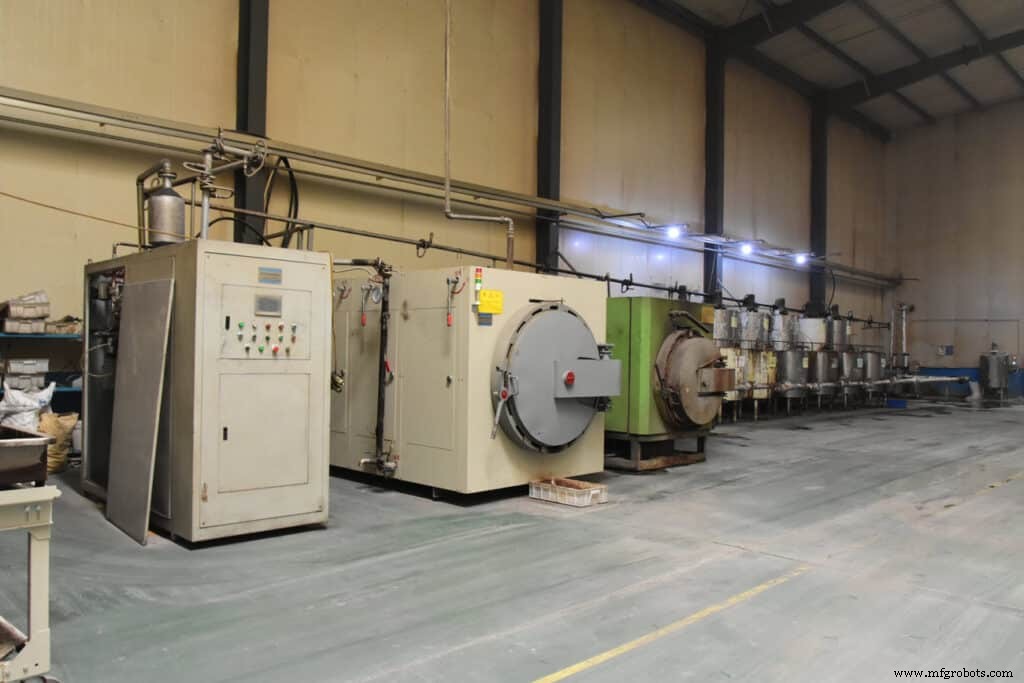
新建壳型内的蜡通过蒸汽脱蜡高压釜或闪火炉移除。蜡在高温下熔化并通过浇口和冒口流出。陶瓷壳型必须焙烧烧尽残留模型材料,并预热模具准备浇注。温度通常1600-2000°F,故称“失蜡铸造”。
浇注:
熔融金属浇注入预热模具型腔。浇注是整个熔模铸造过程的关键步骤。
冷却:
模具静置使熔融金属室温冷却凝固,形成最终铸件。
脱壳:
通过敲击、振动或钢砂喷射等工艺去除壳型材料。
切割铸件:
成品铸件从浇冒系统切离,打磨去除铸件本体多余金属。
精整:
采用热处理、打磨、抛光、喷丸/喷砂、涂层等精整技术达成最终表面要求。
热处理:改善铸件毛坯力学性能。主要工艺:正火、回火、退火、淬火、回火、渗碳。
喷丸/喷砂:去除氧化皮获更好表面,用小钢丸喷丸或喷砂。
防锈油涂覆及表面处理:防锈浸防锈水或油,亦可喷漆、镀锌等。
质量检验:
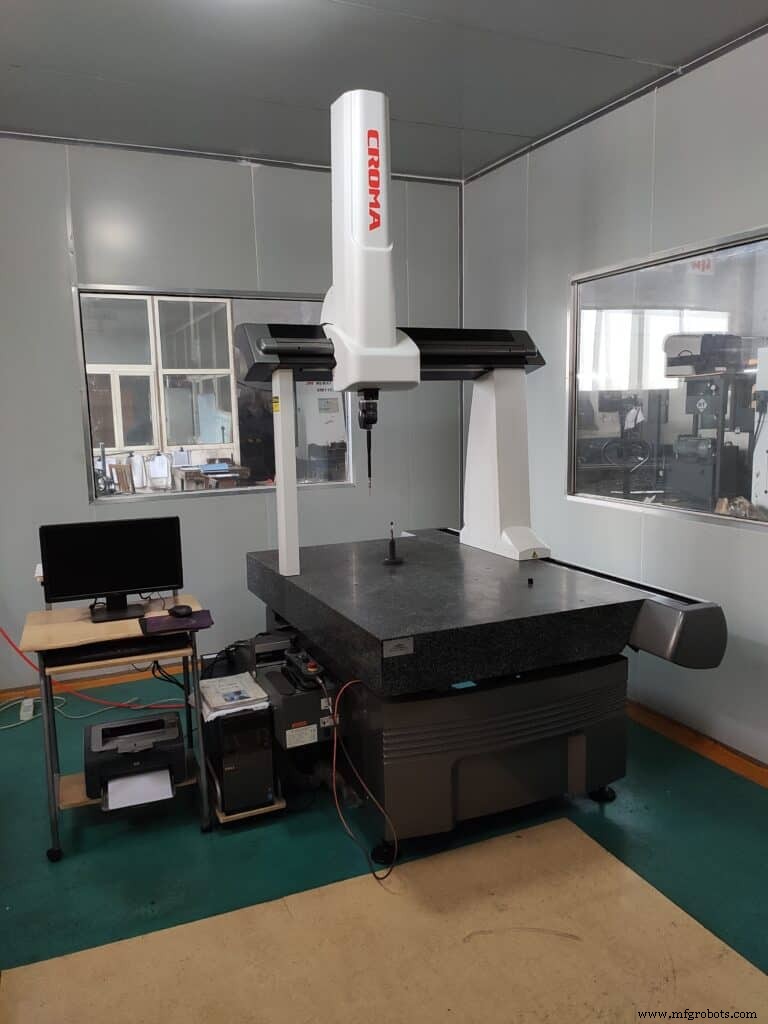
检验是熔模铸件质量控制关键步骤。精整完成后按技术图纸要求检验。目视和荧光渗透检测表面,X射线检测次表面缺陷。
熔模铸造主要应用
- 熔模铸造利于高熔点金属铸造。因可生产各类产品,应用极广。
- 典型产品:涡轮叶片、枪械部件(枪机、扳机、击锤)等复杂结构件。饮料设备、石油天然气行业安全阀制造商亦采用。航空航天、医疗、珠宝、汽车、飞机、军工广泛应用。
- 熔模铸造还生产牙科植入体、齿轮、凸轮、棘轮、珠宝、机械部件等复杂几何零件。无论何种行业,若受益于熔模铸件优势,均可成为理想金属方案。
熔模铸造工艺优势
尺寸范围:
虽大多熔模铸件较小,但可生产超1000磅铸件,仅少数铸造厂具备此能力且需特殊专业处理。常规铸件重量通常盎司至20磅。
多功能与复杂形状:
- 熔模铸造可达高精度公差和复杂外轮廓,甚至满足机床无法达成的技术要求。可达净形或近净形标准,大幅降低后续加工成本。
- 熔模铸造是焊接制造工艺最佳替代。可将多部件组合为单一铸件生产,降低生产复杂度,提高效率和尺寸精度。
精密光滑表面:
- 蜡注入抛光铝模,获得光滑模型。125微米光洁度为标准,更精细表面常见。
- 陶瓷壳基于模型构建。不同于砂型铸造双半模,熔模铸造单模无分型线。表面瑕疵标准经与客户沟通按功能确定。
尺寸精度:
- 一般标准:首英寸公差±0.010英寸,此后每英寸±0.004英寸。
- 图纸设计步骤可减少甚至省略铸件后续加工需求。
- 无论铸件、机加工件或制造件,生产成本与尺寸精度要求成正比。通过严谨设计审查,修改公差、倒扣、盲孔等,提高产出降低工件成本。熔模铸造公差精度越高,较其他传统铸造或制造件所需后续加工越少。
质量与完整性:
铸件完整性是本工艺关键特性。熔模铸造长期服务燃气轮机、石油、化工、国防、医疗等高要求领域。
使用熔模铸造注意事项
加工成本:
小批量需求若追求模具,熔模铸造可能比其他制造工艺更贵。此时SLA或3D打印蜡型可能是经济替代(即使单件)。初始模具成本也是衡量投资价值关键。熔模铸造模具通常由多部件组装形成复杂形状,早期模具成本不菲,但可被后续免加工/制造抵消。
尺寸限制:
熔模铸造可创建各尺寸零件,限制较少,优于砂型铸造等其他工艺。
时间:
虽多步骤熔模铸造耗时较长,但所需后续CNC加工比其他工艺少。
设备清单
| 设备名称 | 数量 | 平均服役时间 |
| 注蜡机 | 30台 | 4年 |
| 振动抛光机 | 12台 | 3年 |
| 水焊机 | 3台 | 3年 |
| 焊机 | 15台 | 4年 |
| 拉床 | 2台 | 5年 |
| 热处理炉 | 2台 | 5年 |
| 抛光打磨台 | 50台 | 4年 |
| 喷砂机 | 15台 | 8年 |
| 烧结炉 | 9台 | 8年 |
| 清洗机 | 10台 | 8年 |
| 瑞士型CNC自动车床 | 20台 | 4年 |
| CNC车床 | 30台 | 5年 |
| CNC加工中心 | 25台 | 4年 |
| 攻丝钻孔单元 | 80台 | 6年 |
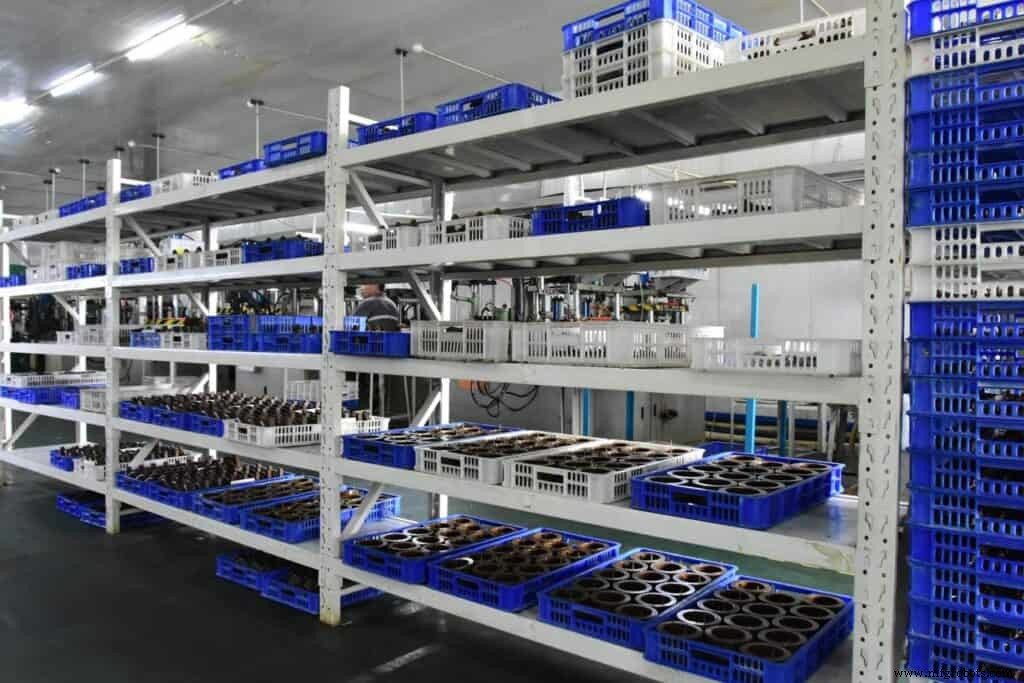
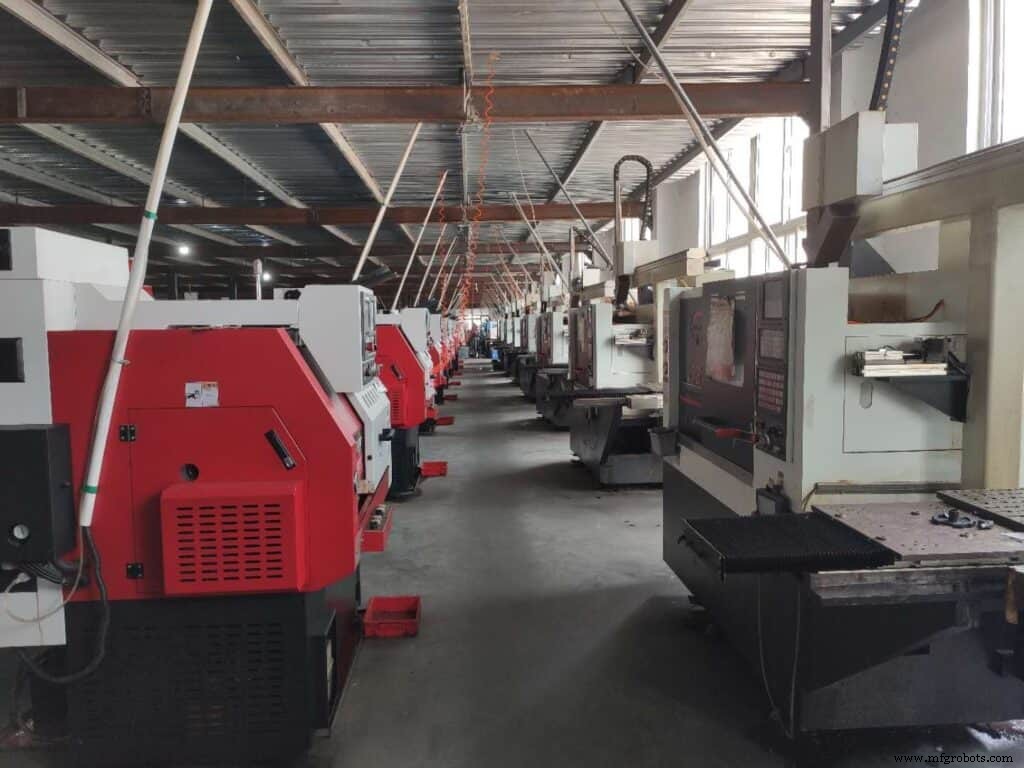
选择Precise Cast将获得更优服务,我们满足您所有独特快速原型熔模铸造需求。可持续稳定提供快速原型与量产服务,全力将您的设计创意变为现实。如有原型熔模铸件特定需求,请询价了解更多。
工业技术