


铸造工艺全攻略:11大主流工艺技术特点与应用场景详解
铸造工艺分类
- 砂型铸造
- 壳型铸造
- 熔模铸造
- 压铸
- 低压铸造
- 离心铸造
- 重力铸造
- 真空铸造
- 挤压铸造
- 消失模铸造
- 连续铸造
砂型铸造
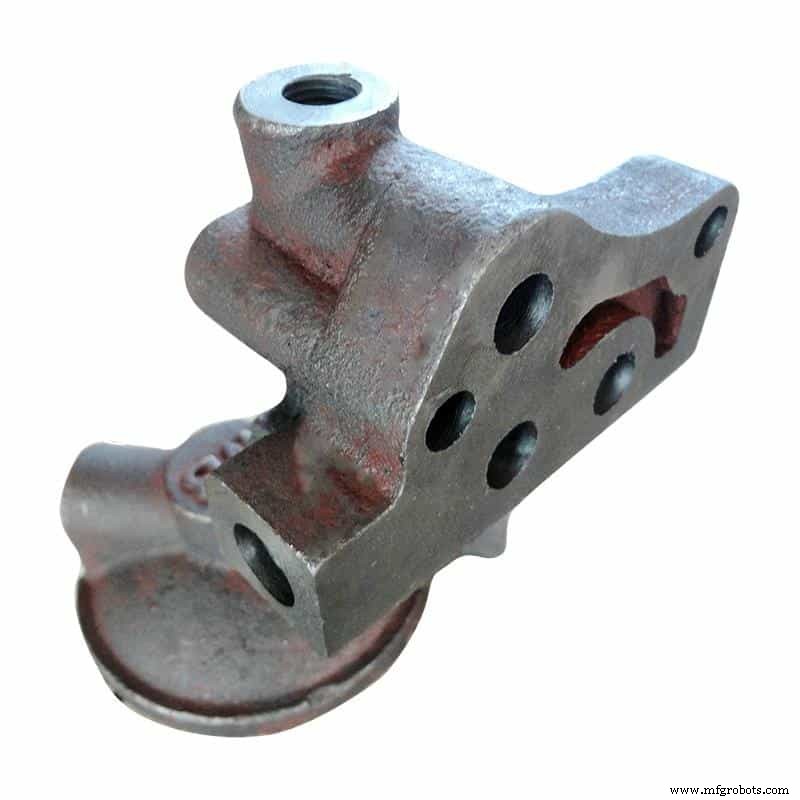
在砂型中制造铸件的方法。钢、铁及大多数有色合金均可砂型铸造获取。
工艺流程:
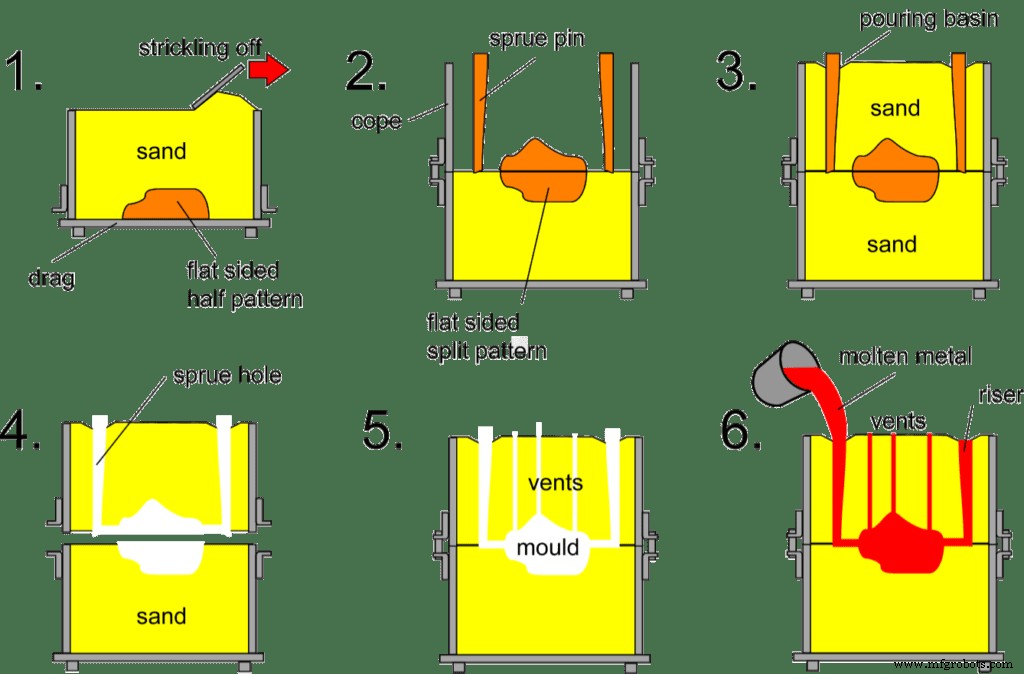
工艺特点:
- 适合制造形状复杂、尤其内腔复杂的毛坯;
- 适应性广、成本低;
- 对塑性差材料(如铸铁),砂型铸造是唯一成形工艺。
应用:
汽车发动机缸体、缸盖、曲轴等铸件。
壳型铸造
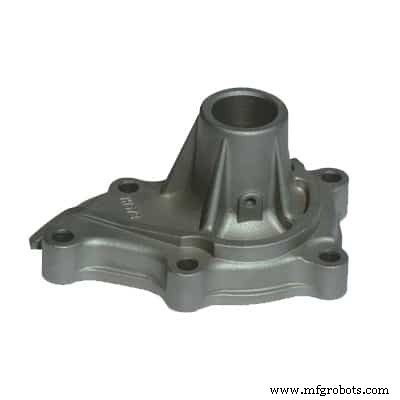
壳型铸造属消耗性模具铸造,即熔融金属浇注入一次性模具。将覆树脂砂覆盖在加热的可复用金属型上使其硬化成薄壳,再加热固化薄壳获足够强度刚度。上下壳经夹具夹紧或树脂粘接形成一次性模具。
工艺流程:
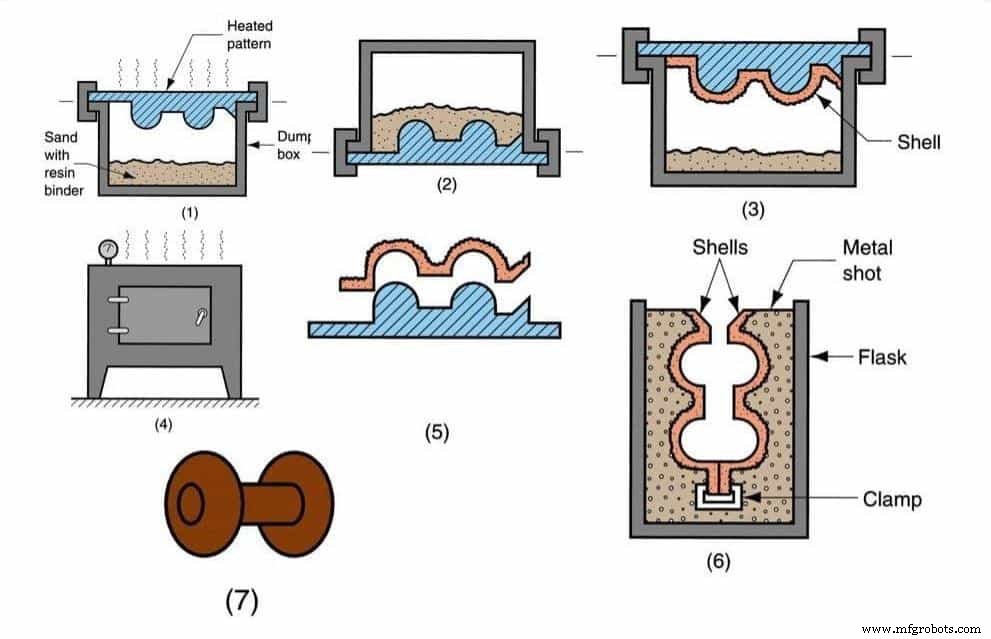
工艺特点:
优势:
- 可实现自动化大批量生产;
- 表面光洁度好、加工精度高,减少后续加工成本;
- 可生产大型件和复杂形状件;
- 模具成本低、废料少。
劣势:
- 壳型铸造用树脂昂贵;
- 可复用金属型需精密加工,成本高;
- 浇注时产生刺激性气体;
- 铸件强度差、气孔率高。
应用:
适合生产大批量、高尺寸精度、薄壁、复杂形状的中小型合金铸件,如缸盖、连杆、歧管等。
熔模铸造
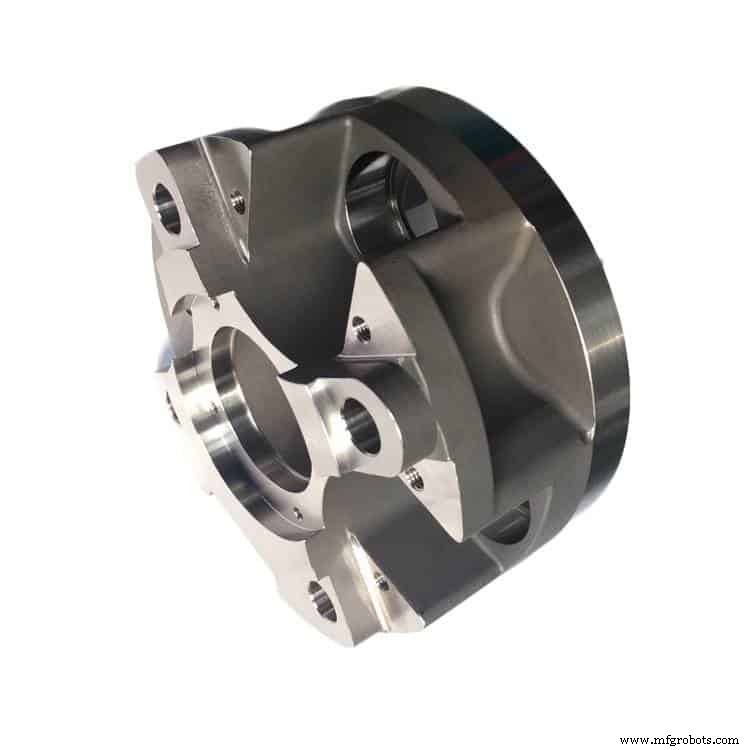
指将熔融材料制成模型,表面涂覆数层耐火材料制成模壳,再将模型熔出模壳,获得无分型面模具,高温焙烧后可回填砂型。常称“失蜡铸造”。
工艺流程:
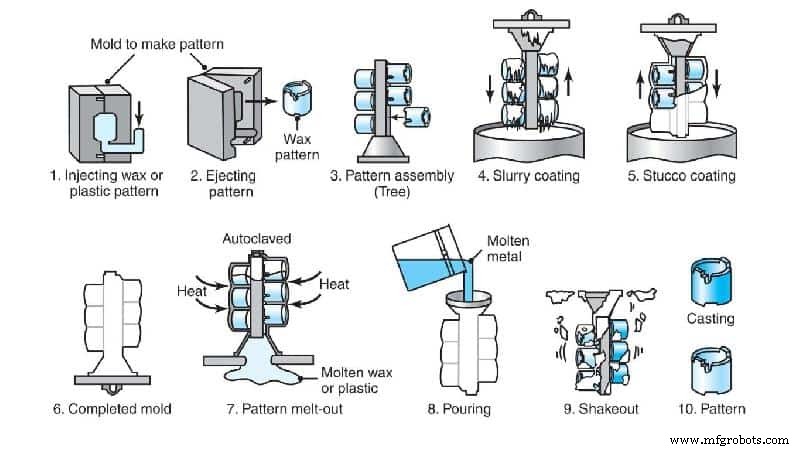
工艺特点:
优势:
- 尺寸几何精度高;
- 表面粗糙度好;
- 能铸造复杂铸件,铸造合金不受限。
劣势:
工艺复杂、成本高。
应用:
适合制造形状复杂、精度要求高或其他加工困难的小型零件,如涡轮发动机叶片。
压铸
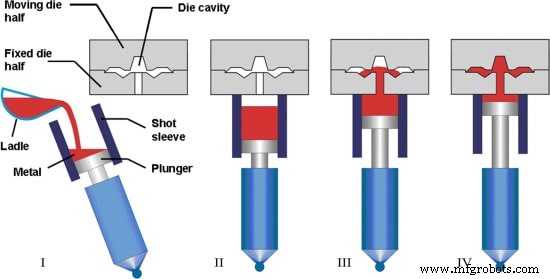
高压高速将熔融金属压入精密金属型腔,在压力下冷却凝固成铸件。
工艺流程:
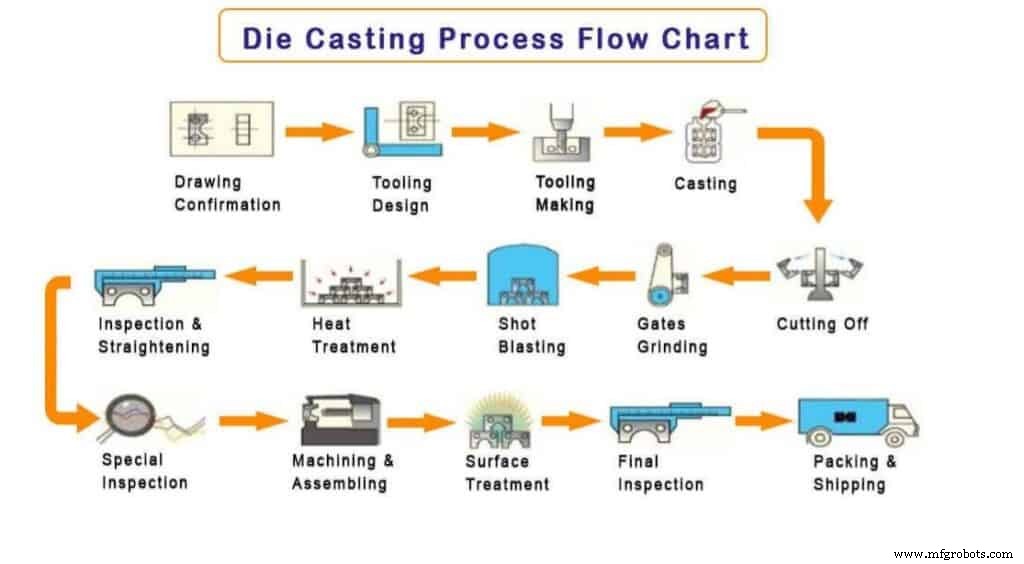
工艺特点:
优势:
- 熔融金属承受高压高流速;
- 产品质量高、尺寸稳定、互换性好;
- 生产效率高、压铸模寿命长;
- 适合大批量生产,经济效益好。
劣势:
- 铸件易产生微小气孔和缩松;
- 因压铸件塑性低,不宜在冲击载荷和振动下工作;
- 高熔点合金压铸降低模具寿命,制约压铸生产扩展。
应用:
压铸件最早用于汽车和仪表行业,后逐渐扩展至农机、机床、电子、国防、计算机、医疗器械、钟表、照相机、日用五金等行业。
低压铸造
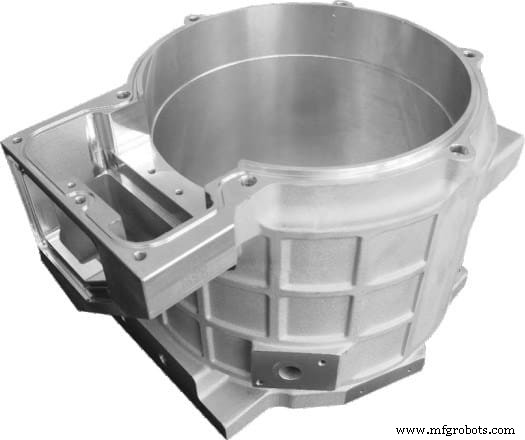
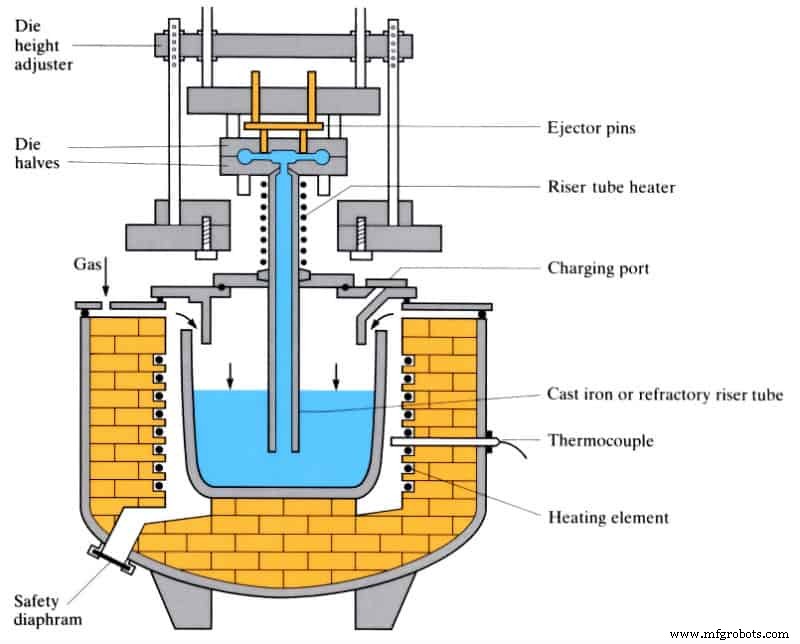
指在较低压力(0.02~0.06MPa)下使熔融金属充型并在压力下结晶成铸件的方法。
工艺流程:
工艺特点:
- 浇注压力速度可调,适用多种铸型(金属型、砂型等),可铸造各种合金和尺寸铸件;
- 采用底注式充型,熔融金属充型平稳无飞溅,避免卷气和冲刷型壁芯,提高铸件合格率;
- 铸件在压力下结晶,组织致密、轮廓清晰、表面光滑、力学性能高,特别利于大型薄壁铸件;
- 省去冒口,金属利用率达90~98%;
- 劳动强度低、工况好、设备简单、易实现机械化自动化。
应用:
主要传统产品(缸盖、轮毂、缸架等)。
离心铸造
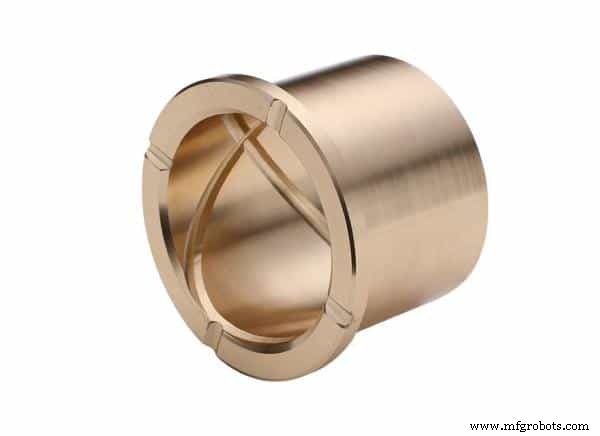
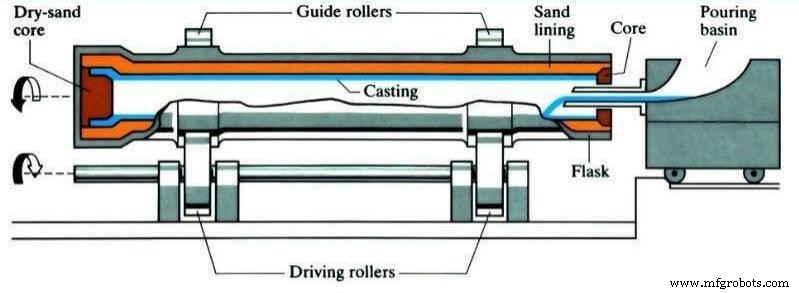
将熔融金属浇注入旋转模具,在离心力作用下充型凝固成形的铸造方法。
工艺流程:
工艺特点:
优势:
- 浇冒系统金属消耗极少,提高工艺出品率;
- 生产空心铸件无需芯子,长管状铸件金属充型能力大幅提升;
- 气孔、夹渣等缺陷少,铸件致密度高、力学性能高;
- 便于制造筒套类双金属铸件。
劣势:
- 生产异形铸件受限;
- 铸件内孔质量差:尺寸不精、表面粗糙、加工余量大;
- 铸件易产生比重偏析。
应用:
离心铸造初用于生产铸管。冶金、矿山、交通、排灌机械、航空、国防、汽车等行业用其生产钢铁有色碳合金铸件。离心铸铁管、内燃机缸套、轴套最常见。
重力铸造
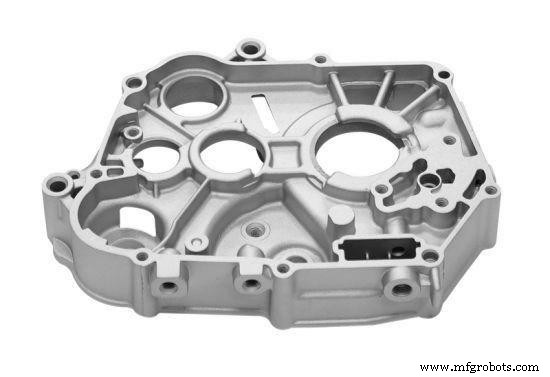
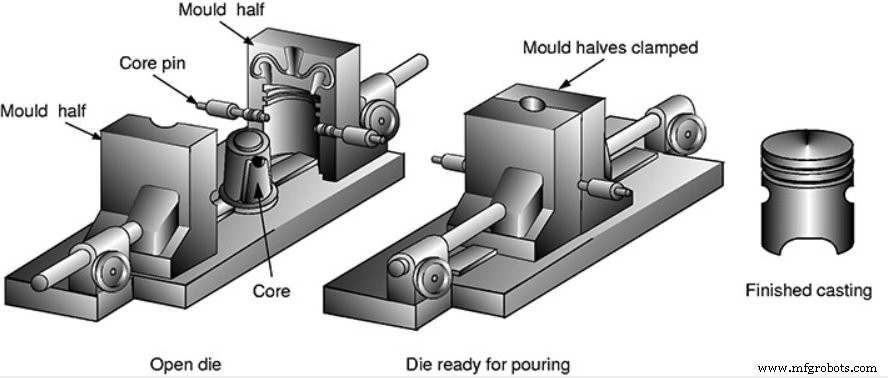
指熔融金属在重力作用下充填金属型、在型中冷却凝固获取铸件的成形方法。
工艺流程:
工艺特点:
优势:
- 金属型导热大、热容大、冷却快,铸件组织致密,力学性能比砂型铸件高约15%;
- 铸件尺寸精度高、表面粗糙度低、质量稳定性好;
- 不使用或少用砂芯,改善环境、减少粉尘有害气体、降低劳动强度。
劣势:
- 金属型无透气性,必须采取措施排除型腔空气和砂芯产生气体;
- 金属型不变形,铸件凝固易产生裂纹;
- 金属型制造周期长、成本高,仅大批量生产才显经济效益。
应用:
重力铸造不仅适合铝镁等有色合金复杂形状铸件大批量生产,也适合铁钢金属铸件和锭块生产。
真空铸造
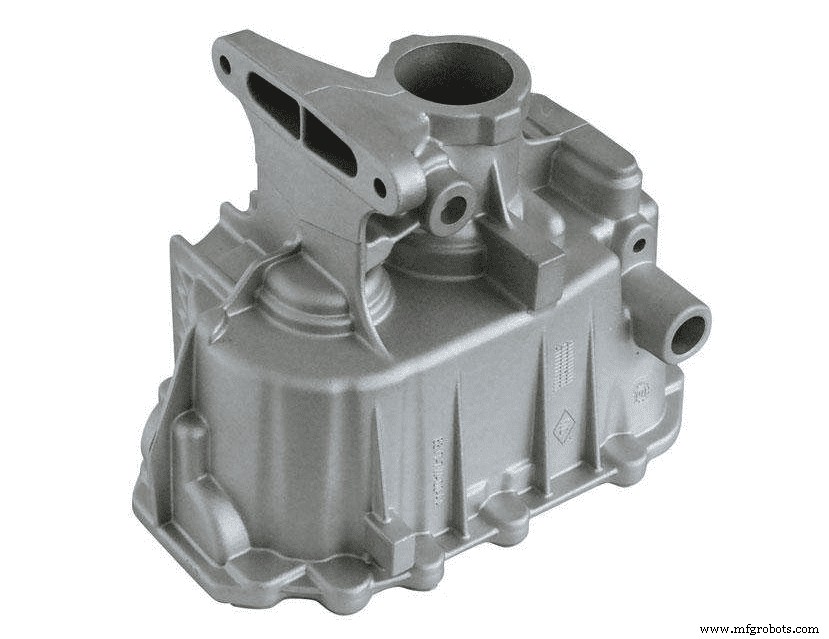
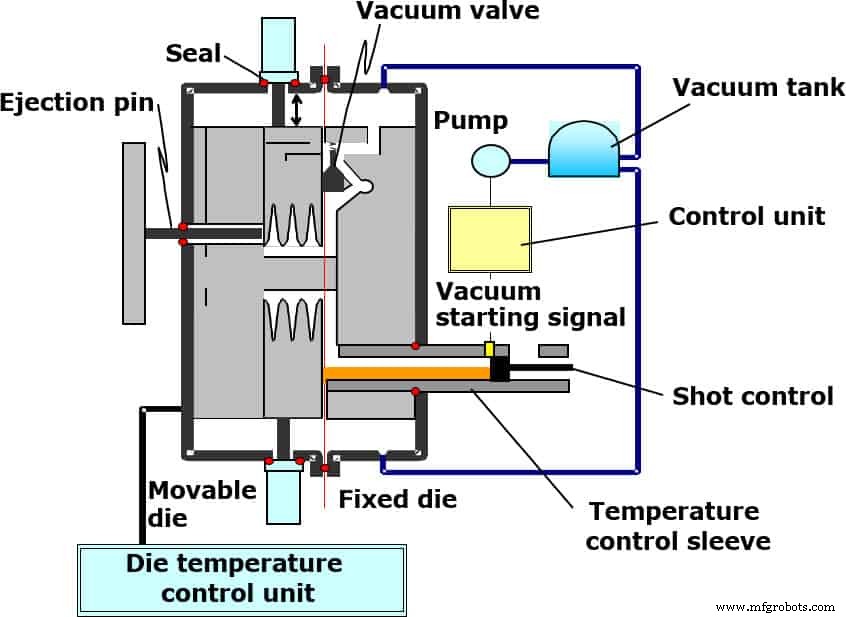
铸造过程中抽除铸型型腔气体,消除或显著减少铸件气孔和溶解气体,提高铸件力学性能和表面质量的先进铸造工艺。
工艺流程:
工艺特点:
优势:
- 消除或减少铸件内部气孔,提高力学性能、表面质量、镀层性能;
- 降低型腔背压,可用低比压和铸造性能差合金,小机器可铸大件;
- 改善充型条件,可制造更薄壁铸件。
劣势:
- 成本高,因模具密封结构复杂,制造安装难;
- 若真空铸造控制不当,效果不显著。
挤压铸造
液态或半固态金属在高压下凝固流动成形,直接获得零件或毛坯。具备液态金属利用率高、工艺简化、质量稳定优势,是极具应用前景的节能金属成形技术。
工艺流程:
直接挤压铸造:
涂层喷涂、合金浇注、合模、加压、保压、泄压、分模、脱坯、复位;
间接挤压铸造:
涂层喷涂、合模、供料、充型、加压、保压、泄压、分模、脱坯、复位。
工艺特点:
- 可消除气孔、缩孔、缩松等内部缺陷;
- 表面粗糙度低、尺寸精度高;
- 可防止铸件裂纹;
- 易实现机械化自动化。
应用:
可生产铝合金、锌合金、铜合金、球墨铸铁等各类合金。
消失模铸造
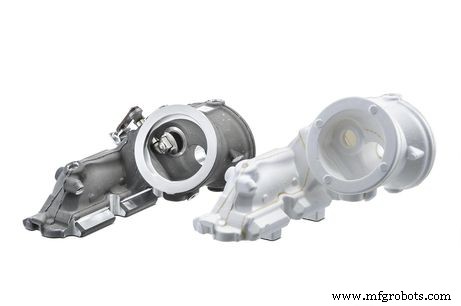
消失模铸造(全模铸造):
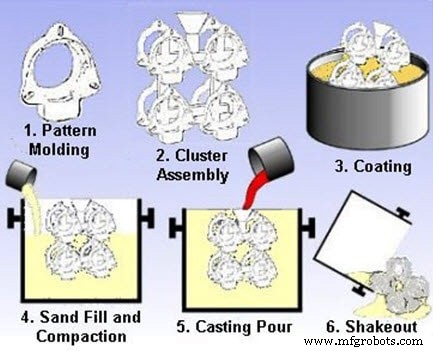
将与铸件尺寸形状相似的石蜡或泡沫模型粘结组合成模型群,刷涂耐火涂料干燥后埋入干石英砂振动造型,负压浇注气化模型,液态金属占据模型位置经凝固冷却成铸件。
工艺流程:
预发泡→发泡成型→浸涂→干燥→造型→浇注→落砂→清理
工艺特点:
- 铸件精度高、无需砂芯,节省加工时间;
- 无分型面、设计灵活、自由度高;
- 清洁生产无污染;
- 降低投资和生产成本。
应用:
适合生产各种尺寸、结构复杂、合金类型和生产批次不限的精密铸件。如灰铸铁发动机箱体、高锰钢弯头等。
连续铸造
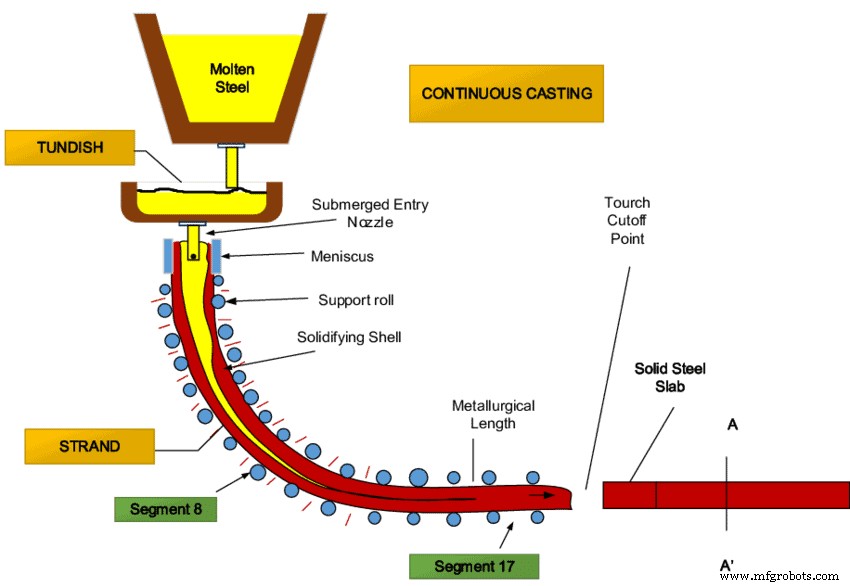
连续铸造是先进铸造方法,原理为连续向称为结晶器的特种金属型浇注熔融金属,凝固(结壳)的铸件从结晶器另一端连续拉出,可获得任意长度或定尺铸件。
工艺流程:
工艺特点:
- 金属快速冷却,晶粒细密、组织均匀、力学性能好;
- 节约金属、提高出品率;
- 工艺简化,省去造型等工序,降低劳动强度,大幅减少生产面积;
- 易实现机械化自动化,提高生产效率。
应用:
可铸造钢、铁、铜合金、铝合金、镁合金等截面形状不变的长型铸件,如锭坯、板坯、棒坯、管材等。
工业技术