


水刀切割详解:高精度、多材质适应性与卓越性能
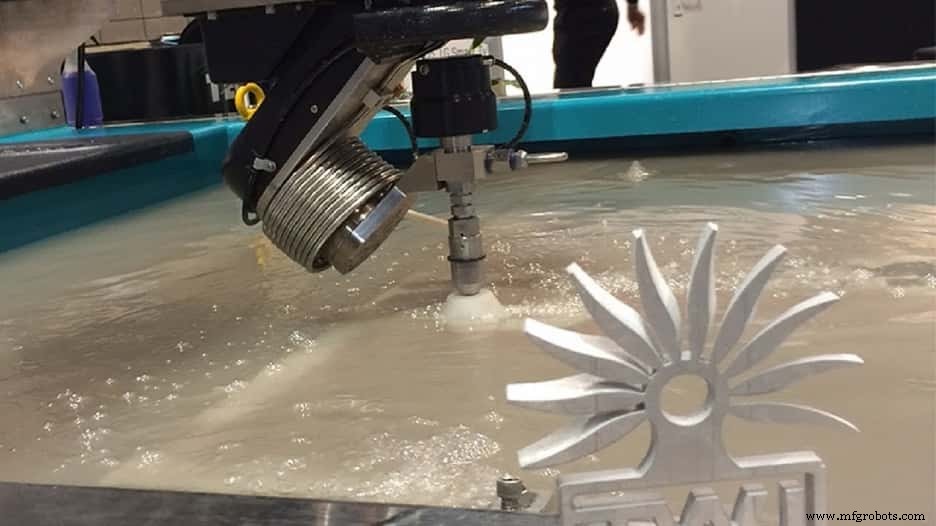
水刀切割是一种钣金制造工艺,可切割几乎任意软硬材质。超高压泵将水加压至音速3倍,形成毁灭性射流切割材料。水刀切割技术是热敏材料与厚板材的最优解决方案。本指南将全面解析水刀切割原理、历史、设备构成、工艺分类、适用材料、行业应用、优劣势及服务商选型指南。
水刀切割发展史
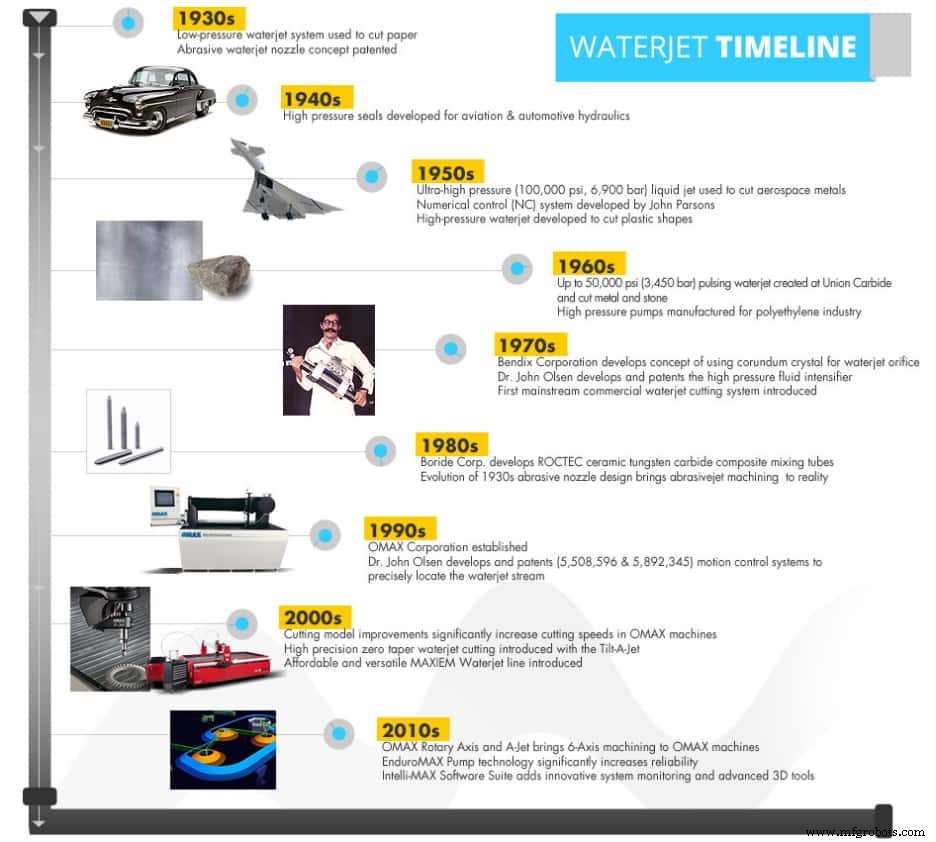
18世纪中叶,水射流首用于煤矿开采。俄、新西兰率先工程化应用。加州矿工随即跟进,并用于采金。McCartney Manufacturing首个商业化推广,早期纯水切割服务航空航天,1971年拓展至纸管制造。80年代研制首台砂水切割设备,埃及科学家Mohammad Hashish发明砂水喷嘴,中国英格索兰推出高效机型。技术迭代时间轴:
- 1930s 低压水切割系统
- 1940s 高压系统用于汽车液压/航空
- 1950s 高压切割塑料
- 1960s 50,000psi脉冲水射流
- 1970s 商业化水刀切割上市
- 1980s 砂水切割问世
- 1990s 运动控制系统精准定位水射流
- 2000s 切割速度质变
- 2010s 6轴加工/3D刀具引入
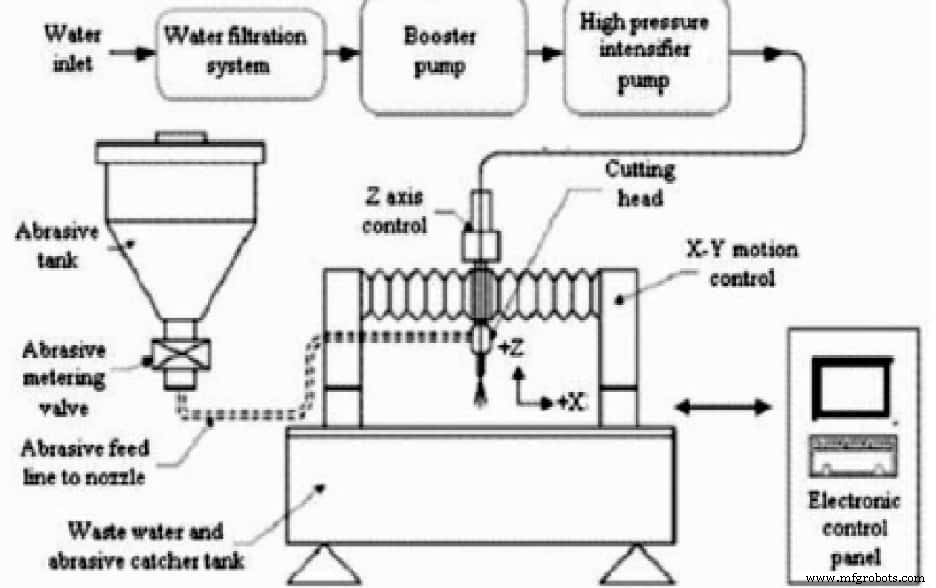
水刀切割设备核心组件
- CNC数控导向系统
- 电机驱动单元
- 存储单元
- 超压增压器
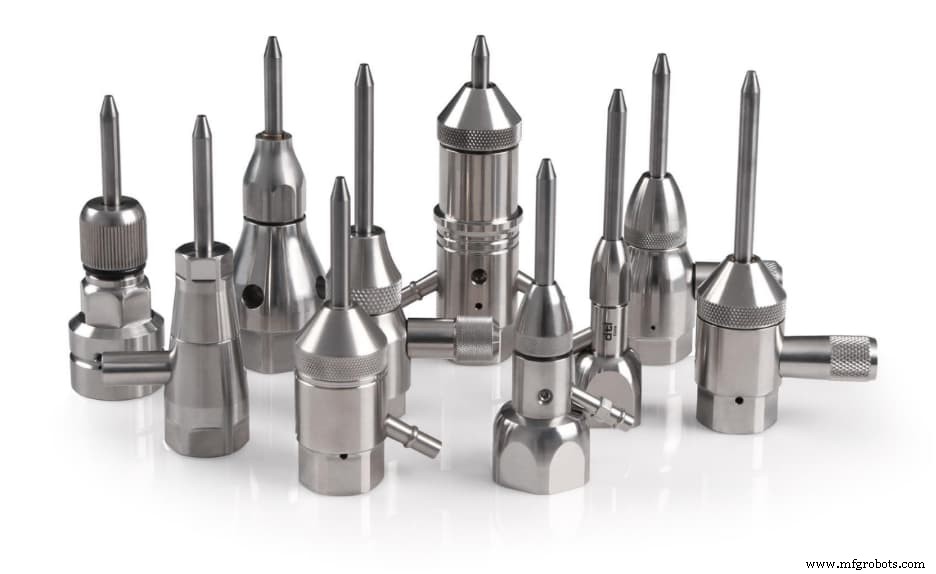
- 砂水喷嘴(标准孔径0.1-0.5mm)与阀组
- 关节式切割头
- 宝石喷嘴(红宝石/金刚石/硬质合金)
- 水处理系统(过滤/软化)
- 高压管路
- 油泵与油箱
水刀切割工作原理
本质属CNC数控加工范畴。可用纯水或混合磨料增效。工件置于工作台,计算机程序全程驱动,无人干预。
核心工作流程
- 增压: 专用曲轴泵将水增压至极高压力(可达90,000psi)。
- 输送: 高压管路将水输送至切割头。
- 聚焦喷射: 宝石喷嘴孔径<针尖,压力转化为速度(~2,500mph),形成毁灭性动能。
- 混合加速: 混合室与喷嘴位于喷射孔下方,磨料与水流混合加速,形成切割射流。
不同机型细节差异,但核心物理原理一致。
水刀切割分类:纯水 vs 砂水
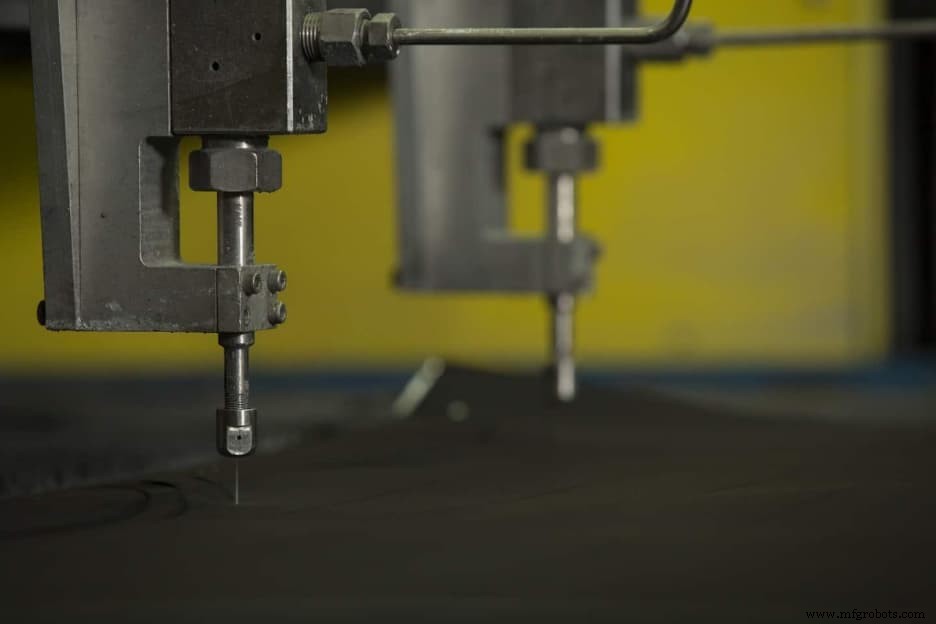
纯水切割
仅用纯水,适配软/中等硬度材料。最环保:无毒气粉尘,水可循环回用。射流极细(<0.1mm),薄板精密切割表现最优。
砂水切割
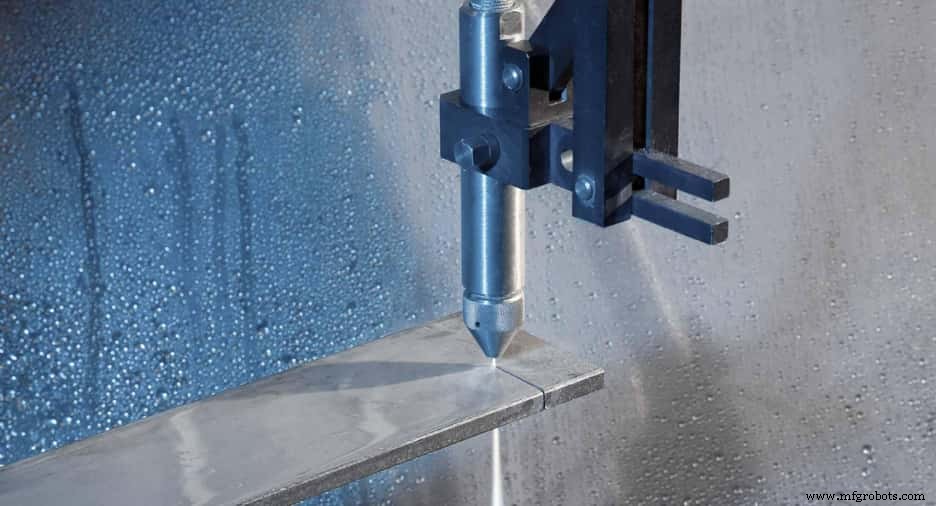
引入磨料实现硬质材料切割。需额外三组件:磨料聚焦喷嘴、磨料混合室、纯水聚焦喷嘴。纯水喷嘴形成高速射流(1000m/s)进入混合室,磨料(常用石榴石/橄榄砂,软材用刚玉)混合后高速喷出切割。砂水喷嘴平均比纯水喷嘴大0.2mm。可切50mm钢板、120mm其他金属。
水刀切割适用材料全景
极强材料适应性:金属、玻璃、复合材料、陶瓷、塑料、橡胶、石材等。切割厚度可达12英寸(300mm)以上,远超其他热切割工艺。
主流应用行业
环保、高精度特性驱动跨行业采用:制造业、航空航天、电子、汽车、食品、建筑等。属上述行业或有切割需求?发送需求至RapidDirect获取免费报价。
选择水刀切割的五大核心理由
- 全材质通切: 金属/非金属/复合材料无死角。
- 零热影响区: 冷切割工艺,工件无热变形、操作员零烫伤风险。
- 消除材料变形: 无热输入→切缘洁净、尺寸稳定。
- 免后处理: 切割精度高,多数场景直接成品,提升整体效率。
- 绿色环保: 无危废产出,符合可持续制造趋势。
水刀切割的四大短板
- 前期磨料研选成本高: 优质磨料价格昂贵,直接推高单件成本。
- 喷嘴失效风险: 低端设备喷嘴易损,导致停机与成本激增。
- 切割速度较慢: 单位产出低于传统热切割,大批量交付周期长。
- 厚板精度衰减: 射流发散导致厚板切割精度下降。
结语
极致精度与多材质适应性使水刀切割成为精密金属零件的顶级方案之一。但工艺精密、设备昂贵、人才稀缺,服务商甄选至关重要。RapidDirect ISO认证水刀服务商,团队深耕制造领域多年,以高品质、短交期、高性价比领跑全球。平台支持报价对比、订单全程可视化追踪(从排产到交付)。立即上传文件体验专业服务。
常见问题解答
1. 纯水切割与砂水切割的区别?砂水切割混入磨料(石榴石最常用),切割岩石/玻璃/金属等硬质材料。纯水切割不加磨料,切割泡沫/橡胶等软质材料,水可循环利用。
2. 水刀/等离子/激光三者谁更强?三维度横评:
成本: 激光设备最贵,等离子最便宜,但等离子精度最低。
速度: 等离子最快,水刀最慢,激光居中。
切割质量: 水刀零热变形,切割质量最优。
能,且是厚板切割强项。但超厚板(>100mm)精度会下降,效率降低。
工业技术