


攻克不锈钢钻削难题:机加工师必知的 6 大实证技巧
机加工师须掌握多材料加工,但精进空间永存。这里分享针对医疗、航空航天、通用工程广泛应用的挑战性金属——不锈钢钻削的实战技巧与指导。
因合金间可加工性差异大,确定孔加工最优进给转速极具挑战。这对任何材料群均成立,但不锈钢尤甚。303 与 304 不锈钢钻削差异巨大,尤其加入硒(303SE)或铜(304Cu)等添加元素后,两者可加工性大幅提升。
不锈钢家族内类似案例比比皆是。例如 416 不锈钢远比 440C 易加工,后者硬化态(如钻岩石)更难。沉淀硬化(PH)合金如 13-8 PH、15-5 PH 虽属不锈钢大类,却呈现媲美超合金的可加工性评级。
冶金学家将解释:差异源于该庞大材料家族内部晶粒结构与化学成分差异。他们会指向铬镍含量——可加工性两大关键决定因子,并阐述四大不锈钢类别:奥氏体、铁素体、马氏体、双相,各具独特物理属性与加工特性。
虽技术视角有趣,但对提问者——“这不锈钢零件用什么钻头最好?转速多少?”——实战指导权重更大。
Kennametal 全球产品工程高级经理 Steve George 给出建议:高效钻削始于选对刀具。
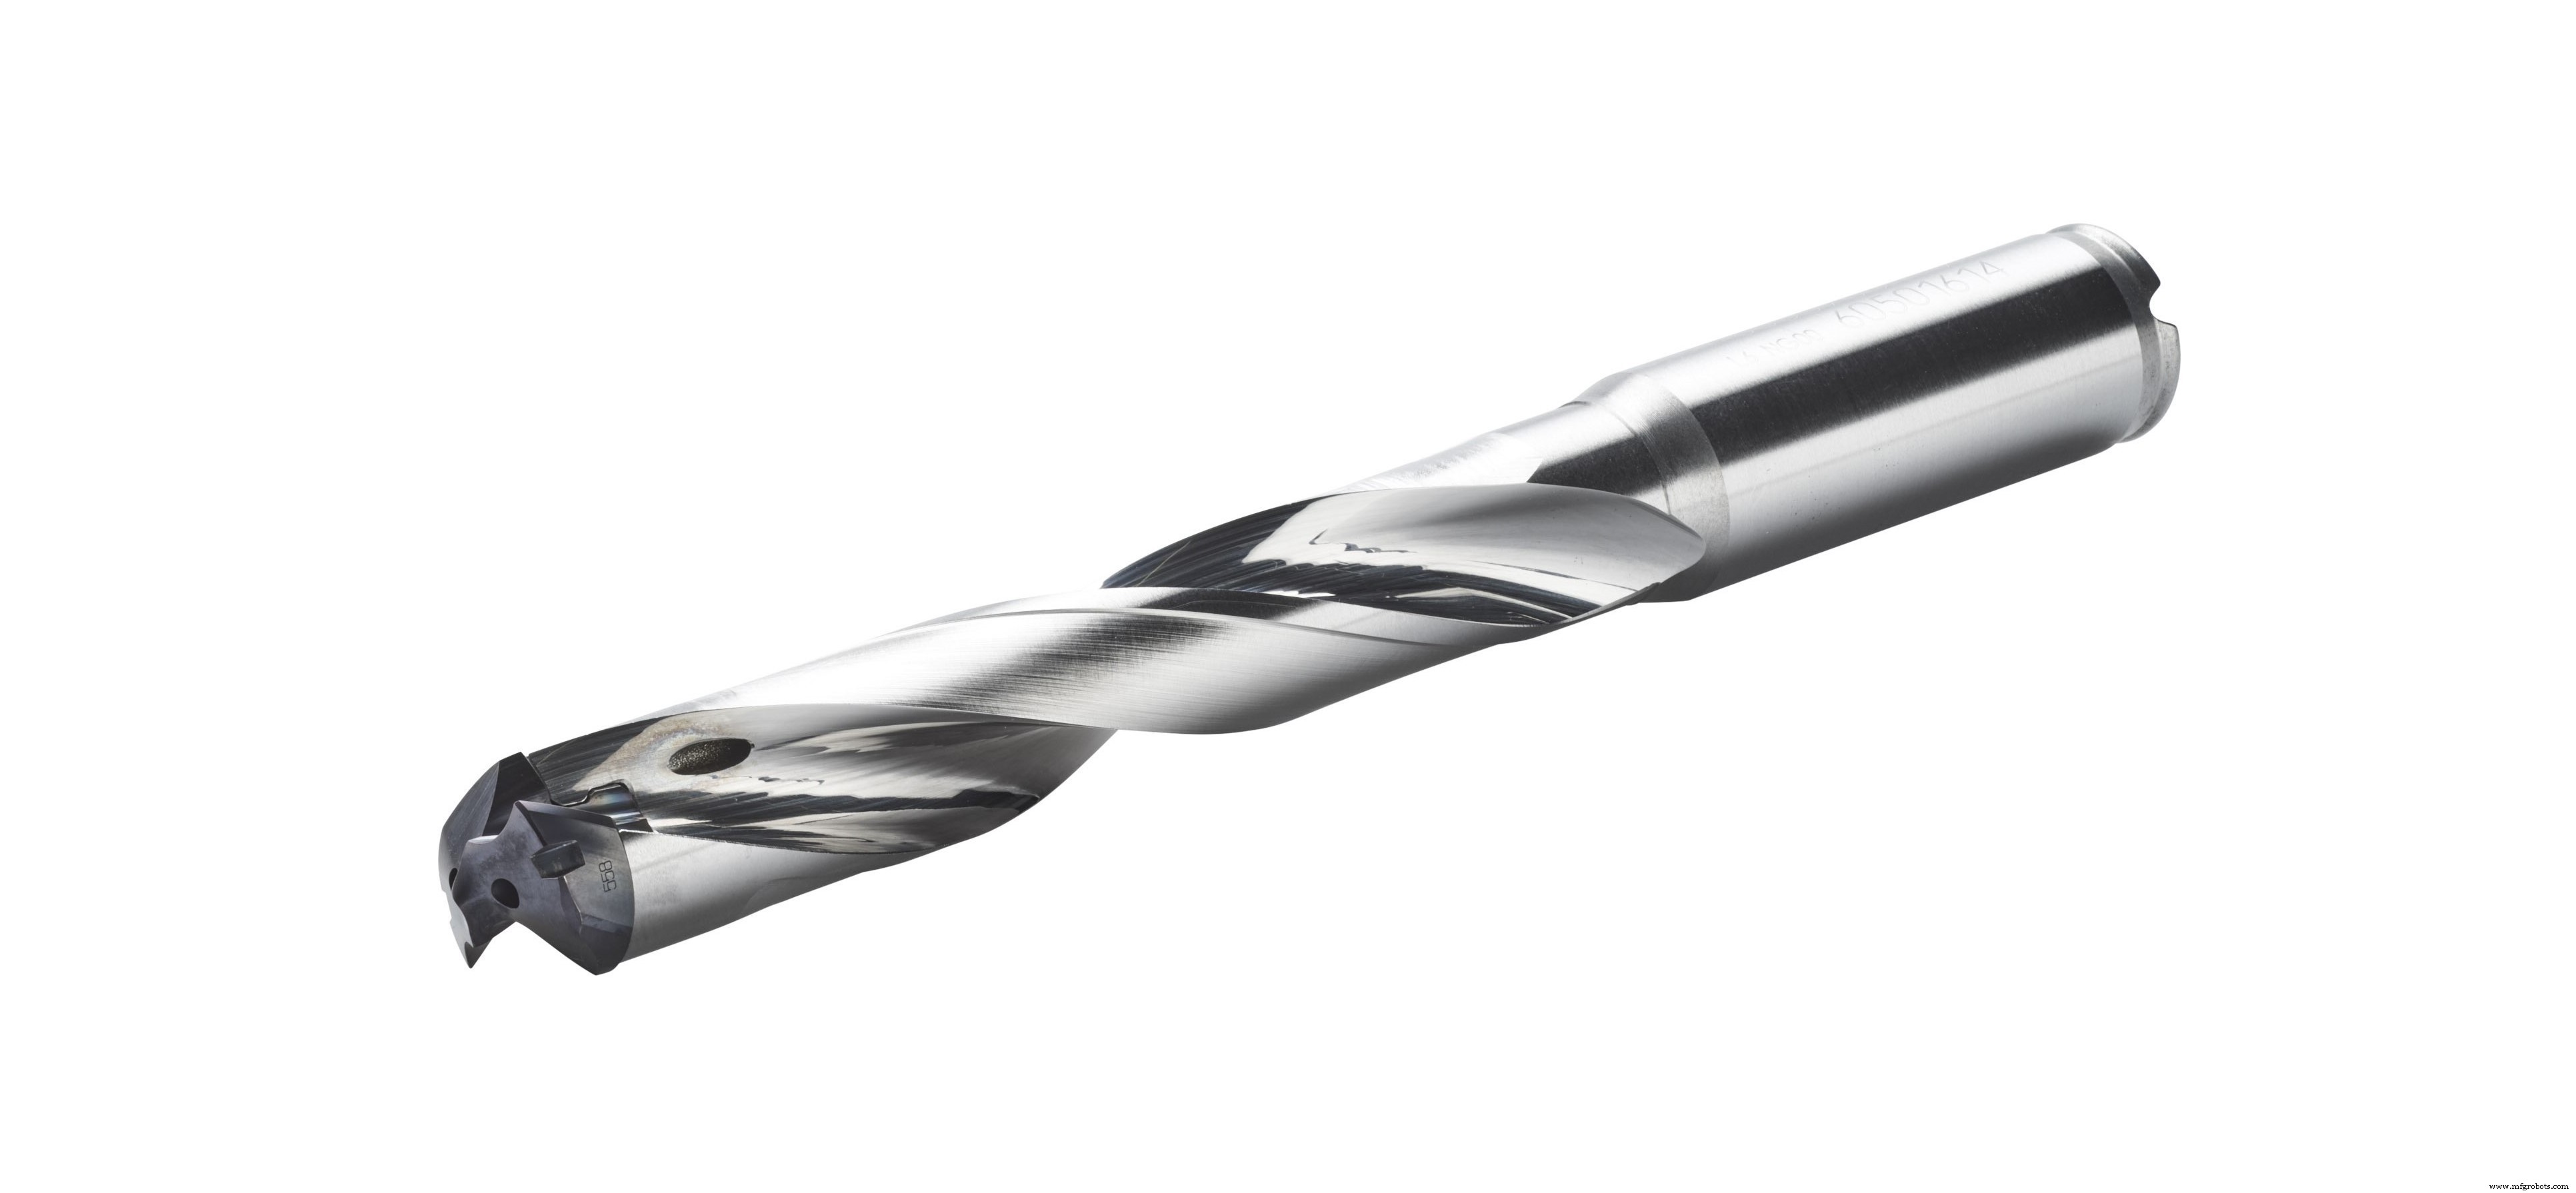
技巧 1:首选硬质合金整体钻头
“不锈钢切削产热大,硬质合金整体钻头不仅比高速钢(HSS)和钴钻更耐热,更硬更强,”George 说。
“且通常配备内冷通道,”他续道。“因此可更激进推进切削参数,实现更高效工艺、最终更高单件利润。但前提是装夹体系支撑:刚性不足、刀柄磨损维护不当、老旧低速机床用户,HSS 可能更稳妥。”
技巧 2:敢于大进给
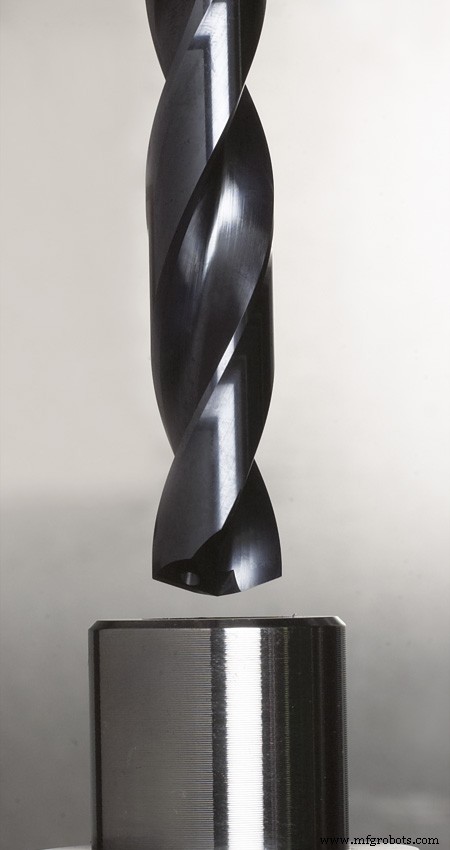
Kennametal 区域产品经理 Keith Hoover 补充:不锈钢合金元素使其极易加工硬化。
“不锈钢抗拉屈服强度较高,若单位转进给未达阈值,无法产生合格切屑穿透,”Hoover 说。“即使冷却良好,也可能无意形成加工硬化层、导致难以推进。因此视不锈钢类型,我通常建议:切削速度取推荐范围下限,进给率取较激进值。”
技巧 3:材料专用刀具选型
Guhring 产品管理与业务发展副总裁 Brandon Hull 充分认同内冷设计。他指出:不锈钢典型粘刀、粘料,易在钻头形成积屑瘤,最终剥离常带走硬质合金。除充足高压内冷外,针对特定工件材料选型至关重要。
“通常需较锋利切削刃、较轻倒钝,”他说。“配合正确槽型、尖部几何、降热促排屑涂层,硬质合金钻头是大批量应用必选。”
技巧 4:刀柄夹持要可靠
Hull 涉足液压/机械/热缩刀柄长年争论:三者均可靠夹持硬质合金钻头,前提是刀柄高质量、维护良好。优质 ER 筒夹同样可行。
“我通常推荐液压刀柄,但 3/8 英寸及以下小直径钻头 ER 也可,”他说。“但人们常过度拧紧导致同心度问题。务必用扭力扳手,遵循厂商建议——因厂商规范各异。”
技巧 5:驾驭切屑
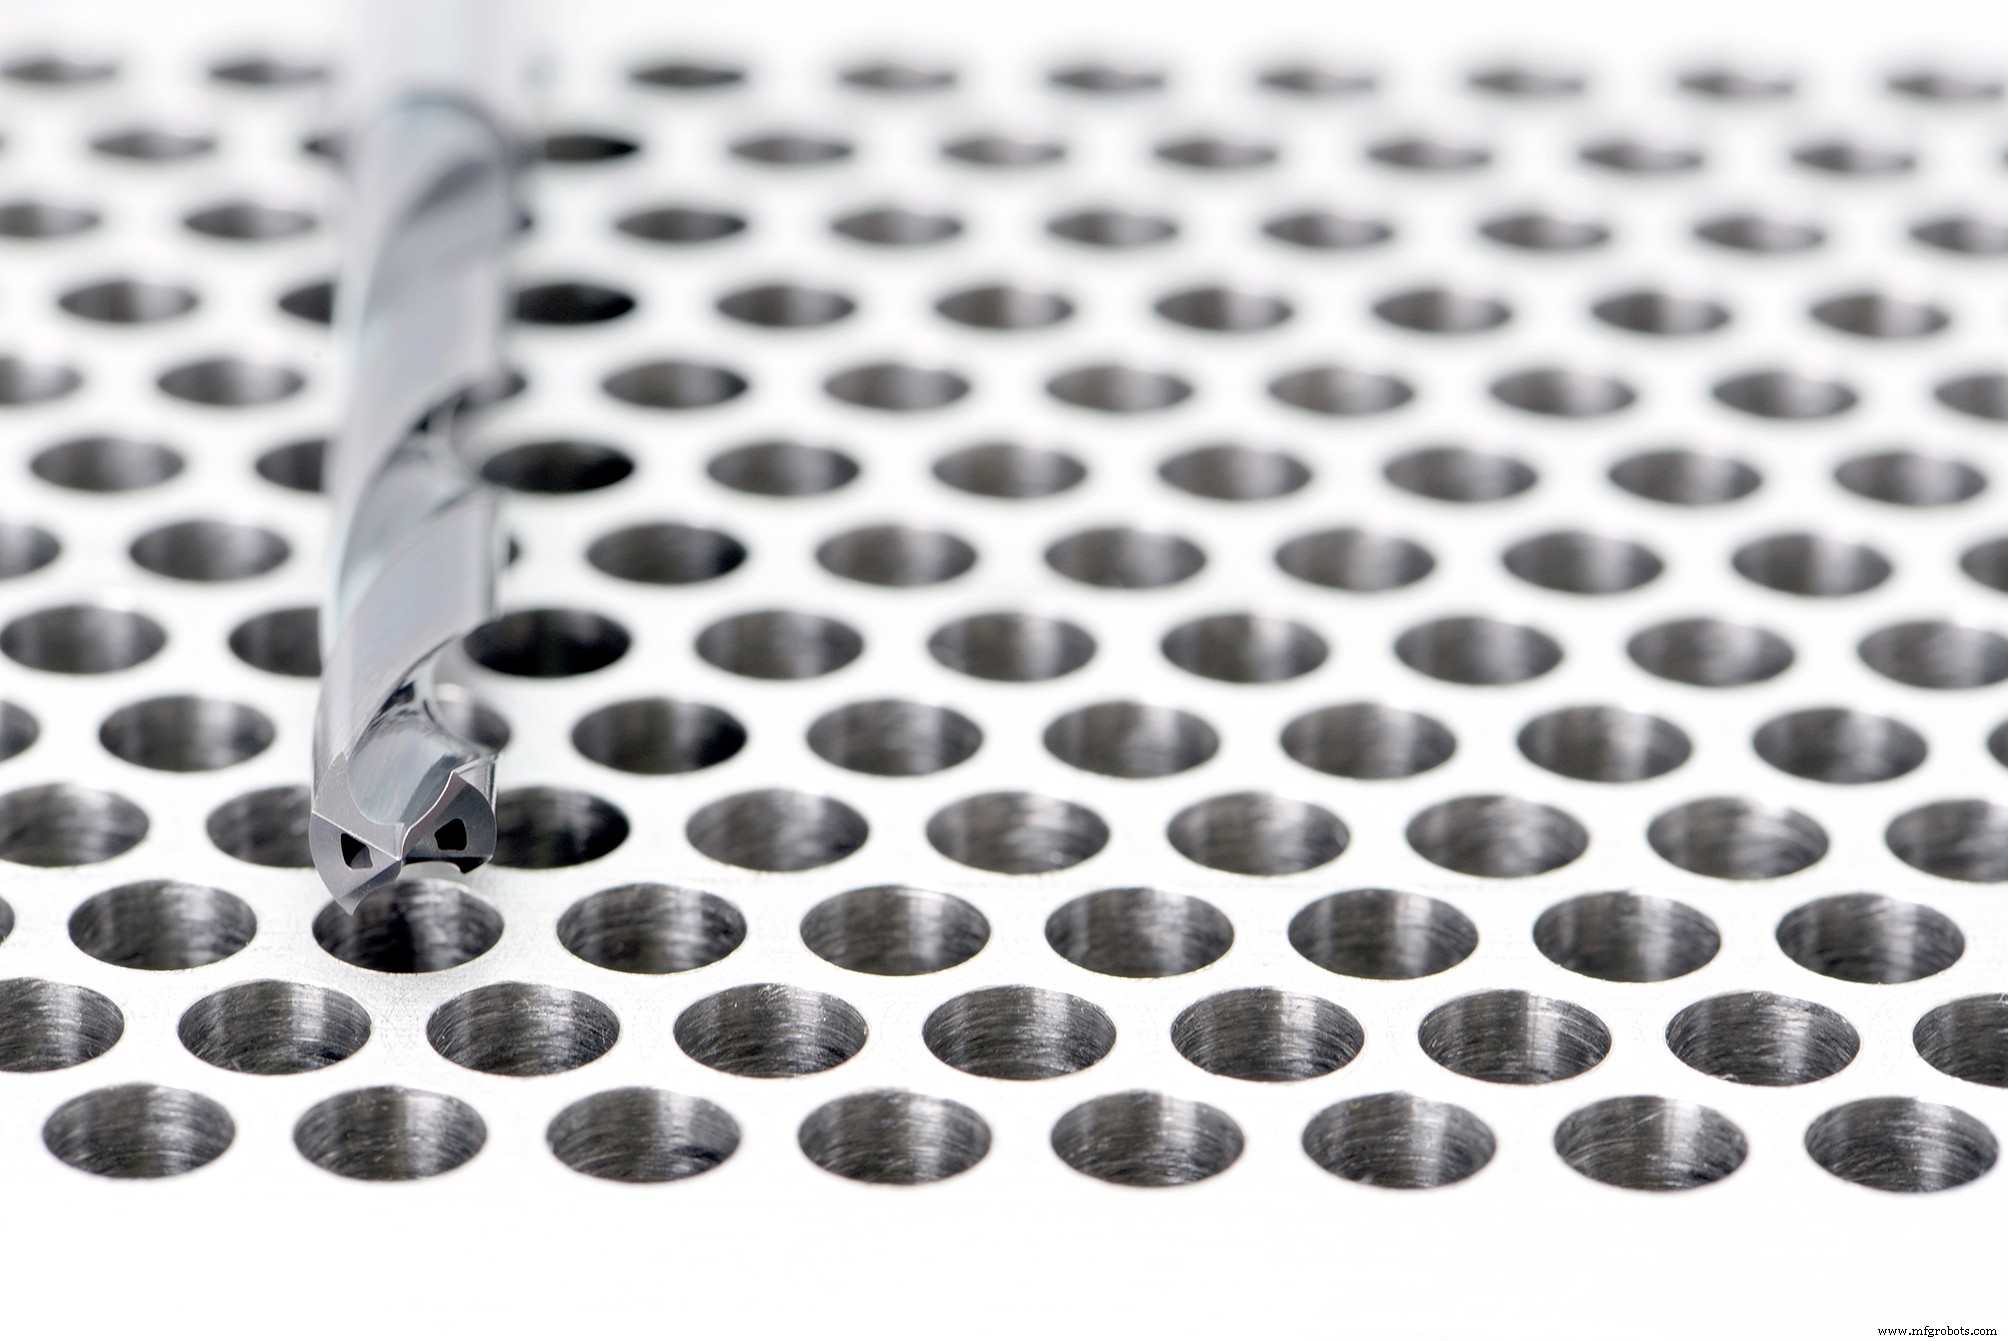
OSG Tool 区域应用工程师 Daniel Dominski 全线赞同上述建议。他补充一点:多数不锈钢切屑长、丝状、危险,失控将导致工作区堵塞、机床损坏、人员割伤停工。
“这是不锈钢最大痛点,通常因用通用钻头,”Dominski 说.“被迫啄钻,导致加工硬化、刀具寿命差。若用专用不锈钢钻头,切屑能漂亮卷曲。极粘材料如 304L 可能还需降速或增进给。无论如何,别接受鸟巢状切屑。”
技巧 6:算清经济账
设备主、采购常挂在嘴边的痛点:硬质合金前期成本高。这在单件小批多品种生产中尤甚。HSS 可能适配,但 Dominski 等专家一致认为:硬质合金单件成本几乎总是更低。
“太多人卡在前期成本,看不见硬质合金长期收益,”他说。“单单作业即可收回刀具成本案例比比皆是。如:某厂 304 不锈钢钻 4.42 mm 孔,硬质合金刀具寿命从 425 孔跃至 4000 孔;另一钛合金客户刀具寿命增 8 倍以上。”
此类案例极具代表性,且未计硬质合金显著生产率增益。虽非全场景适用,但不锈钢等难加工材料上,硬质合金整体钻头是不二之选。
您有哪些不锈钢钻削实战技巧?欢迎评论区分享见解。
不锈钢钻削:这 6 大技巧哪个最实用?
钻削不锈钢——最具挑战性的金属群体之一——最佳路径是什么?
关键考量从硬质合金整体钻头到切屑管理不一而足。
您实施了以下哪些技巧?投票分享见解,发现同行实践。
钻削不锈钢时您实施了哪些技巧?
工业技术