


PCB焊接入门指南:从零掌握专业焊接技艺
掌握规范的PCB焊接技术是电子工程师与制造商的核心基本功。焊接通过熔融金属合金将元器件可靠连接于电路板,本文系统梳理焊接工艺分类、工具选型、温度管控、操作步骤、进阶技巧、常见缺陷对策及安全规范,助你从入门走向精通。
PCB焊接工艺分类
回流焊——主流量产工艺
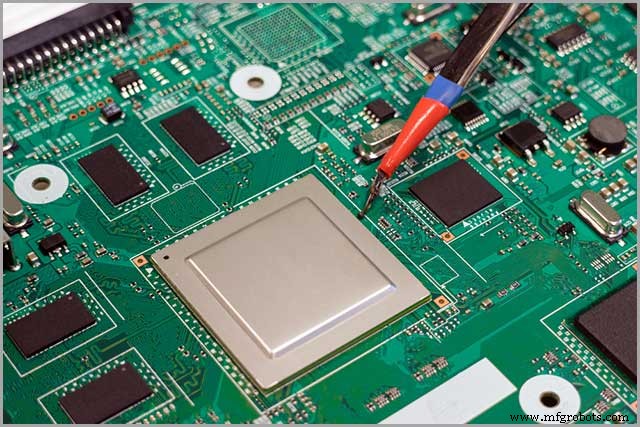
利用锡膏临时固定元件于焊盘,经控制加热熔融形成永久焊点。流程四阶段:
- 锡膏印刷/贴片:钢网印刷锡膏,贴片机高精度贴装
- 预热区:板温均匀升至150~180℃,激活焊剂、减少热冲击
- 恒温/回流区:峰值235~250℃(无铅工艺),锡膏熔融润湿形成金属间化合物
- 冷却区:控制降速1~4℃/s,防止热应力裂纹与过量金属间化合物生成
关键温度曲线:SMD元件建议峰值245±5℃,严禁超过260℃损伤器件。
波峰焊——插件/混装量产首选
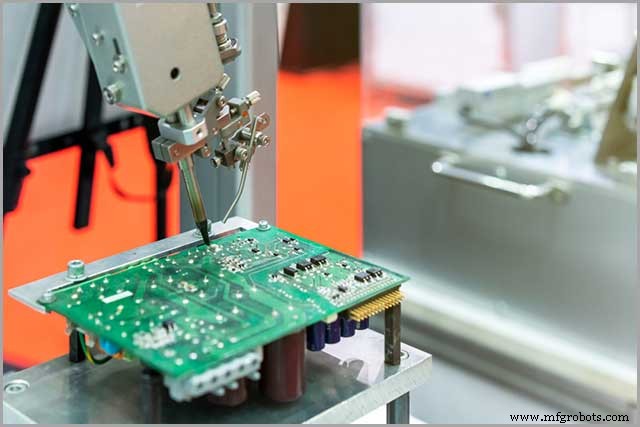
PCB穿过熔融锡波完成通孔焊接。五步流程:熔锡→助焊剂喷涂→预热→波峰焊接→清洗。典型锡炉温度240~250℃,预热需达100~130℃防止板材应力变形。
手工焊接——维修/原型/小批量必备
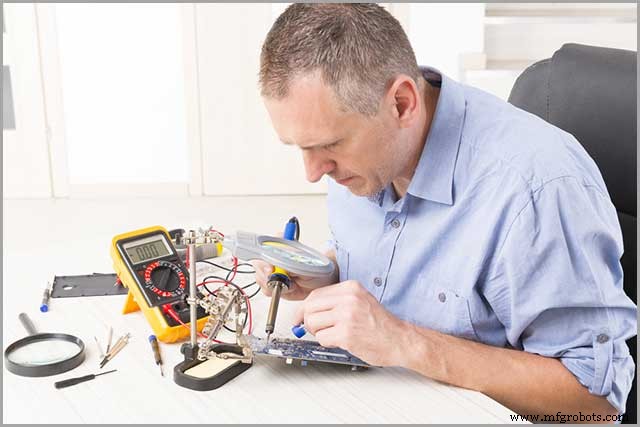
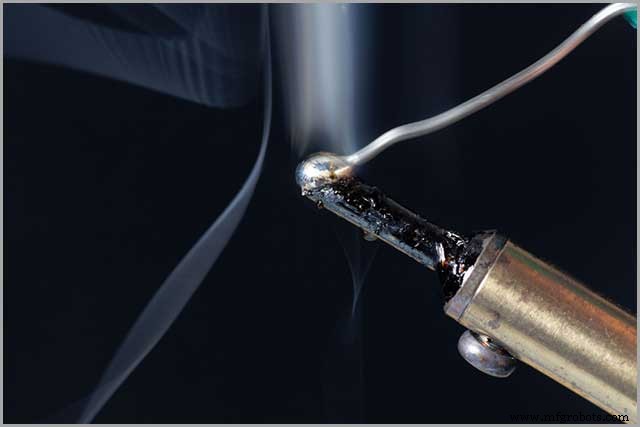
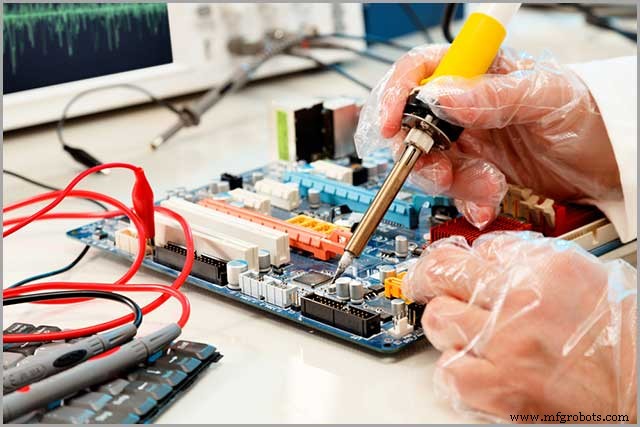
依赖操作员技术,灵活但一致性差。核心四阶段:预热烙铁头→浸锡/清洁→加热焊盘引脚→送锡丝成型→冷却修整。
助焊剂:焊接质量的隐形守护者
三大核心功能
- 去除焊盘/引脚表面氧化层
- 隔绝空气防止二次氧化
- 降低表面张力,促进液态焊锡润湿铺展
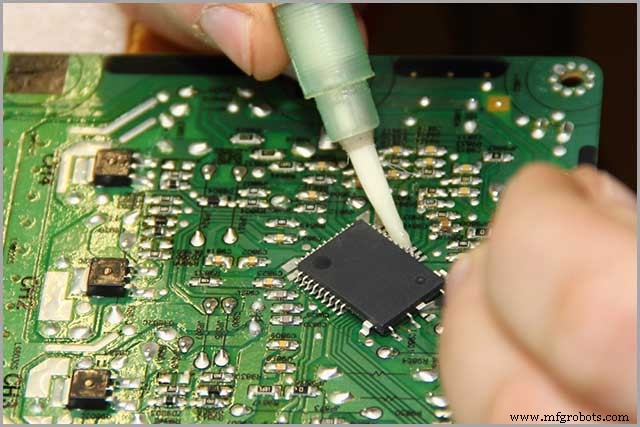
主流分类与选用
| 类型 | 成分特点 | 适用场景 | 清洗要求 |
|---|---|---|---|
| 松香基 | 松香+溶剂 | 通用电子组装,易清洗 | 酒精/专用清洗剂 |
| 有机酸(水溶性) | 有机酸活化剂 | 高可靠性、高密度组装 | 必须水洗,残留导电风险 |
| 无机酸 | 盐酸/磷酸等强酸 | 钎焊、高温大型焊件 | 严格中和清洗,PCB严禁使用 |
焊锡材料选择指南
主流成分对比
- 含铅锡铅合金 (Sn63/Pb37):共晶点183℃,润湿性佳、成本低,但含铅受RoHS限制
- 无铅锡银铜 (SAC305/SAC387):熔点217~220℃,环保合规,但润湿性稍弱、成本高、易生锡须
- 银合金焊锡 (SnAg3.5/SnAg4):高可靠、抗热疲劳,用于关键领域(航天/医疗),价格昂贵
选型决策树
- 受RoHS管控?→ 必选无铅
- 对焊接工艺窗口敏感/设备旧?→ 评估含铅豁免
- 高可靠/宽温/抗震动?→ 优先SAC305或含银合金
- 通用消费电子?→ SAC305主流,线径0.5~0.8mm最通用
焊接必备工具清单
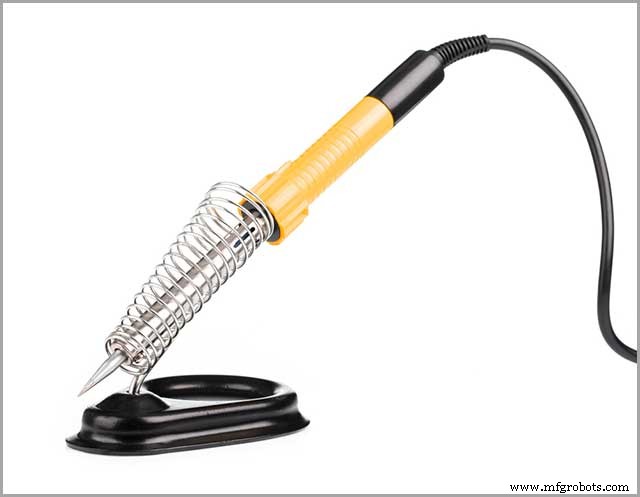
- 温控电烙铁/焊台:新手首选936/907平台(~¥100),进阶推荐JBC/Hakko高端焊台
- 烙铁头:马蹄头(刀头)通用性最强,圆锥头适合精密IC,材质以镀铁镀铬铜芯为主
- 清洁海绵/黄铜丝球:黄铜丝去氧化不降温,海绵需保持微湿
- 烙铁架:防烫伤、防烙铁头氧化
- 松香芯焊锡丝:严禁酸芯(腐蚀线路)
- 吸锡器/吸锡带:返修拆焊必备
焊接温度管控标准
| 板材类型 | 建议烙铁头温度 | 备注 |
|---|---|---|
| 通用FR-4刚性板 | 350~380℃ | 大面积铜皮/散热焊盘可升至400℃ |
| 高Tg/厚铜/多层板 | 380~410℃ | 预热板辅助至120~150℃ |
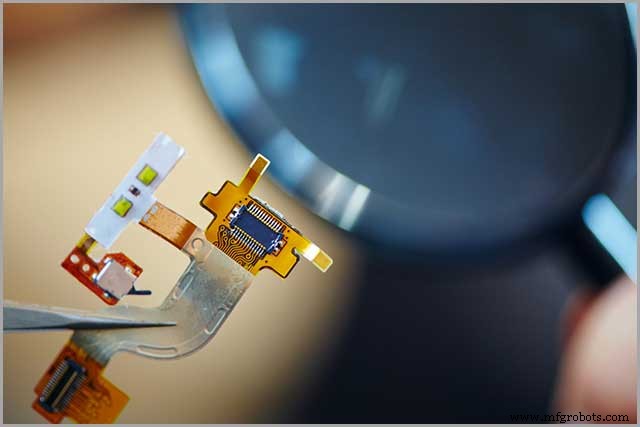
| 柔性板(FPC/软硬结合) | 280~320℃ | 聚酰亚胺基材耐热差,严禁过温 |
| 铝基/陶瓷基板 | 350~380℃ | 需大功率焊台+预热板 |
波峰焊/回流焊炉温曲线需按工艺窗口经实测定型,不可照搬理论值。
标准手工焊接十步法
- 预热烙铁:设定温度,等待温度稳定指示灯熄灭/屏显恒定
- 整理工位:防静电垫、良好照明、仅摆放本次作业工具物料
- 烙铁头浸锡:新头/氧化头大面积挂锡,形成光亮锡层保护
- 清洁烙铁头:黄铜丝球轻刷去余锡/焊剂,即刻再薄挂一层锡
- 元件预整形:引脚弯曲45°贴板,小件先焊、高度由低到高
- 双点受热:烙铁头同时接触焊盘与引脚1~2秒,建立热桥
- 送锡成型:焊锡丝送至焊盘/引脚交界(非烙铁头),利用热桥熔化流动包裹
- 撤锡撤铁:先撤锡丝、后撤烙铁,保持静止至凝固(约2~3秒)
- 外观检查:焊点呈正弦波弯月面、光亮、无虚焊/锡球/桥连
- 清洗残留:无水酒精/板刷清除助焊剂残留,吹干压缩空气
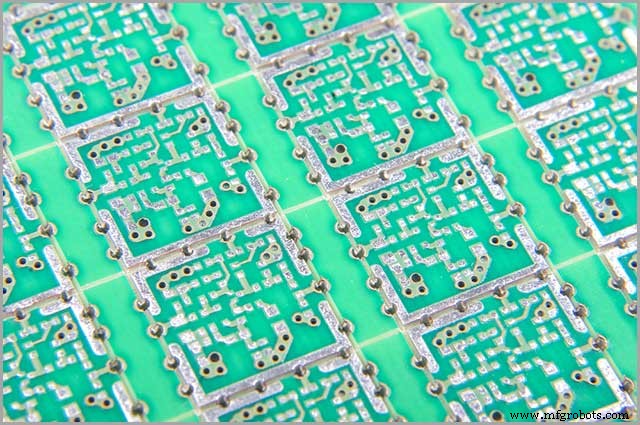
进阶焊接八大核心技能
- 热管理监控:大功率器件需热仿真预判,贴片散热焊盘需过孔连内层铺铜
- 烙铁头维护:随用随刷、薄挂锡层、停用关机,延长寿命3~5倍
- 焊接序列规划:SMT贴片→插件→大体积/高热容器件→易热损伤器件
- 助焊剂残留清除:水溶性助焊剂必须超声波水洗;免洗型仍建议刷洗关键区域
- 0201/0402贴片无感焊接:马蹄头“拖焊法”,控制锡量与停留时间
- 在线测试与续通性检测:万用表两线/四线法验证关键网络
- 顽固松香/助焊剂去除:99%异丙醇+超声波,或专用免洗清洗剂
- 柔性板防翘曲:加速度计/连接器焊盘下预置增强钢片/铜块
七大典型焊接缺陷与对策
| 缺陷 | 成因 | 对策 |
|---|---|---|
| 通孔填充不足 | 焊盘/孔径比失配、锡膏量少 | 焊盘直径≥孔径+0.15mm,优化锡膏体积 |
| 焊点空洞/裂隙 | 波峰高度异常、焊盘尺寸不均 | 波峰高度=板厚1/2~2/3,焊盘尺寸统一化 |
| 锡珠飞溅 | 预热不足、PCB吸湿、锡膏塌塌 | 烘烤PCB(125℃/4h)、优化温度曲线、锡膏回温搅拌 |
| 阻焊变色 | 高温焊剂、固化周期漂移、批次混用 | 单一供应商、固化曲线锁定、避免混批 |
| 通孔润湿不良 | 助焊剂活性/量不足、预热温度低 | 提高助焊剂固含量、提升预热区温度 |
| 立碑/翻转 | 两端升温不同步、焊盘尺寸不对称 | 对称焊盘设计、优化回流曲线平衡两端润湿 |
| 标识不良 | 劣质油墨/丝印工艺失控 | 选用UL认证油墨、优化丝印网版参数 |
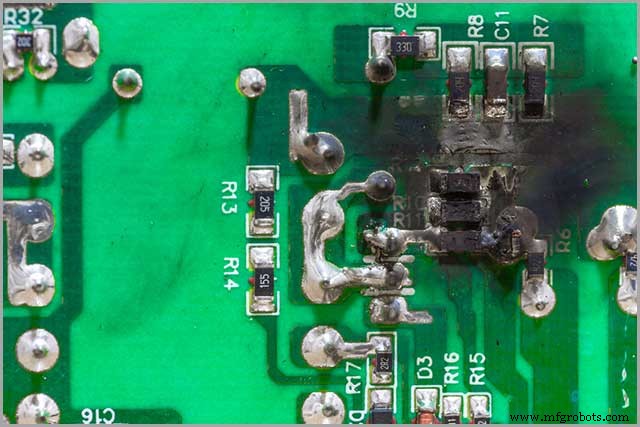
常见操作失误速查
- 扰动焊点:凝固期移动板子→磨砂/结晶外观→返工重焊
- 虚焊/过热:温度低/时间短→发灰/针孔;温度高/时间长→焊盘翘起、焦黑
- 锡量过多:锡球堆积→高温下短路风险→吸锡带修整
- 润湿不良:氧化/助焊剂失效→接触电阻大→重焊前打磨去氧化层
- 锡量不足:接触面积小→机械强度弱、电阻大→补焊
- 引脚未修剪:长脚短路→焊前预剪至1.5~2mm
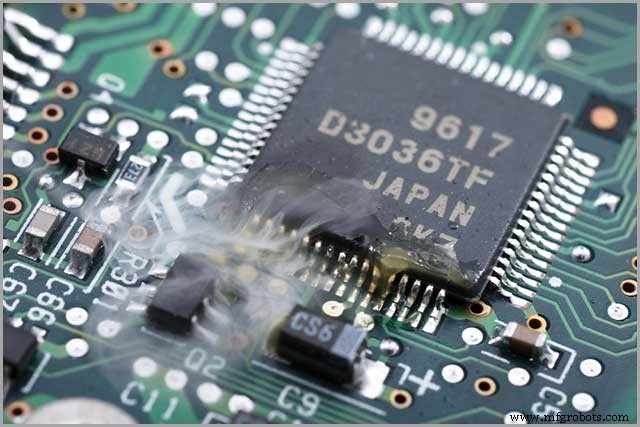
虚焊专题:成因、修复与预防
- 定义:焊锡未完全熔融润湿,界面存在夹层/空洞,机械强度极低、极易失效
- 主因:烙铁温度不足、加热时间短、焊盘/引脚氧化重、助焊剂失效
- 修复:补加助焊剂→烙铁头重热至锡完全流动→自然冷却
- 预防:烙铁预热至设定温度稳定、选用足够功率烙铁(≥60W)、保持烙铁头洁净、使用活性适中助焊剂
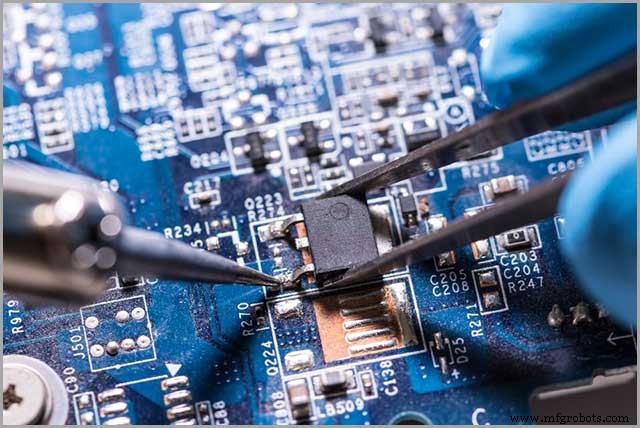
焊接安全红线
- 高温防护:烙铁头300℃+,佩戴耐热手套、防烫支架、防火垫
- 充足照明:≥500lux冷白光,辅助放大镜/显微镜,避免误焊
- 烟雾净化:助焊剂挥发含松香酸/异丙醇蒸气,强制排烟罩+活性炭过滤,佩戴KN95口罩
- 工具归位:烙铁入架、锡丝盖帽、耗材密封、儿童触及不到处
结语
完美焊接非一日之功,源于规范工艺、精良工具、严控温度、肌肉记忆与安全意识的叠加。WellPCB深耕PCB制造与组装二十载,提供从原型到量产的全流程焊接解决方案。如需工艺咨询、打样服务或批量代工,欢迎随时联系我们,共赢品质未来。
工业技术