


焊锡工艺大全:类型、技巧与分步实操指南
拆解任何含电路板的电子设备,组件均通过焊锡工艺连接。焊锡是熔融焊锡将两个或更多电子元件连接的工艺。虽形成永久连接,但可用吸锡工具返修解焊。本文全面讲解焊锡原理、应用、操作流程。
什么是焊锡?
焊锡是熔融焊锡(锡铅合金)连接不同金属的工艺。烙铁加热至600°F(约316℃)以上熔化焊锡,冷却形成牢固电气连接。与焊接不同,工件不熔化;钎焊虽也不熔化工件,但填充金属熔点高于焊锡。传统焊锡含铅,环保法规推动电子/管道领域转向无铅合金。
什么是焊锡材料?
焊锡是熔点低于被连接工件的熔融金属合金,冷却后形成永久结合。需抗氧化耐腐蚀保持长期可靠;电子连接用焊锡需良好电气特性。软焊锡熔点90-450℃,广泛用于电子、管道、钣金。180-190℃共晶合金最常用。熔点>450℃称“硬焊”、“银焊”或钎焊。共晶合金熔点=凝固点,无糊态;非共晶合金有固相线/液相线区间,近熔点呈固体颗粒悬浮液态糊状。电子作业中糊态受扰动易致虚焊,共晶焊锡规避此风险。糊态可利于管道焊接塑形确保水密(“擦焊接头”)。
电子作业用焊锡丝含助焊剂芯,多种线径(0.032-0.062英寸)、含铅/无铅可选。亦有室温膏状、预成型箔片(适合自动化量产)、小片段(现场维修用火焰熔化)。
焊锡工作原理
恒温烙铁加热焊锡至熔点(~600°F/316℃)熔化润湿,冷却形成焊点。焊点可用吸锡工具拆除。焊锡用于PCB铜焊点、铜管接头等永久强连接。两种类型(含铅/无铅)、多规格线径。焊锡芯含助焊剂,增强机械性能。
常用填充金属
传统含铅焊锡因法规限制逐步被无铅替代:锑、铋、黄铜、铜、铟、锡、银等组分。
助焊剂选择
连接处可能有油污/氧化层。助焊剂防氧化、清洁金属表面。电子焊锡常用松香助焊剂,增强机械强度与电气接触;有时用润湿剂降低表面张力。
焊锡三大分类
- 含铅焊锡:开启电子革命。经典60/40(锡/铅)熔点180-190℃,俗称软焊锡。锡降熔点,铅抑制锡须生长。锡含量越高抗拉/剪切强度越高。
- 无铅焊锡:欧盟RoHS限铅推动发展。美企用无铅享税惠。锡须可通过退火新工艺、镍添加、共形涂层缓解。熔点普遍高于含铅焊锡。
- 助焊剂芯焊锡:卷线芯含还原剂。焊接时释放还原氧化层,获洁净电气连接;改善润湿性。电子用松香芯;酸性芯用于金属修补/管道,禁用于电子。
焊锡实操步骤
以焊接LED至电路板为例演示:
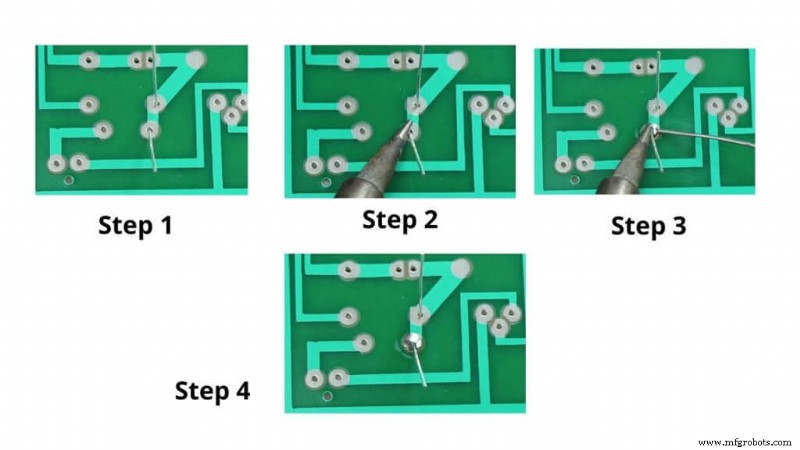
- 安装元件:LED引脚插入板孔,翻面将引脚45°外弯,固定防脱落,利于与铜焊盘成型优质焊点。
- 加热焊点:烙铁开启,调温400℃。烙铁头同时接触铜焊盘与引脚3-4秒预热。
- 送锡:烙铁保持接触,焊锡丝触碰焊点(勿触烙铁头)。依靠焊点热量熔化焊锡。焊点过冷会虚焊。
- 修剪引脚:撤离烙铁,焊锡自然冷却(严禁吹气致虚焊)。冷却后剪除多余引脚。合格焊点光滑亮泽、火山锥形,覆盖全焊点无溢出相邻焊盘。
导线焊接实操
建议用助手架/夹具固定。剥离绝缘层,绞合股线拧紧。烙铁预热,触碰导线端3-4秒;送锡覆盖镀锡;另一根同法。两镀锡导线重叠,烙铁同时加热熔融融合。撤离烙铁冷却固化,套热缩管绝缘保护。
什么是吸锡/解焊?
电子领域指从PCB拆除焊锡与元件,用于故障排查、维修、更换、回收。即熔化焊锡拆解两材料间连接。与焊锡相反,步骤类似,同样需熟练技巧与安全规范。
四大解焊方法
1. 烙铁法
最简便,仅需烙铁、尖嘴钳。加热熔化焊锡→烙铁轻推引脚分离焊锡→钳子拔出元件(夹引脚尖防损坏本体)。清孔可用别针吸锡。优点:工具少、元件可复用。缺点:长时间加热易损坏板。
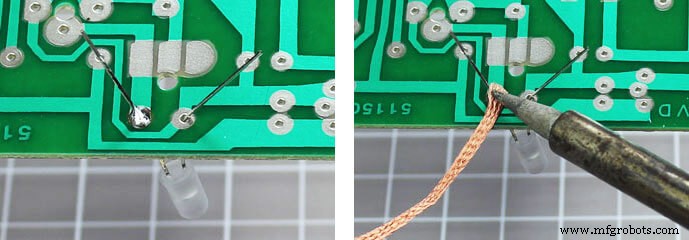
2. 吸锡带/编织带法
铜线编织带(吸锡带)利用铜导热吸锡。部分配助焊剂,无则蘸取增速。操作:编织带蘸助焊剂→覆盖目标焊点→烙铁加热带尖→熔化焊锡被吸入带→移除沾锡段→重复至净。需用钳子夹持防烫。优点:廉价简便、平面吸锡佳、尺寸可调、元件可复用。缺点:带材一次性、高温难定位、钻孔吸锡难。
3. 吸锡枪/泵法
小型高压真空泵。预热熔化焊锡→按压活塞/挤压气囊置尖端于熔融焊锡→释放吸锡→带释放键可单手操作→取出元件→重复。部分集成烙铁。挤压释放循环可排废锡。优点:多款式适配习惯、钻孔/小元件吸锡强、元件可复用。缺点:体积大难进狭窄空间。
4. 热风枪法
同烙铁加热熔化焊锡拆元件,亦可用热风返修台。操作:开启热风枪→固定PCB→热风嘴对准焊点熔化→钳子取元件。勿长时加热防烧板/元件。优点:秒级拆解、元件可复用。缺点:升温极快易损元件/板,操作不慎易烫伤。
常见问题解答
- 什么是焊锡?
- 熔融焊锡(锡铅合金)连接金属,烙铁加热>600°F冷却成牢固电气键合。
- 什么是焊锡材料?
- 熔点低于工件的熔融金属合金,冷却永久结合;需抗氧化耐腐蚀、良好电气特性。
- 焊锡类型?
- 无铅、含铅、助焊剂芯三大类。含铅最可靠,医疗/航天关键应用首选。
- 焊锡是焊接吗?
- 常混用但不同。核心区别:焊锡加热工件不熔化;焊接熔化基材。
- 焊锡方法?
- 低熔点合金熔化润湿工件,固化形成机械/电气键合。
- 焊锡需要什么工具?
- 预热器、助手架、绝缘垫、放大镜、吸烟器、焊锡带、镊子套装、烙铁头清洁器(铜丝球)。
- 焊锡有哪两种形式?
- 三种形式依温度/强度递增:软焊(锡铅)、银焊(含银)、钎焊(黄铜填充)。
- 焊锡会违法?
- 非无铅焊锡/助焊剂入市须显著标注“禁用于人类饮水管道安装维修”。
- 分步焊锡流程?
- 波峰焊五步:熔锡→清洁元件→放置PCB→涂覆焊锡→清洗。
- 三种焊锡类型?
- 含铅、无铅、助焊剂芯。
- 焊锡成分?
- 基于锡、铅、镉、锌、铟;多物理形态(锭料用于波峰/浸焊补给)。
- 必须用助焊剂?
- 可无助焊剂焊锡。助焊剂分解氧化层有帮助但非必需;现代焊锡丝多含松香芯已内置助焊功能。
- 如何安全焊锡?
- 不触烙铁头;镊子/夹具夹持导线;海绵保持湿润;不用时必归架严禁放台面;停用断电拔插头。
- 哪种焊锡最强?
- 60/40(60%锡40%铅)最贵但最强、熔点最低最易用。40/60难用。50/50性价比折中。
- 为什么用锡?
- 锡铅合金熔点低于被连接金属;焊接用同种基材连接。
- 助焊剂作用?
- 去除表面氧化层、隔绝空气防再氧化、促进润湿改善液态焊锡流动。
- 焊锡强度比焊接强?
- 不如焊接/钎焊强。非机械结合;虚焊导致导电不良。
- 能焊木头?
- 配合正确助焊剂可焊木质表面。
- 焊锡不粘什么?
- 脏污/氧化金属表面。钢绒/锉刀/砂布打磨净化;刀背刮净导线。
- 电气导线可焊锡?
- NEC 110.14允许焊锡接续符合规范;视地方司法/老工程豁免/火灾隐患判定。
- 能焊230V线路?
- 故障态焊锡易熔。虽180-220℃熔化,但120℃以下即软化塑性变形。
- 四种焊锡?
- 三大类:无铅、含铅、助焊剂芯;另含银合金焊锡。按合金成分/形态/芯型/应用再细分。
- 焊锡熔点?
- 软焊锡90-450℃;180-190℃最常用。
- 什么材料可焊锡?
- 金、银、铜、黄铜、铁等。填充金属熔化固化结合,强度低于钎焊/焊接。
- 焊锡优势?
- 低功率/低温/无热变形残余应力/微观组织不受热影响/易自动化/异材连接/材料适应性广/薄壁件可连接。
- 无助焊剂替代品?
- 凡士林最佳替代:蜡/矿物油成分抗氧化可作助焊剂。
- 胶水能代替焊锡?
- 无良替代品。无胶水导电且粲合强度匹配焊锡。
制造工艺