


焊锡材料全景指南:成分、芯型、形态、应用分类与选型避坑
焊接是电子制造、维修、DIY的核心工艺。焊锡材料的选择直接决定焊点可靠性、生产良率、环保合规与成本。本文系统梳理焊锡按成分(有铅/无铅/银合金)、芯型(松香/酸性/无芯)、形态(丝/膏/球/片/环/锭)、应用领域(电子/管道/汽车/航空/特种)四大维度分类,并给出选型决策矩阵与常见误区澄清。
一、按化学成分分类
1. 有铅焊锡 (Sn-Pb 系)
传统主流,以锡(Sn)、铅(Pb)为主,微量锑/铋/银改善性能。优势:熔点低(183°C共晶)、润湿性极佳、机械强度高、工艺窗口宽、成本低。劣势:铅有毒,不符合RoHS/REACH/WEEE环保法规,已禁用于消费电子量产。
常见有铅合金成分表
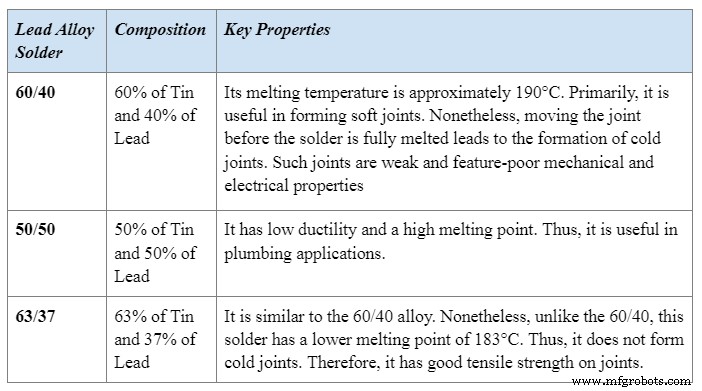
- Sn63/Pb37:共晶合金,熔点183°C单一温度,无膏态区,手工/波峰焊黄金比例。
- Sn60/Pb40:熔点183~190°C,有膏态区,成本略低,通用型。
- Sn50/Pb50:熔点183~215°C,膏态区宽,适合手工填隙/大焊盘,不适合精密SMT。
- Sn10/Pb90:高温焊锡,熔点275~300°C,用于首道高温焊接后二道低温焊不熔化。
- Sn62/Pb36/Ag2:含银2%,强度/抗热疲劳/润湿性提升,熔点179°C(准共晶),高可靠军工/航天首选(非RoHS)。
2. 无铅焊锡 (RoHS 合规)
主流为SAC系 (Sn-Ag-Cu),锡基+银(提高强力/抗热疲劳)+铜(降低熔点/抑制铜溶解)。符合RoHS指令(铅<1000ppm)。
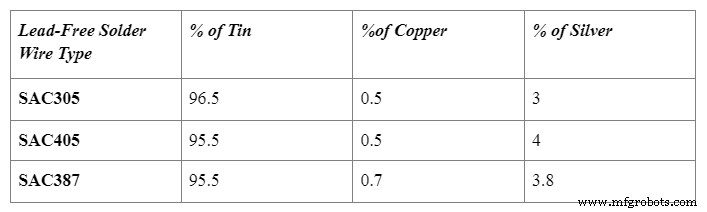
- SAC305 (Sn96.5/Ag3.0/Cu0.5):行业标准无铅共晶替代,熔点217~220°C,综合性能最佳,消费电子/汽车/工控主流。
- SAC387 (Sn95.5/Ag3.8/Cu0.7):共晶熔点217°C单一温度,无膏态区,高可靠/车规首选,成本略高。
- SAC405 (Sn95.5/Ag4.0/Cu0.5):共晶217°C,银含量更高,抗热疲劳最强,成本最高。
- Sn99.3/Cu0.7 (SN100C):无银低成本,熔点227°C,润湿性稍差,需氮气保护/改良助焊剂,适合成本极敏感非关键应用。
- SnBi/Ag (低温焊锡):熔点138~170°C,用于热敏元件/柔性基板/二次回流,脆性大、可靠性受限。
关键差异:无铅熔点比Sn63Pb37高34°C,对元件耐温/PCB材质(Tg≥170℃)/助焊剂活性/烙铁功率/回流炉温曲线提出更高要求。
3. 银合金焊锡 (含银焊料)
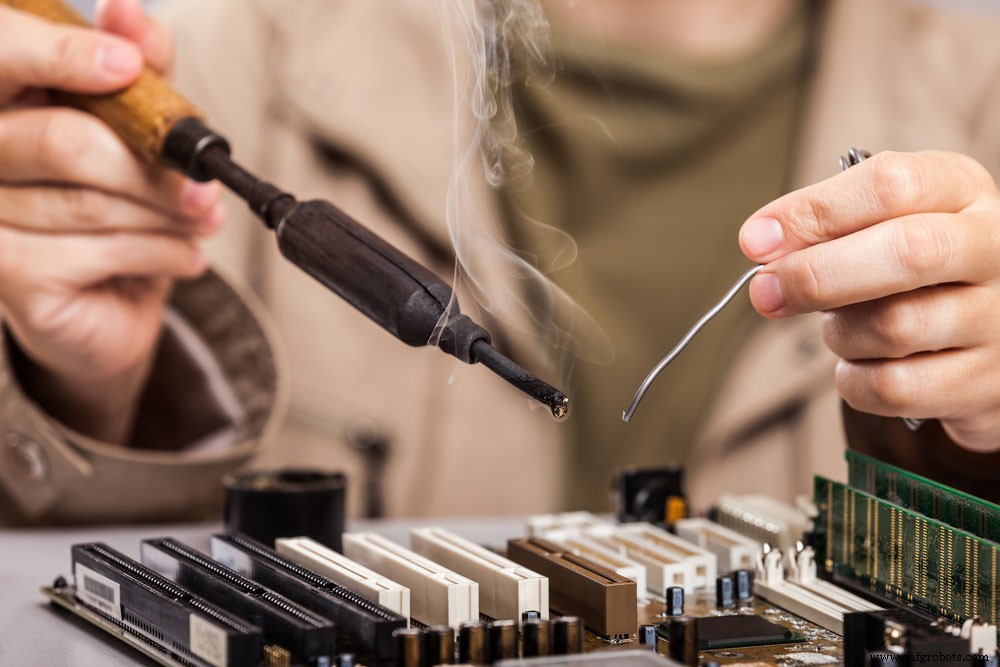
银含量5%~45%,可有铅/无铅。核心目的:抑制银迁移效应(高银镀层/厚膜电路中银离子析出导致焊点脆性断裂)、提高高温蠕变强度、改善润湿。成分比例直接决定价格(银价占主导)与机械性能。高可靠/军工/航空/医疗/大功率模块常用。典型牌号:Sn62Pb36Ag2、SAC305/387/405、Sn5Pb92.5Ag2.5(高温)、Sn96.5Ag3.5(共晶银焊)。
二、按芯型/助焊剂分类
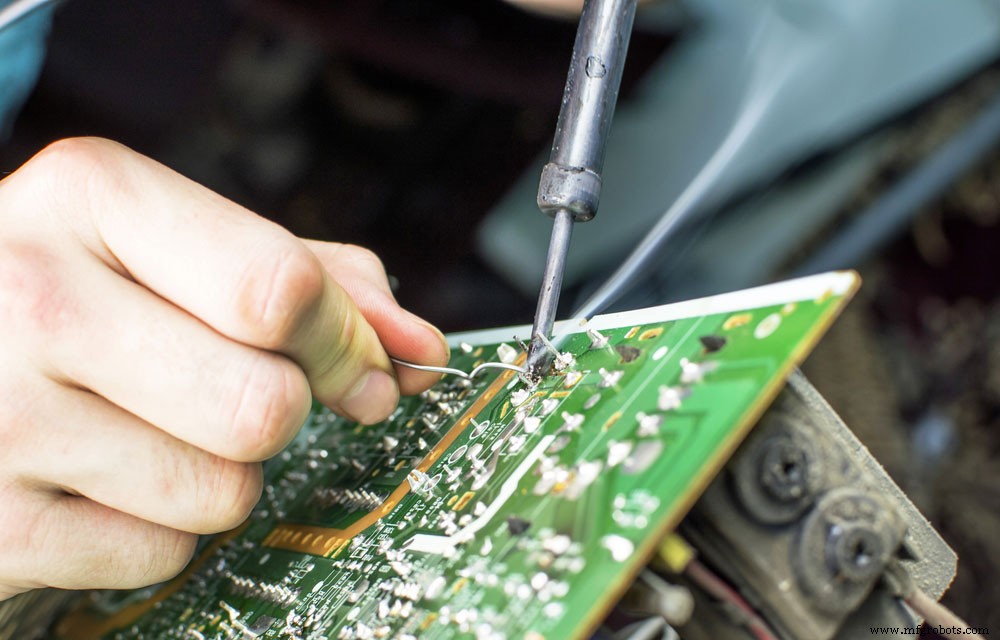
焊锡丝中空芯内填充助焊剂,加热熔化时释放去氧化膜、降低表面张力、促进润湿。
1. 松香芯 (Rosin Core) - 电子电气专用
天然松香/改性松香基,活性分级:R(纯松香, 无卤低活性) < RMA(中等活性) < RA(高活性)。电子焊接首选RMA/RA型,残留绝缘、无腐蚀、易清洗/免洗。无铅焊锡丝多采用免洗改性松香配方。
2. 酸性芯 (Acid Core) - 管道/金属结构专用
无机酸(氯化锌/氯化铵)基,活性极强,能焊接氧化严重铜管/钢铁/镀锌件。**严禁用于电子电路**!残留酸性物质导致走线腐蚀、漏电流、短路、长期失效。
3. 无芯/实心焊锡 (Solid Core)
纯合金无助焊剂芯。焊接时需外部涂抹/浸泡助焊剂(松香膏/焊油/助焊笔)。用于特殊工艺(选择性焊/激光焊/波峰焊锡槽加料)、特种合金(高温/金基/铟基)或教学演示。
三、按物理形态分类
- 焊锡丝:直径0.3~1.5mm(常用0.6/0.8/1.0mm),卷装/盘装,手工/自动焊机通用。
- 焊锡膏:合金粉末(20~45μm)+助焊剂膏状,印刷/点胶/SMT贴片回流焊核心材料。分类:无铅/有铅、免洗/水洗、3/4/5/6/7号粉(粒径递减)。
- 焊锡球:BGA/CSP/WLCSP植球/回流焊成型,直径0.06~0.76mm,高球度/低氧化/均匀成分关键。
- 焊锡片/预成型片:冲压/蚀刻成特定几何形状,自动化焊接/大面积焊盘/屏蔽罩焊接/热管组装。
- 焊锡棒/锭:波峰焊/选择性焊锡炉添加料,纯度高(99.99%+),1kg/3.5kg/5kg条装。
- 焊锡环/垫圈:通孔元件引脚预置焊料量,自动插件焊接定量供锡。
- 钎焊焊条:银基/铜磷/镍基/铝基钎料,高温钎焊(>450℃),非软焊范畴。
电子项目常用:焊锡丝(手工/返修)、焊锡膏(SMT)、焊锡球(BGA返修/植球)。
四、按应用领域分类
- 电子电气:PCB组装、元件焊接、线缆端接、BGA植球。核心要求:RoHS、高可靠、低残留、免洗、细间距(0.3mm pitch)润湿。
- 管道/暖通/给排水:铜管/不锈钢管焊接。酸性芯焊锡丝/棒,配合助焊膏,NSF/ANSI 61认证饮用水安全。
- 汽车电子:AEC-Q100/200器件配套,车规焊锡膏/丝(SAC387/405主导),-40~150℃热循环、抗振动、抗热疲劳。
- 航空航天/国防:高可靠、长寿命(20年+)、抗辐射、真空脱气、NASA-STD-8739.1/2标准,常用含银有铅(Sn62Pb36Ag2)或高可靠无铅(SAC387+X射线检)。
- 家庭/爱好者/工艺品:彩绘玻璃、首饰制作、模型组装。低成本有铅/无铅焊锡丝,通风良好环境操作。
- 特种金属焊接:铸铁焊条(镍基)、铝焊丝/焊剂(氟化物基)、钛/镁/超合金专用填充金属。需专业设备/工艺资质。
五、选型决策矩阵与避坑指南 (Q&A)
| 场景 | 推荐焊锡 | 核心理由 | 禁忌 |
|---|---|---|---|
| 消费电子SMT量产 | SAC305 免洗焊锡膏 5号粉 | RoHS、成本平衡、工艺成熟 | 酸性芯、有铅(出口违规) |
| 车规/高可靠工控 | SAC387/405 免洗焊锡膏/丝 | 共晶/高银抗热疲劳、AEC-Q合规 | 低温焊锡、SnCu无银(可靠性不足) |
| 手工维修/实验室/教学 | Sn63Pb37 RMA 0.8mm焊锡丝(非出口) / SAC305 0.8mm(出口/合规) | 低熔点易操作/合规 | 酸性芯、粗丝(>1.2mm)、无芯 |
| BGA/芯片级封装植球 | SAC305/387 0.3~0.5mm 焊锡球 | 球度高、成分均、低氧化 | 焊锡膏/丝直植(量控不可控) |
| 波峰焊/选择性焊锡炉 | SAC305/SC100C 焊锡棒 | 纯度高、氧化少、补加稳定 | 焊锡丝/膏加入锡炉(危险/污染) |
| 铜水管/暖气管安装 | Sn95/Sb5 或 Sn97/Ag3 无铅管道焊锡丝/棒 + 酸性助焊膏 | 无铅饮水安全、强度高 | 电子松香芯焊锡(活性不足/残留腐蚀) |
| 柔性PCB/热敏元件/二次回流 | SnBiAg 低温焊锡膏/丝 (138~170℃) | 低温工艺保护基板/元件 | 常温/高温焊锡(破坏基板) |
高频 Q&A
- 电子焊接最佳焊锡? 无铅免洗松香芯焊锡丝(SAC305 0.8mm)或焊锡膏(SAC305 5号粉)。非出口/教学可用Sn63Pb37 RMA 0.8mm。
- 银焊锡 vs 普通焊锡差异? 银焊锡含Ag 2%~45%,解决银迁移/高温蠕变/高强度,熔点通常更低/共晶,价格显著更高(银成本)。普通焊锡无银/微量银,强度/可靠性较低,成本低。
- 管道焊锡能用于电子? 绝对不能! 管道焊锡=酸性助焊剂,腐蚀走线、导致漏电/短路/延迟失效。电子焊锡=松香基助焊剂,绝缘无腐蚀。
- 无铅焊锡为何难焊? 熔点高34°C、表面张力大、润湿力差、氧化快。对策:大功率烙铁(≥60W)/预热台、活性助焊剂(RMA/RA)、适当提高温度(350~380℃)、延长浸润时间、氮气保护/免洗配方。
- 焊锡丝直径怎么选? 0.4~0.6mm(精细IC/细间距)、0.8~1.0mm(通用/功率器件/排线)、1.2mm+(大焊盘/屏蔽罩/散热片)。细丝易断、贵;粗丝难控制量、易桥连。
结语
焊锡材料虽小,却是电子制造可靠性的基石。从成分合规(RoHS/车规/军标)、助焊剂匹配(松香电子/酸性管道)、形态适配(丝/膏/球/片/棒)、应用场景针对性选型四维决策,结合80%降额热设计、PCB焊盘设计、回流曲线优化、X-Ray/AOI检测、返修工艺全链路管控,才能实现高良率、高可靠、合规环保的焊接交付。选型疑难、工艺优化、失效分析欢迎联系专家团队。
工业技术