


粘结剂喷射(Binder Jetting)全解析:原理、材料、优劣与应用指南
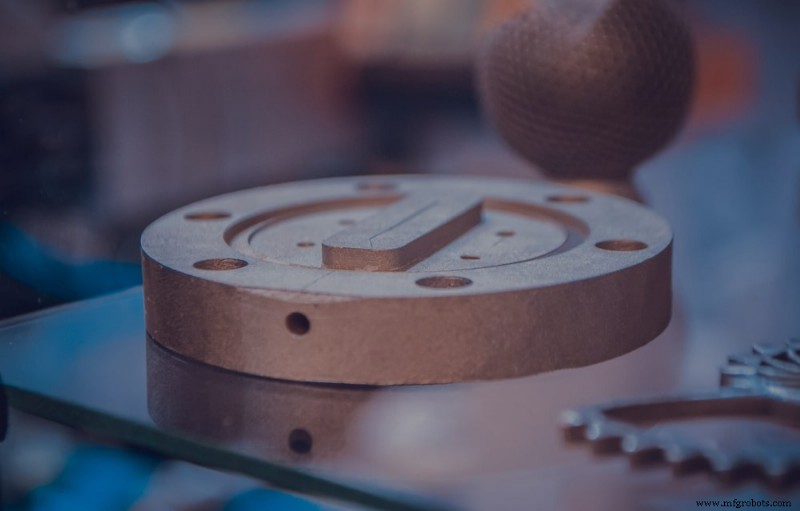
什么是粘结剂喷射?1993年MIT发明此「喷墨-粉末床」3D打印技术,可用多材料打印复杂零件。现应用跨多行业:金属件、大型砂芯、全彩原型。工艺快、性价比高,但认知度低。全维度解读。
粘结剂喷射原理
区别于单喷嘴/激光逐层成型,粘结剂喷射向粉末床喷射液态粘结剂。类似2D喷墨打印原理。主打金属/砂/陶瓷,以速度、经济性、大尺寸著称。
流程:建模→切片→传制造伙伴→输入打印机。铺粉滚刀/辊铺薄层粉末→喷墨小车喷射粘结剂滴→全彩件同步喷彩墨。构建平台按层高下沉(全彩100μm、金属50μm、砂芯200-400μm)→复铺粉→循环至完件→固化增强→清理松散粉末(刷/压缩空气)。
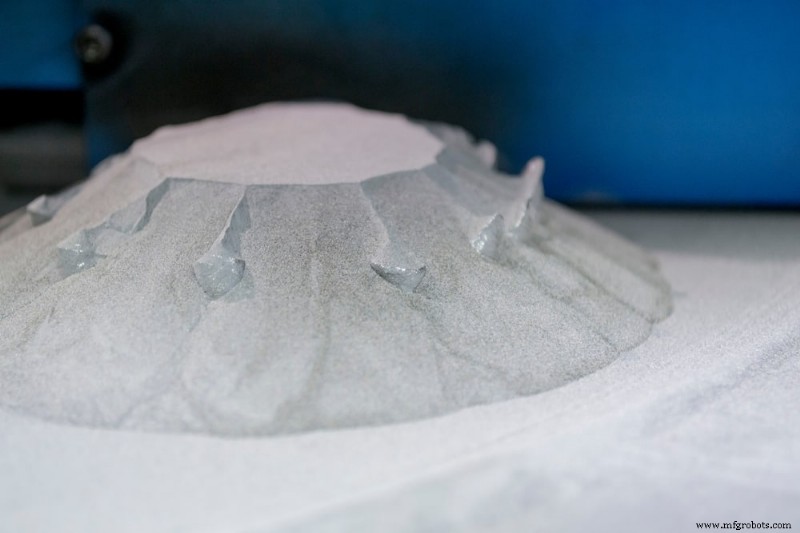
刚打印件处「绿态」:高孔隙、差力学性能。通常需材料特定后处理:金属件可能需低熔点金属(如青铜)渗透;全彩件渗丙烯酸酯增艳;砂芯/砂模免后处理。
常见材料体系
三大类:粉末、砂、金属。
砂岩与PMMA粉末
双喷头同步喷色+粘结剂→易制全彩模型。但成件极脆(后处理后亦脆),仅适配地形图/手办等非功能件。
砂/石英砂
低成本→一次性模/芯首选。复杂几何突破传统工艺极限,尺寸精度±0.3mm。免后处理,层高200-400μm,最大构建2200×1200×600mm。
金属
比SLS/SLM经济10倍+,大构建尺寸800×500×400mm,支持复杂几何、免支撑、精度±0.2mm。兼容钢/钛/铬铁矿/铜等,但无论何种金属均需后处理强化:
- 渗透:固化件入热炉烧除粘结剂→密度降至~60%→填充青铜等低熔点金属至≥90%密度。件强度/力学性能良好,但渗透后缩~2%。
- 烧结:炉中烧除粘结剂+熔融金属颗粒。高耐蚀、3%孔隙率,但收缩~20%(可能非均匀,致使即使预补偿20%仍有后打印误差)。
粘结剂喷射优劣势权衡
优势:
- 室温成型→零翘变、高尺寸精度。金属件免二次消除残余应力(但烧结后收缩)。
- 极致性价比:金属件成本< SLS/SLM 1/10。液态粘结剂替代激光→低能耗。陶瓷/金属粉末比SLS/SLM粉更便宜。全彩原型成本仅为SLS/SLM/材料喷射的零头。
- 免支撑:松散粉末天然支撑→设计自由度↑、后处理时间/材料消耗↓。
- 近零浪费:100%未用粉末可回收复用(SLS仅50%)。
- 大尺寸/并行生产:构建体积2200×1200×600mm,支持大件或多小件同步。
劣势:
- 金属件力学性能< SLS(高孔隙率)
- 材料选择窄于其他3D打印工艺
- 绿态脆→仅能打印粗糙细节
- 多数件需后处理→显著延长周期、引入误差
Fast Radius:专业3D打印伙伴
粘结剂喷射:大尺寸/全彩原型的高性价比利器。是否适配您的项目?专业制造伙伴助您科学决策。
Fast Radius专家团队深耕前沿3D打印技术多年:优化增材设计、匹配材料工艺、全流程护航。立即联系,启动项目。
工业技术