


粘结剂喷射3D打印:原理、优势与最佳实践指南
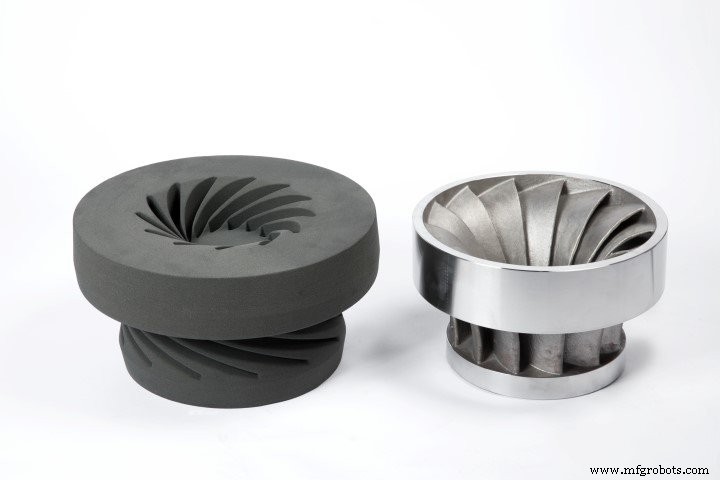
自90年代中期问世以来,粘结剂喷射已成熟为多功能增材制造方法,跨多行业实现全彩原型、低成本金属件、高保真铸造砂模制造。
本指南探讨粘结剂喷射科学原理、核心优劣势、实用建议,助您充分驾驭该技术。
粘结剂喷射工作原理
粘结剂喷射通过向铺布粉末层喷涂液体粘结剂逐层构建物体。流程如下:
- 薄层粉末均匀分布于构建平台。
- 喷墨打印头沉积粘结剂(可选染料用于全彩件),粘结粉末颗粒。
- 平台下降,铺新粉层,循环重复至几何体完成。
- 末层完成后零件冷却取出,清理多余粉末。视材料应用,后续可能需烧结、渗透或精加工。
为何选择粘结剂喷射?
- 快速构建速率和低运营成本,使其成为FDM、SLS、DMLS的预算友好替代,尤其适配大规模生产。
- 非热工艺消除变形等热相关扭曲,规避其他增材方法痛点。
- 未结合粉末天然支撑,无需可拆除支撑即可实现复杂几何,支持多零件单次批量打印。
- 大构建体积容纳超大组件,嵌入彩色选项拓展美学或营销应用的设计可能。
典型应用与材料
粘结剂喷射广泛应用于:
- 金属陶瓷行业的铸造模样、芯子、砂模。
- 重量与热稳定性关键的航空航天结构件。
- 快速迭代的原型与小批量工装。
- 全彩装饰件、珠宝、定制手办。
- 食品领域新兴应用:复杂食用级模具。
常用原料:
- 硅砂、砂岩用于模具芯子。
- 不锈钢、镍合金、碳化钨用于经济型金属组件。
- 陶瓷和聚合物粉末用于色彩鲜艳、可涂装零件。
粘结剂喷射局限
- 零件通常多孔、机械强度较低;常需烧结或渗透后处理。
- 脱粉——清除多余粉末——可能劳动密集且延长交期。
- 金属件以“绿态”成型,高孔隙率需额外处理达标密度耐久性,增加成本和工期开销。
成功实战建议
- 用于复杂、低应力金属件,成本效益优于极致强度时选粘结剂喷射。
- 利用全彩能力打造营销原型、装饰珠宝、建筑模型。
- 大型铸造模具/芯子选粘结剂喷射,发挥大构建体积与免支撑架构优势。
3D打印
- 选择适合3D打印的塑料:综合指南
- 陶瓷3D打印实操指南:技术、材料与设计技巧
- 硅胶3D打印入门指南:前沿生产技术全解析
- HP Multi Jet Fusion深度解析:极速、高质、高精度的3D打印利器
- 工业级粘结剂喷射3D打印机选型指南:Top 5首选机型
- 材料喷射 3D 打印终极指南:精度、色彩与创新
- 掌握 TPU 3D 打印:柔性耐用零件完全指南
- 光敏树脂 3D 打印完全指南:技术、材料与应用
- 3D打印支撑结构专家指南:设计、使用与优化
- 内部生产:Fuse 1 打印自己的零件
- AION500 MK3高速3D打印:无与伦比的速度、精度与强度
- 3D 打印材料选择专家指南:SLS、MJF、FDM、SLA 与 DLS™