


双色注塑成型精通:核心优势与工艺全解析
双色注塑成型是一种双步骤制造工艺,能以高效方式从不同材料快速生产复杂、功能性零件。
双色注塑成型第一步与传统注塑成型相似:加热树脂注入适当加热的模具。但双色注塑包含额外后续步骤:新成型零件快速转移至第二模具,成为第二次注塑的基材。
两种不同热塑性树脂在零件冷却时形成化学键(基材第二次注塑时仍温暖,这实际上能增加键合强度)。零件冷却后可顶出。
模具间转移通常由旋转盘、机械臂、滑块或其他专用设备执行——这使双色成型成为启动成本相当高的工艺。但一旦设置完成,过程高度自动化,使双色成型在大批量零件生产中特别具成本效益。
无论您只需快速复习还是完全初次接触注塑成型世界,以下是双色注塑成型基础。
双色注塑成型的广泛应用
双色塑料注塑成型用于制造从消费品、汽车零件到医疗组件和电子产品的各行业产品。许多产品需要某种声学或减震阻尼,和/或具有多色或多材料装置、带软性手柄的刚性零件、柔性铰链或可动段。双色成型也可与嵌件成型结合,在金属嵌件上增加多层塑料。
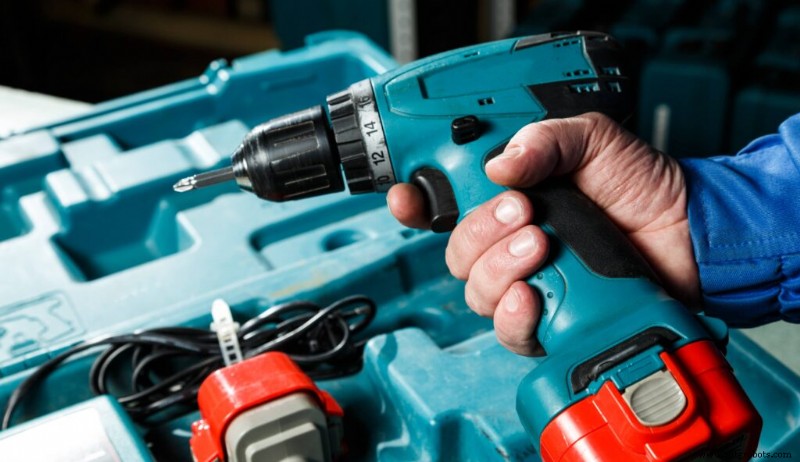
双色成型常用于制造防滑表面和人体工学手柄,使电动工具到手机壳等产品更易握持、更安全、更舒适。第二次注塑的包胶材料通常比基材具有更大弹性体特性,这也使该工艺适用于直接在产品上成型密封件和减震器。
双色注塑成型的优势
不要被双色注塑成型的初始前期成本吓倒——该费用通常由关键领域的成本节约抵消,即零件整合、生产效率和零件质量提升。大量零件分摊工装成本后,在双色注塑总成本考量中也可忽略不计。
双色塑料注塑成型有助于将给定产品组件内的零件数量降至最低。优化模具和零件设计以减少组件总数,每整合一个零件可在开发、原型和测试中节省数万美元。
双色注塑成型允许使用单一工具制造多个组件。使用旋转盘的机器例如,在基材转移至第二模具时旋转180度,腾出第一模具在第二模具填充时制造额外基材。因该过程高度自动化,运营成本和人工保持低位。不仅如此;双色成型还帮助减少(甚至完全消除)装配、焊接或额外后处理需求。
双色成型还实现更大设计灵活性——包括设计几何更复杂零件(可能无法通过装配等方式制造)的能力——同时降低废品率。最后,因为双色注塑零件用同一工具制造,您可能发现公差可稍微放宽而不牺牲零件精度或生产可重复性。
双色注塑成型的重要材料考量
正确利用时,双色注塑成型和包胶成型都利用零件冷却时材料间形成的化学键。但两种材料必须相容,这些键才能形成。双色成型材料相容性指两种材料接触时的稳定性——若接触引起化学反应(哪怕轻微),则不能一起使用。
另一考量因素是两次注塑顺序。通常,两种材料中较刚性者应先注塑,形成第二种材料的基材。换言之,若熔点较高的材料不首次注塑,第二次注塑可能使整个零件变形。若组件涉及不透明和透明材料,透明材料也应为此原因先注塑。此外,每种材料收缩率也需核算,因收缩不均可能导致生产和冷却时产生飞边或翘曲。
双色注塑成型的其他设计考量
拔模角在注塑成型中至关重要——在双色注塑成型中尤为重要,因为基材必须能从第一模具快速移至第二模具而不粘连。
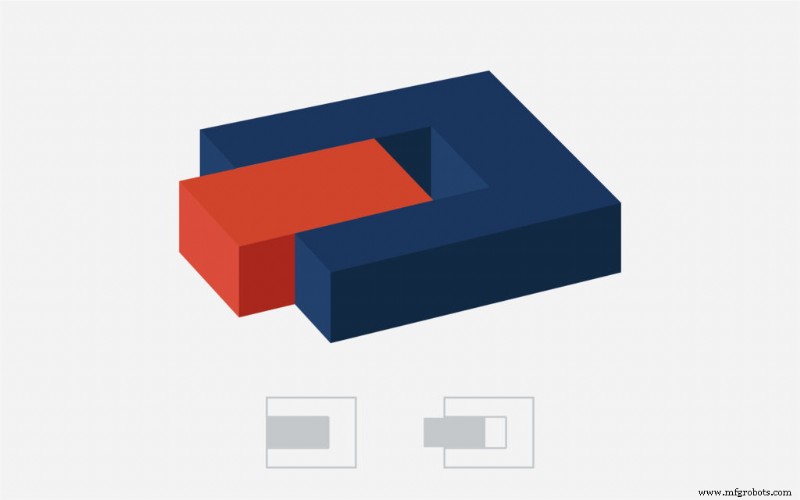
此外,涉及旋转时,生产机械设计也需纳入考量——第二浇口应位于顶出系统附近以确保产品质量。最后,值得一提的是,可通过第一次注塑稍微多注入材料,并在第二次注塑时通过巧妙设计的型腔将基材压紧,来制造密封效果。
立即发现双色注塑成型优势
虽然有用,但双色注塑成型是难以掌握的工艺。双色成型工艺可用于制造复杂、高质量最终用途零件和消费品——前提是您核算了某些设计、材料和工艺变量。然而,即使最小挫折和错误也可能昂贵并延长生产期限。
访问我们的 资源中心 了解更多关于 塑料注塑成型、产品开发计划等。或立即联系我们了解更多 注塑成型服务。
准备好与Fast Radius合作制造零件了吗?
开始获取报价
工业技术