


录像带的演变:革新媒体与家庭娱乐
背景
录像带是视频技术的核心组成部分,深刻改变了媒体和家庭娱乐产业。早期由电视行业垄断,如今录像带和视频技术广泛普及至个人领域,极大地改变了信息传播和娱乐创作的方式。
录像带的核心在于磁记录技术。1956年商业化推出时,磁记录尚属新技术。录像带与其他录音带一样具有磁性。其实,录像带的成分与录音带非常相似。大多数录像带由一层微小磁性颗粒涂覆在聚酯薄膜(Mylar,一种坚韧柔性塑料)上构成。每平方英寸约有十亿个磁性颗粒,功能类似微型条形磁铁。当磁带经过电磁头时,信息被记录和回放。
磁性颗粒是磁带最关键的部分,负责拾取和携带视频信号。颗粒尺寸、成分、密度和分布决定磁带质量。制造过程中,颗粒排列在磁带涂层中;记录时,视频头按视频信号电压变化将颗粒排列成特定模式;回放时,播放头拾取这些模式还原成视频图像。
历史
最早的视频录制带是涂锈层的纸基带。最初的录像机将信号记录在细金属丝上。发现磁性录像带效果更优后,研制出磁性记录仪。早期机器使用小型电磁铁,在铁合金丝穿过线轴并越过电磁铁时对其磁化。
磁带比金属丝更易操作,因其不易卷曲弯曲。初期将氧化铁等金属氧化物研磨成粉涂覆磁带。早期录像带磁性颗粒较大,虽便于制造,但颗粒尺寸限制了磁带效能。后来在颗粒中添加钴以改善磁性能。
研究者探索减小颗粒尺寸,发现更小颗粒能制造更优质磁带。但微细颗粒在制造过程中更难在粘结材料中分散。粘结材料是后来硬化赋予磁性层结构的液体配料混合物。随后研究聚焦于更好的粘结剂配方和涂覆技术,显著提升了录像带质量。
1951年,Bing Crosby Enterprises进行了最早的磁性录像带录制演示之一。但首代录像带速度太慢,商业化不切实际。尽管如此,录像带的潜在优势立即被认可:提升广播质量、磁带可重复使用、降低制作成本。
1956年,Ampex公司推出首台实用录像机。该机型为大型开盘机,采用四个记录头和两英寸宽磁带。这项发明立即吸引电视广播业关注,1956年11月30日,CBS成为首个使用录像带播出节目的电视网。
1969年,索尼推出EIAJ标准的四分之三英寸U-Matic系列,这是首个广泛接受的录像盒系统。录像盒相较开盘式是巨大改进,对视频领域产生深远影响。
1980年代初,索尼凭借Betamax格式首创消费级录像盒市场。其他厂商跟进,JVC推出的VHS系统(0.5英寸/1.3厘米磁带)迅速占据主导地位并延续至今。1984年,柯达和通用电气推出八毫米摄像机。1995年数字录像带问世,数字录制减少了背景噪音,降低了画质和音质衰减。
数字磁带与数字视频光盘(DVD)的出现,让许多人预言标准录像盒即将退出历史舞台。然而2001年估计90%家庭拥有录像机,仅10%拥有DVD播放器。随着磁带制造新进展及消费者对录像带的偏好,录像带似乎还将长期存在。
原材料
现代磁带由三大主层构成:基膜、磁性层、背涂层。基膜提供物理支撑和主体强度,主要成分为聚对苯二甲酸乙二醇酯(PET),因其耐用、抗拉伸。磁性层决定磁带磁性能,由磁性粉末(从低强度氧化铁到高能金属颗粒)、粘结剂(聚合物、粘合剂、润滑剂、清洁剂、溶剂、分散剂、抗静电化合物)、添加剂(如碳黑增强性能)、润滑剂(降低摩擦磨损)组成。背涂层由润滑剂构成,增强磁带耐用性和性能。
设计
没有两家磁带制造商采用完全相同的制造工艺。各厂商使用自有材料和工艺变体以获取竞争优势。但基本制造流程一致:取一卷透明塑料薄膜,涂覆粘结材料与磁性颗粒混合液,烘烤干燥,再将宽幅塑料卷切割成窄条卷绕在盘片上。磁带上的磁性颗粒呈针状,可紧密堆积于表面。磁性密度越大,磁带越好。最优磁带采用更小颗粒以更高浓度堆积。
制造工艺
据主要录像带生产商索尼介绍,制造过程包含混合、涂布、压延、分切、精加工多阶段。
- 混合:制备涂覆磁带的磁性层“油漆”。磁性粉末先与溶剂、分散剂(通常为聚氨酯)预混合,防止粉末浮在溶剂表面。大型行星搅拌机在大型金属罐中分散磁性材料。分散完成后加入粘结剂、添加剂、润滑剂混合。油漆自动进入研磨阶段,经大型辊筒碾压产生剪切作用,防止油漆中形成团聚物。
- 涂布:将磁性油漆连续涂覆于基膜。大卷基膜送入长120英尺(36.6米)、功率400千瓦的涂布机。薄膜在六个电机牵引下低张力通过。起始端为展放端,卷料用完时自动接驳新卷。一种称为“飞行接头”的机械装置在卷料运动中将新卷接上、切除旧卷末端(故称“飞行”接头,可“即时”接驳不停机)。新接头通过前涂布头暂停喷涂。
- 涂布头将磁性层涂覆基膜。计算机监控控制工艺,实现亚微米级(百万分之一米)薄而均匀的无缺陷涂覆。最常用挤出法:油漆经压力通过小孔挤出,基膜经过挤出油漆时油漆平滑附着于表面。
- 涂布后湿态磁带自动通过强磁场,将新涂覆层中磁性材料物理取向。颗粒初始在粘结剂中随机排列,物理取向对高效磁记录至关重要,故在粘结剂硬化过程中通过磁场使颗粒同向排列。颗粒分散和取向越均匀,磁带性能越好。磁性层准备干燥。
- 干燥固化已取向颗粒防止位移。干燥过程中混合用溶剂蒸发回收,磁性层稳定。干燥完成后通过X射线扫描仪检测新涂层均匀度。
- 干燥扫描后,磁带重新卷绕成宽达4英尺(1.2米)、长超1000英尺(305米)的大卷。如同起始的飞行接头,磁带切割后新卷自动开始卷绕。涂布全程张力恒定,随卷径增大逐渐降低卷绕速度以保持张力均匀。
- 压延:此时磁性颗粒间隙未完全固定,可通过压延工艺压缩新形成层。磁带在钢辊和弹性辊之间通过压实,增加磁性颗粒堆积密度以最大化磁性密度,同时平滑磁性层表面改善磁头接触。钢辊接触磁性面,弹性辊接触背面,形成均匀压力。此工艺后磁带最终表面特性和厚度确定,准备分切。
- 分切:按格式将磁带分切至规定宽度。常用规格:0.5英寸(1.3厘米)、0.75英寸(1.9厘米)、1英寸(2.5厘米)。磁带接驳至配备两组刀片的分切机。磁带穿过分切机时刀片切割至所需宽度。分切极其精密,对磁带质量至关重要,通常用激光监控检测折痕、针孔等缺陷。分切宽度精确至微米级,确保在录像机或摄像机中顺畅运行。分切不良边缘会脱落氧化层、基膜和背涂颗粒。分切后磁带经清洁擦拭去除工艺碎屑,卷绕成长“煎饼卷”,类似电影胶卷卷。磁带现准备进入精加工阶段装入盒带。
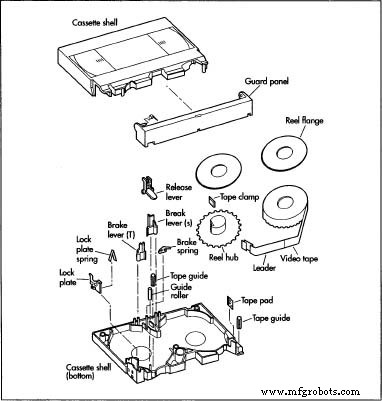 录像盒组件示意。
- 精加工:生产磁带盒。盒壳由熔融塑料注入金属型腔成型上下两半,五颗螺丝固定。盒壳组件包括:两个容纳磁带的线轴;可动弹簧加载门保护磁带;不锈钢销和滚轮防刮伤;低摩擦滚轮引导录制/回放;抗静电引带防尘;两个弹簧锁防止磁带在盒内松散。空盒壳轴心预装引带。引带自动与煎饼卷接驳,置于盒内装带机按定量卷入磁带。随后装配填充件、置入保护套,最后包装装箱发货。
副产品/废料
部分工厂在生产中回收净化涂布用溶剂再利用。溶剂在热风干燥机中蒸发,形成气溶混合物经管道输送至溶剂回收站。分离溶剂与空气后,溶剂蒸馏储存备用。
质量控制
质量控制贯穿制造全程。计算机、X射线、激光监控各阶段。原料也经检测。索尼在制造前由质检实验室按配方规格检验原料:氧化物和金属颗粒检查均匀度和尺寸;磁性“足迹”测试确保符合磁性特征;粘结剂和润滑剂检验纯度;聚酯基膜检查一致性和强度。
未来展望
近年技术和制造进步使更优质磁带成为可能,指明未来方向。千禧年前,人们多使用氧化物磁带,活性磁性涂层为氧化金属形式。纯金属涂层或金属蒸镀磁带已被证明更优。制造金属蒸镀磁带采用不同工艺沉积磁性颗粒:不再由粘结剂携带颗粒涂覆,而是将固态金属气化沉积于基膜。电子束在真空室将金属加热至数千度汽化,附着于特制基膜。磁性层再涂覆保护层。结果形成光滑、薄、高密度堆积的纯磁性颗粒薄膜。因无粘结剂,颗粒堆积密度接近固态金属。索尼凭借先进金属蒸镀(AME)工艺引领这项新技术。这种磁带代表相对新技术,其全部潜力尚待挖掘。
延伸阅读
书籍
Alldrin, L., et al. The Computer Videomaker Handbook. 2nd ed. Boston: Focal Press, 2001.
Nmungwun, A. Video Recording Technology: Its Impact on Media and Home Entertainment. New Jersey: Lawrence Erlbaum Associates, 1989.
Heller, N., and T. Bentz. The Great Tape Debate: Evolution of the New Video Format. New York: Knowledge Industry Publications, 1987.
其他
Stoffel, T. Videotape Systems Theory Web Page. December 2001. < https://www.lionlmb.org/quad/theory.html >.
Web Page. December 2001. < https://www.mtc-open.net >.
Dan Harvey
制造工艺