


奖杯:从古代荣耀到现代制造的全面指南
背景
奖杯是学术、商业、体育领域成就的有形象征。旨在彰显卓越,常饰以雕塑人物、运动器材或与特定比赛相关的动物——农业展览尤甚。对获胜者,奖杯不只是装饰;它体现认可,骄傲地陈列于家庭、办公室、教育机构。
奖杯从廉价到近乎无价。可是独一无二,如每年授予国家冰球联盟冠军的斯坦利杯;也可大批量生产,成本不足一美元的塑料模塑人偶。无论货币价值,每座都是珍宝。
曾用金属配木质或金属底座,现在多为塑料模塑并着色呈金、银或黄铜色。零件工厂制造后由奖品经销商组装销售。这种模块化方式让零售商组合银色、金色或透明塑料人偶与大理石纹或木纹底座,生产近乎无限种奖杯。人偶现有数百款——西装女销售、爱尔兰踢踏舞者、抛饵钓手、手枪射击手、女子长曲棍球运动员等。
历史
自古以来,奖杯标记胜利。“trophy”源自希腊语tropaion,来自trope意为“击溃”。古希腊在胜利战场竖立奖杯,展示缴获武器、旗帜、有时立木制战士雕像。刻记战事细节,献祭诸神。海战奖杯由整船或残骸组成,陈列海岸象征征服。毁坏奖杯视为亵渎,因其作为贡品献神。
罗马人改良用于家居展示。而非战场战利品,他们在罗马定制精美奖杯,常饰柱廊拱门于基座之上。巨大石质纪念碑——今多失传——曾顶饰雕塑石质奖杯纪念凯旋。
中世纪奖杯知之甚少。双耳银杯(Chalices)早在1600年代末在新大陆授予体育胜者。亨利·福特博物馆藏精美纯银杯——Kyp Cup(银匠Jesse Kyp制)——授予1699年两新英格兰城镇赛马冠军。双耳杯成马术、航海、早期汽车赛常见奖品。现代体育奖杯常为杯状:戴维斯杯(1900年首授)、斯坦利杯(1894年)、高山滑雪世界杯(1967年起)。
如今塑料奖杯平价广授。通常三类:透明塑料动作人偶配底座、金色或银色动作人偶、矩形底座全息装饰赛事图案再配塑料底座。
原材料
塑料主导奖杯生产,单个奖杯可含多材料。热压金属箔压印人偶赋予逼真金银光泽,除非设计为透明。石膏填充底座增重,金属螺柱模塑入部件加强结构强度。
设计
奖杯由离散组件组装而非整体雕塑。底座——常为大理石纹或木纹塑料仿制品——成基础,有新月形、雕塑形、阶梯形、特殊款。立柱支撑人偶或额外阶梯,可为素面金属、仿大理石、全息。装饰性垫层置于底座与立柱间,指示名次(冠亚季军)。最后人偶冠于顶端,捕捉比赛精髓。
设计始于客户咨询。新产品团队通过市场调研和焦点小组收集反馈,识别需求组件和未满足需求。创意专业人士——雕塑家、平面艺术家、概念设计师、工程师——转化洞察为草图或原型。概念经委会批准后,工具部门制造注塑钢模。材料选择基于耐久性和功能标准。设计经美学、可制造性、耐久性严格审查;问题触发重评,最长四周。最终批准后量产。
制造工艺
- 各奖杯组件经注塑或挤出成型。大多部件——垫层、底座、人偶——注塑成型。塑料颗粒连续进料熔融,高压注入钢模,即挤出工艺。产出均匀高质量零件待组装。
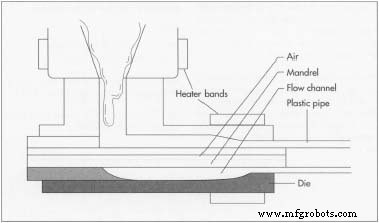
- 注塑机配专用钢模,每循环成型多达十二组件(视尺寸)。操作员监控温度压力一致性。人偶金属螺柱注塑时嵌入加强薄壁段。
- 底座填石膏增重不脆,封口修整。
- 拟镀金属饰面人偶清洗,热压机压烫金属箔。按需添加色彩纹理后装箱发运。
- 立柱经挤出模具成型切割定长,装箱。
- 所有组件自动装袋装箱,待分销给组装商。
质量控制
精密机械——特别是钢模——定期检查维护清洁,保证精准高质零件。来料从金属箔卷到塑料颗粒经批准测试。下线后检查员验证形状、颜色、箔压效果,确保每件符合严格标准。
副产品/废料
次品按塑料类型颜色分类,粉碎回收用于其他产品。高价值组件如人偶、透明亚克力底座用新料制造保质量。注塑机排放环境塑料粉尘,空气洗涤器捕集。厂区排水回收处理去污染物后排放。
制造工艺