


碳纤维:成分、制造与未来应用
背景概述
碳纤维是直径0.005-0.010毫米的细长丝,几乎全由碳原子组成,微观晶体沿轴向排列,赋予其极高比强度。数千根单丝拧合成纱,可织布或与环氧树脂复合,广泛用于航天、汽车、体育用品、船舶等高性能领域。
1950年代首批碳纤维用于导弹耐高温增强,早期用粘胶纤维热解仅含碳20%强度低。1960年代聚丙烯腈(PAN)前驱体工艺实现含碳55%以上且力学性能优异,确立行业标准。1970年代石油沥青基纤维含碳达85%且抗弯强,但抗压不足限制推广。当前产能集中于美、日、欧,创新应用不断拓展。
分类分级
按抗拉模量分级(psi为英制单位):低模量<34.8 Mpsi(240 MPa);标准、中、高、超高模量依次递增至72.5-145.0 Mpsi(500-1000 MPa)。钢材模量约29 Mpsi(200 MPa),顶级碳纤维刚度可达钢材5倍。超高模量沥青基纤维因晶体酷似石墨,亦称石墨纤维。
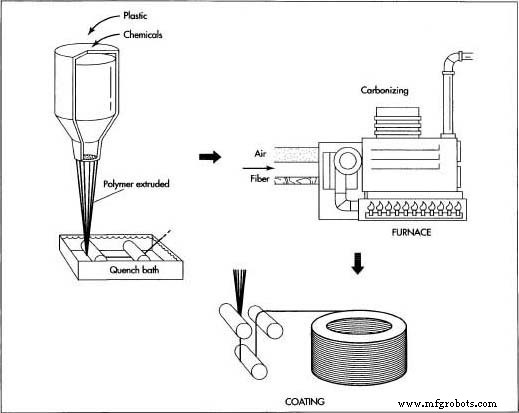
生产中聚合物丝束在无氧高温下热解,非碳原子以气体逸出,留下紧密碳晶格。
原材料
前驱体以PAN为主占商业产量90%,其余为粘胶或石油沥青。均为长链有机聚合物,具体配方为厂商机密。工艺中引入各类气体液体控制反应、温度与表面性质,成分亦属商业秘密。
制造工艺
碳纤维生产融合化学与机械步骤:前驱体拉丝、无氧高温热解、系列可控转化得成品。
纺丝
- 1. 丙烯腈聚合物粉末与共聚单体(如甲基丙烯酸甲酯)混合,催化剂聚合成PAN。
- 2. 喷射或熔体纺丝挤出成纤维,凝固或挥发溶剂定型,决定内部微观结构。
- 3. 水洗牵伸至目标直径,使分子链取向排列。
预氧化稳定化
- 4. 空气中200-300°C热处理30-120分钟,线性键转为热稳定梯形结构,引入氧原子并放热,需严控温升。
碳化
- 5. 预氧化丝在惰性气氛中1000-3000°C高温碳化。炉体加压密封排氧。升温过程中非碳原子以水蒸气、氨、CO、CO₂、H₂、N₂等气体析出,留下高度有序碳晶体。
表面处理
- 6. 碳化后轻度氧化改善与树脂粘接:气相(空气、CO₂、臭氧)或液相(次氯酸钠、硝酸)氧化,电解涂层亦可。工艺严控避免表面缺陷损强度。
上浆
- 7. 纤维涂覆上浆剂(环氧、聚酯、尼龙、聚氨酯等)保护绕织并增强与基体相容性。
- 8. 绕筒子、合股成各规格纱线。
质量控制
微观尺寸无法目检,质量取决于前驱体性能与全程工艺参数(时间、温度、气流、化学指标)的精准管控。成品纤维与复材按1990年先进复材供应商协会标准,严测密度、强度、上浆含量等关键指标。
健康安全
生产操作关注粉尘吸入、皮肤刺激、电气干扰。碳纤维粉尘颗粒较大不易入肺(异于石棉),但可刺激呼吸道,需佩戴防护面具。纤维刺激手腕皮肤,建议防护服或隔离霜,注意上浆化学品过敏风险。碳纤维导电,粉尘可能致电弧短路,敏感设备需屏蔽隔离。
未来展望
碳纳米管(直径低至0.001毫米)代表前沿,其超凡力学强度与导电性,为下一代纤维、微管、半导体组件开辟新境。
制造工艺