


陶艺:从古老手艺到现代生产的全面指南
背景
陶艺是将粘土塑造成实用或装饰器皿,经干燥、烧制、饰面——常施釉——得致密耐水表面的艺术。粘土本身为风化岩石经百万年形成的天然矿物沉积。区别于生粘土,陶坯为精心平衡的粘土与添加剂混合物,调控其可塑性与烧成特性。
艺术家与制造商采用多种技法:手捏、拉坯、注浆、模具灌注、切割。各法赋予独特质感形态,反映创作者技艺创意。
烧制是将脆弱多孔粘土转化为耐用产品的决定性步骤。烧前施液体釉料,表面化学变化,釉熔合胎体,产生玻璃质饰面,可盛水耐液体。
历史
陶艺溯源最早人类定居点。首批器皿——捏塑罐、盘条罐——低温烧制,结果脆弱多孔。早期陶工通过打磨表面、刻划装饰精进技艺,制日用与宗教象征物品。
古近东公元前5000年粘土用于家居与建筑。公元前4000年埃及陶工进阶用细粘土、高温窑防发黑。中国工匠公元前3500年产黑陶,公元前1000年陶轮与精致釉料普及,常用于葬礼。
公元前第一千年希腊、伊比利亚、罗马、日本文化均产出著名陶瓷,各贡献独特风格技艺于全球陶瓷遗产。
18世纪转向工业化生产。英制造商试验新胎体、釉料、工厂化生产,实现一致高品质器皿大规模分销。模具量产随之而来,实现统一器皿快速制造。
原材料
陶瓷胎体主矿物为高岭石,粘土约含40%氧化铝、46%二氧化硅、14%水。原生粘土原地赋存,致密纯净;次生粘土水/冰川搬运,较轻细。添加剂——砂、熟料、有机质——调节可塑性、收缩、烧成行为。
制造商通常收干粉或预混湿料。大厂批量采购生产当天按配方调配。
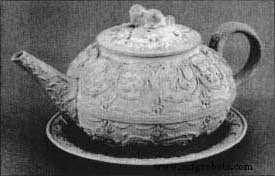 英国斯塔福德郡乔纳·韦奇伍德公司石器壶(亨利·福特博物馆&绿田村藏,密歇根迪尔伯恩)。 (From the Henry Ford Museum & Greenfield Village, Dearborn, Michigan)
经典壶例证19世纪创新。乔赛亚·韦奇伍德通过标准化设计、改进釉料、创建可复现产品线,满足增长茶文化市场,革命化行业。
设计
现代工厂艺术总监与市场合作构思市场就绪产品。可复兴经典形式——如亮彩费耶斯特餐具——或全新开发。概念批准后,粘土模型师制作原型,模具师转制石膏母模供注浆或注浆成型。
制造工艺
粘土混合
- 粉状粘土入大搅拌罐加水湿润。典型生产批次重100,000磅(45,400公斤)含约30%水。
- 浆料压滤除余水得约20%水分“饼”。
- 饼经塞式粉碎机切碎、充气、成圆柱待成型。
注浆成型
- 注浆成型最快制空心器。湿圆柱置石膏模;金属臂压粘土贴模内壁成器。坯体脱模、干燥送下阶段。
- 干后清理机修整毛边。传送带入隧道烘干机降湿<1%后施釉烧制。
浆浇铸成型
- 浆浇铸造复杂形状。可流动浆浆注入两件石膏模;多余排出,浆浆硬化。坯体足够坚固时开模,清理干燥。
施釉
- 施釉可瀑布浇注、喷涂、深空心器手冲。典型釉厚0.006-0.007英寸(0.015-0.017厘米)。装饰技法含丝网印刷、贴花、手绘。
烧制
- 现代天然气隧道窑同时烧数千件。2,300°F(1,260°C)批次约驻留5小时,实现高吞吐。
- 釉料烧成玻璃质涂层,使陶器近乎不透液体。单色常一次烧成;多釉品可能经素烧与釉烧两次。
- 烧后未釉底部机抛光,装箱发运。
质量控制
生产每步监控。原料粘土釉料测成分、粘度、色彩一致。窑温用热锥与热电偶记录,确保精准烧成曲线。熟练技师目检各阶段剔除缺陷。
副产品/废弃物
陶艺生成极少有害废弃物。粘土边角料可回混再用。釉料配方无铅,FDA检测确认无镉铅。所有生釉料安全可操作。
陶艺生成极少有害废弃物。粘土边角料可回混再用。釉料配方无铅,FDA检测确认无镉铅。所有生釉料安全可操作。
制造工艺