


自行车:演变、构造与未来创新
背景
自行车是全球最广泛个人交通工具之一,估计8亿辆——汽车数量两倍。除通勤外,助力健身、竞赛、探险。能耗方面,骑行约35卡/英里(22千卡/公里),仅为汽车1,860卡/英里(1,156千卡/公里)微乎其微。自行车配置繁多:公路赛、全地形、固定、独轮、三轮、双人等。
历史
达芬奇1490年草绘自行车似机械未制造。1700年代末首个实用"木马"现身,西夫拉克伯爵Celerifere——木质两轮脚蹬驱动。1816年德男爵卡尔·冯·德莱斯引入可转向版,掀欧洲狂热。
1840年苏格兰铁匠柯克帕特里克·麦克米伦造踏板驱动两轮设计,一次骑行40英里(64公里)——140英里(225公里)达格拉斯哥纪录。二十年后法国欧内斯特·米肖加踏板曲柄,创木轮铁架Velocipede。绰号"骨头粉碎机",标志踏板驱动关键转折。
1860年代现球轴承毂、金属辐条轮、实心橡胶胎、四速变速。詹姆斯·斯坦利1866年"大便士"巨大前轮小后轮,重70磅(32公斤)、$300——当时高额投资。
1885年约翰·肯普·斯塔利Rover Safety引入等径轮、链传动、菱形车架,消除Ordinary危险前轮翻车。约翰·博伊德·邓洛普充气胎、后踏制动(1898)、自由轮进一步优化性能。
1890年代现代自行车核心部件确立。20世纪初强钢合金、薄管、变速器提升速度舒适。二战后汽车主导自行车衰退,1970年代油危机复苏。山地车从宽胎"气球"设计与轻量赛车技术融合诞生,终超越公路车。混合车融合两者优势。
原材料
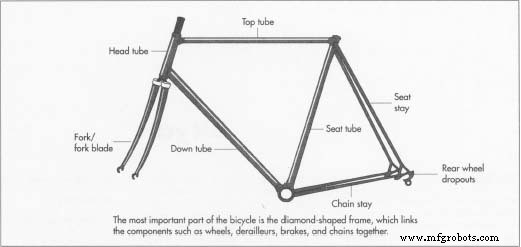
菱形车架是自行车脊梁,决定强度、刚性、操控。含前三角(上管、座管、下管、头管)后三角(链杆、座杆、后叉端)。材料从重钢进阶至1970年代轻铝、1990年代高强复合材料如碳纤维。钢钛耐用数十年,铝3-5年可能疲劳。
轮组、变速器、刹车、链条等部件通常不锈钢,专业厂商供货。
制造工艺
无缝钢管始于实心钢块,穿孔拉拔成管。后变径——应力点加厚、他处变薄——平衡强度重量。管材手工钎焊或机器焊接组装,复合材料胶接。熟练车架师微调对齐做最终调校。
管材定制
- 1. 退火软化、空心成"空管"、加热、酸洗、润滑。
- 2. 测量、切割、精密倒角空管。成人车架从座管顶到中轴中心19-25英寸(48-63厘米)。
- 3. 空管套芯棒拉拔机通过模具冷拉伸变细变长。
- 4. 成型锥度管达目标强度、重量、韧性。
钎焊、焊接、胶接
- 5. 手工或机器连接管。钎焊将接头加热至~1600°F(871°C),熔化黄铜/银焊料密封接头。
对齐清理
- 6. 成品车架装夹具,热态调整。
- 7. 酸洗打磨清除余焊剂。
- 8. 冷却后精密重新对齐。
表面处理
- 9. 底漆、喷漆(手工/静电)、贴花、罩光漆。可选镀铬增美观耐蚀。
部件组装
变速器与变速手柄
- 10. 手柄装上管(公路)或把端;连索连前后变速器。
把立、前叉、头碗
- 11. 螺栓把立装前叉插入头管;头碗(轴承、碗、锁母)实现顺滑转向。
刹车
- 12. 刹车手柄装把立;连索连卡钳;缠把带增抓握。
座垫与座管
- 13. 座管(钢/铝)固定车架;座垫今模压尼龙/塑料,皮革基本淘汰。
曲柄组
- 14. 曲柄组传递踏板动力;含曲柄臂、链盘、中轴组件。踏板螺栓固定曲柄臂。
轮组、轮胎、花鼓
- 15. 制造商遵循ISO直径轮胎规格。钢圈焊接成型;辐条编织接花鼓法兰。
- 16. 径向横向校轮;装胎垫、外胎、内胎。
- 17. 后自由轮允许滑行。
- 18. 轴穿花鼓装轮;螺栓或快拆固定。
未来展望
近十年自行车创新加速。低躺式提供优越气动和安全,混合动力——如Wim Van Wijnen推出荷兰"Ecocar"——融合骑行与汽车舒适。计算机辅助设计模拟踏板力、路面冲击等受力,加速原型迭代优化性能。
制造工艺