


冰淇淋酸奶:历史溯源、核心原料与工艺解析
背景
冰淇淋酸奶融合了冰淇淋的绵密口感与雪芭的清爽酸味,虽在 20 世纪下半叶才登上现代甜点舞台,其渊源却可追溯至数千年前的古亚洲冰饮文化。罗马史载尼禄皇帝享用冰镇果汁,13 世纪马可·波罗将冰点心带回意大利,掀起欧洲热潮,随殖民者传入北美。
19 世纪技术突破推动冷冻甜点量产:1848 年手摇冰柜获专利,巴尔的摩的雅各布·福塞尔创办全美首家冰淇淋批发厂。巴氏杀菌机、均质机相继问世,显著提升安全性与口感。20 世纪 40 年代直膨式冷冻机、连续冷冻技术及低温冷藏普及,催生便携包装产品。60-70 年代高产能设备将行业推向新高度。
70 年代冰淇淋酸奶曾因“酸味过重”遭冷遇,厂商改良配方,80 年代健康消费浪潮使其异军突起。口味百花齐放,可搭配甜筒、纸杯、可丽饼、华夫饼或香蕉船供食。其独特酸香与醇厚质地,在冰淇淋与雪芭间开辟出差异化赛道。
1986 年市场规模达 2500 万美元,实现三位数增长。主流冰淇淋巨头纷纷布局自有品牌。90 年代初占据冷冻甜点市场 10%份额,销售额 3.3 亿美元,产量 1.35 亿加仑。
核心原料
标志性酸味源自两大益生菌:保加利亚乳杆菌 与 嗜热链球菌,虽仅占成品 1%,却是风味与质地的灵魂。
生产流程与冰淇淋高度相似,仅增菌种接种环节。水与空气为两大关键相:空气打发膨胀体积,水作为连续相部分冻结形成微细冰晶,赋予丝滑口感。
乳制品构成基底:乳脂 0.5%-6%(按脱脂/全脂定级),乳固体非脂 (MSNF) 占 8%-14%,含乳糖 55%、蛋白 37%、矿物质 8%,蛋白赋予细腻质感并延缓融化。
糖分占 15%-17%,以蔗糖为主,兼具增甜、增体、增稠与提升总固含量功能。蛋黄固体可缩短冻结时间并丰富风味。
稳定剂(动植物胶)抑制温差下的结晶粗化、延缓融化、改善操作性;乳化剂(脂肪酸类)细化气泡、增强硬度、缩短打发时间。两类添加量合计仅 0.5%-0.6%。
辅料包括蛋黄固体、色素、矿物盐、酪蛋白酸盐(柠檬酸盐/磷酸盐)及果味、香精、坚果、可可、香草、多种香料(五香、肉桂、丁香、肉豆蔻、姜)。
生产制造工艺
原料配制
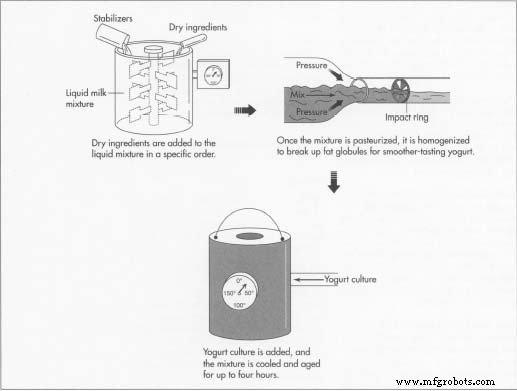
- 1. 精准称量优质原料。液体与干料分别预混后合并至配料缸。
- 2. 液料混合加热,干料按序投入。批次回温并逐步升温至 120°F (49°C),防结块、保溶解。
巴氏杀菌
- 3. 杀菌灭菌并风味固化。行业主流工艺 175°F (79°C) 维持 25-40 秒;亦有采用 210-220°F (99-104°C) 强化风味融合。
均质
- 4. 高压将脂肪球打碎至 2 微米以下,防脂肪分层。经高速泵送、冲击破碎、空化作用,构建均一微观结构。
接种发酵
- 5. 90°F (32°C) 接种 1% 菌种,静置凝固后降温。
冷却陈酿
- 6. 从 90°F (32°C) 缓降至 40°F (4°C)。0-4°C 陈酿槽静置最长 4 小时,充分发展质地。
调味、着色与冷冻
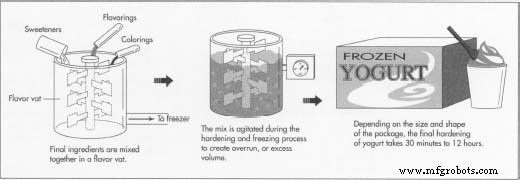
- 7. 糖、香精、色素于调味缸混合,输送至 -6°C 至 -2°C 冷冻机。
- 8. 硬化段搅拌打气,膨胀率约 50%。空气细化组织、提升口感。3 分钟始冻,数分钟达标,三分之二水分结冰。
包装与深冷定型
- 9. 达标后灌装,速冻至 -15°F (-26°C) 以下。快速结晶抑制粗大冰晶,保证细腻质感。连续/间歇式冷冻隧道视包装规格定型 30 分钟至 12 小时。
冷链出货
- 10. 成品紧码入冷藏车,全程 -15°F (-26°C) 以下,匹配工厂库温。干冰虽更冷 (-109°F/-78°C) 但易致热震慎用。终端覆盖零售、餐饮、二次加工厂。
质量管控
全链路执行严格卫生规范,自动 CIP (原位清洗) 系统高效杀菌管路罐体,杜绝致病菌。企业须遵守公共卫生杀菌标准,定期监测菌落总数、大肠菌群、霉菌酵母。酸度与色泽管控规避凝结异味。配料表与热量标识合规,守护健康消费者知情权。
未来展望
低脂风味需求持续释放,冰淇淋酸奶赛道成长性强。工艺技术迭代提效增质,持续打开新市场与创新品类空间。
制造工艺