


自动钢琴:融合原声传统与自动化精准
背景
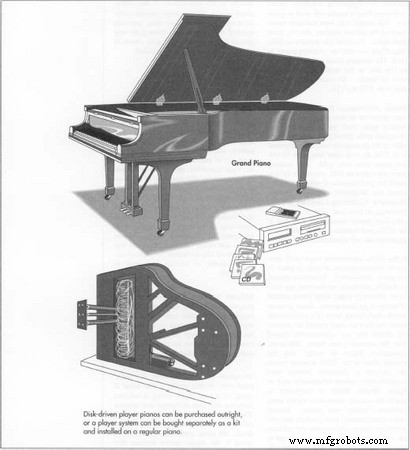
自动钢琴基于标准原声钢琴。标配键盘,敲键时毡锤击打调音金属弦产生音色。毡锤与连杆组成的精密机构称“钢琴机芯”。机芯可由手指操控,若装配演奏系统,则由自动钢琴的“演奏机芯”驱动。
传统卷轴自动钢琴采用气动(气驱)演奏机芯驱动钢琴机芯。每键对应一敲击器,形似微型风箱。气动敲击器塌陷推动对应琴键发声。全套敲击器构成演奏机芯。演奏机芯通过气动管阀系统检测纸卷编码穿孔“读谱”,穿孔触发气动系统指令敲击器塌陷时机。电动真空泵或脚踏风箱供气动力。
传统卷轴自动钢琴缺陷显著:演奏机芯须组装时内置,事后无法加装;气动敲击器仅单一力度敲键,乐曲虽有音高无力度变化。
现代自动钢琴采用电驱电磁阀作敲击器。电磁阀为通电时呈磁性的管状线圈。电磁阀响应MIDI(乐器数字接口)信号——键盘、合成器等电子乐器通用电子语言。MIDI远超卷轴系统,完整还原演奏者录制的音高与力度。海量曲库存储于软盘/光盘,可演奏几乎任意乐曲。配合相应软硬件,亦可播放人声、独奏、交响乐全编制。得益于通用MIDI,可联动定序器、鼓机、合成器及电脑。
历史
1547年亨利八世驾崩,遗产清单现“随轮自鸣乐器”。德国钢琴制造师塞缪尔·比德曼(1540-1622)在三架小竖琴(小立式钢琴)装配类似音乐盒的钉针滚筒,为早期自动钢琴实例。
19世纪末自动钢琴发明热潮再起。多机制并存但卷轴不通用。发明家兼钢琴设计师梅尔维尔·克拉克确立88键标准卷轴规格,1901年造阿波罗自动钢琴。1908年同行采纳标准。穿孔卷轴由打孔机复制母卷,母卷由熟练工按乐谱手工打孔。为解决生产难题,克拉克1912年发明“记谱钢琴”:演奏家实演时自动打孔母卷。记谱钢琴用至1931年。
当代名家实况录音保存于卷轴,记谱钢琴成就咆哮的二十年代自动钢琴鼎盛,直至留声机与收音机超越。1926年销售巅峰,超千万卷轴售出。1931年记谱钢琴退役,1971年修复录制其他大师演奏,1992年列入国家历史机械工程地标。1950年代销量谷底后,1970年代卷轴自动钢琴复兴,传统自动钢琴与卷轴至今仍产销。
1920年代开始尝试以电/电磁装置替代共鸣板。电子钢琴、键盘、合成器用电路或金属音片替代弦发声。部分音色逼近原声钢琴,更因电子变音效应被重视。1970年代电子技术与原声钢琴融合;原声钢琴(非电子钢琴)加装数字磁带驱动器或电脑,以电子“大脑”与动力驱动演奏。多大厂现产碟驱自动钢琴,亦售改装套件将原声钢琴升级。闲置多年的练习琴可化身娱乐中心。本文余下聚焦碟驱自动钢琴制造。
原材料
碟驱自动钢琴制造几乎不直接使用原材料。厂商向供应商下规格采购零部件,含预装演奏系统的工厂成品原声钢琴。
设计
工程师设计演奏系统开发新品。法务团队同步专利检索规避侵权、抢占自有专利。手工组装原型机测试市场性与可制造性。工程师输出全套详细规格:电气/电子/机械零件、工装特殊加工装配、运行/安装/测试/维护/维修要求。因极少自制零件,全球寻源供应商。
软件工程师编程芯片将音符与表情数据转为驱动电磁阀的电子信号。通讯协议复杂,代码常超千页。
为适配广泛曲目,需建立庞大软件化曲库并持续更新。传统卷轴编码难直接转MIDI,实况演奏录制更契合数字系统因蕴含诠释要素。厂商自设录音棚邀名家录制。音乐编辑审校纠错、按乐谱修正。法务获取版权授权。
制造工艺
演奏子组件
- 1 演奏子组件即演奏机芯,含88只电磁阀与推杆,计算机激活推动琴键。由现成零件沿装配线组装,混合手工与自动化。电子模块含电源、控制盒、按键驱动器、互连,受印制电路板元件控制。面板式电路板(多同类板拼大板贴片后分割)便于自动化贴装。同类元件卷带供料经自动排序机校验排序插装。部分元件经自动成型插装机成型插装并校验,其余手工补装。
- 2 过峰焊锡定元件。助焊剂清洗、红外预热减热冲击、板底经过熔锡波峰,毛细作用锡液上涌焊盘顶面,冷却固化。
- 3 完工板装入控制盒测试质保。烧录软件经48小时“老化测试”模拟实工况,故障即时纠正。
- 4 另一线电磁阀与推杆制造安装于导轨。机器绕线圈于阀基封装。引线连接各阀,推杆组件与电磁阀配对。电磁阀推杆组装于铝轨。厂商差异导致配置不同,轨可能整体或分段。后续用安装托架固定电磁阀于键盘下方。同理组装踏板驱动组件。
记录条
- 5 装配记录条可录制演奏,供学习者回放、作曲家创作修改。记录条含安装导轨与微型电子薄膜开关,每键一开关,感应按键动作、按压时长、力度(强弱)。电子连接钢琴电脑转MIDI信号。数据可存模拟介质(磁带/VCR)或导向软驱。可经钢琴或其它MIDI设备回放。
碟机
- 6 碟机等外设经控制盒连接自动钢琴。可为软驱、CD机或双装;亦可接VCR配合电视/显示器同步歌词实现卡拉OK等编程娱乐。多数厂商外购这些组件与遥控器。
伴奏与音箱
- 7 附加功能:钢琴可同步人声、独奏、管弦乐等伴奏。“声盒”为电子音箱,可作钢琴配件随机供应,经MIDI系统由软件驱动发声。
钢琴安装
- 8 另一线将演奏子组件与记录条装入钢琴。钢琴由厂自产钢琴事业部或外购。键盘下木体开槽不伤结构。电磁阀轨装于键盘下使推杆抵键尾。记录条同装。踏板连杆连接,控制盒装键盘下,电源装琴底。此时须调机芯。琴键靠毡垫支撑,随用压缩,故编程通宵“烧机”演奏。12小时“音乐会”后毡垫压实,复核组件工作正常,调机芯适配毡垫压缩量。装箱发运。
套件组装
- 9 部分厂商提供改装套件升级标准钢琴。子组件、控制盒电源、记录条下线入库。套件打包含碟机配件。发运经专门培训的安装师安装特定厂商系统。安装典型耗时两天,含过夜烧机后调机芯检组件,同出厂流程。
质量控制
全工序质控关键。全球来料验收符合规格与工程要求。演奏子组件线工人自检:如峰焊后操作员检板元件焊接到位、无锡桥、板无翘裂;监控焊锡温度与设备运行。电子组件须符UL(保险商实验室)规范。UL代表频繁抽查材料工艺安规。控制盒老化、钢琴机芯烧机等质检融入制造流程。
未来展望
原声钢琴长享听众喜爱,碟驱自动钢琴以无需高超技艺即享音色娱乐延续其未来。碟驱自动钢琴显著提振钢琴销量,被视为行业增长极。未来厂商致力还原演奏细微差异。技术持续融合趋势明显:专业录音棚录入乐曲、探索联动自动钢琴与其他电子媒体新路径。
制造工艺
- 放大维护危机呼声:下载《维护危机之歌》蓝调与雷鬼版
- 什么是 VMC 加工?立式加工中心专家概述
- Sonos S5 音箱拆解:高端家庭音频设备的机械设计深度剖析
- DVD播放机:历史、技术与未来创新
- 钢琴:从古老渊源到现代大师之作
- Sepro America 设匹兹堡装配中心,强化北美制造版图与机器人全系列
- Monroe钢琴铰链:ISO 9001 & AS 9100双认证,材质全覆盖,支持深加工定制
- 铝合金 vs 钢制钢琴铰链:重量、强度、耐腐蚀谁更胜一筹?
- 钢琴铰链选购 5 大核心考量
- 钢琴铰链详解:类型、应用与专业优势
- IBASE SI-323-N:基于 AMD Ryzen Embedded R1000 的无风扇三显 4K 数字标牌播放器
- 面向世界级团队的专业复合材料制造商——Tods Aerospace