


汽车挡风玻璃:从古老玻璃到先进夹层工艺
背景
玻璃,历史逾7000年的多功能材料,是现代汽车挡风玻璃骨干。公元前3000年古埃及首造,天然玻璃为火山活动副产物。现代工业玻璃由氧化物——主二氧化硅、纯碱、石灰石——熔制,分平板(浮法)玻璃、容器玻璃、切割玻璃、玻璃纤维、光学玻璃、特种玻璃。汽车挡风玻璃属平板玻璃范畴。
全球80余企业生产汽车玻璃。美主导企业:PPG、嘉迪安、利比-欧文斯-福特。商务部数据:平板玻璃占美产25%,约4.83亿美元。日本比例升至30%,约1900亿日元(1989)。日主产:旭硝子、中央硝子、日本板硝子。美日平板玻璃增速温和,德国因车企拉动预期强劲增长。
首批汽车挡风玻璃现于1905年前后,引入钢化安全玻璃——热处理抗碎。后为夹层玻璃取代:塑料中间层夹两层玻璃多层结构。多司法辖区(含美)强制夹层玻璃保安全。材料受冲击弯曲并碎成细小钝角碎片,大幅降低乘员受伤风险。
原材料
玻璃为复杂氧化物网络。关键成分:二氧化硅(SiO₂)、氧化钠(Na₂O)、氧化钙(CaO)。原料——石英砂、纯碱(Na₂CO₃)、石灰石(CaCO₃)——配批熔融。纯碱作熔剂降熔点,石灰增硬度耐化学性。挡风玻璃常加氧化钾(K₂O,来自钾长石)、氧化镁(MgO)、氧化铝(Al₂O₃,来自长石)。
制造工艺
- 1. 配批准备 — 原料精准称量,混少量水防离析,可加碎玻璃(回收料)降能耗。
- 2. 浮法成型 — 熔融料流注熔融锡液浴浮法室。锡液绝对平面赋予玻璃同等平整度。入口~1835°F(1000°C)至出口~1115°F(600°C)降温,玻璃硬化至可引入退火炉。
- 3. 退火(勒尔炉) — 玻璃经勒尔炉渐冷至~395°F(200°C)再至室温。消除内应力硬化玻璃,备后续切割。
切割与钢化
- 4. 切割 — 金刚石刻划精准切割线;沿线折断。自动系统配摄像头光电传感器保精度。
- 5. 成型与钢化 — 切片入炉加热至下垂贴合模具。再速热至~1565°F(850°C)冷风急冷,表面形成压应力内部张应力。得钢化玻璃,破碎成细小钝角碎片。
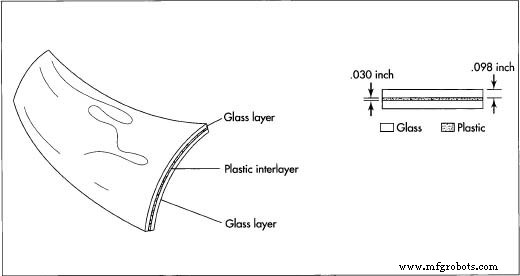
成品汽车挡风玻璃为夹层单元:两薄玻璃层(~0.03英寸/0.76毫米)夹~0.098英寸(2.5毫米)塑料中间层。此结构兼具卓越抗冲击与薄型化,保车身设计完整性。
夹层
- 6. 夹层 — 钢化玻璃片与塑料中间层入高压釜热压粘合。中间层常含紫外阻隔着色层增防护。破碎时塑料层粘住碎片保视野。
总成封装
- 7. 封装 — 夹层单元置模腔,注射熔融塑料成型包边框架。总成发整车厂,聚氨酯胶粘接车身。
质量控制
厂控原料质量、熔融温度、炉气氛、液面。光电传感器成型中自动查缺陷,激光扫描仪成型后测尺寸曲率。符合ASTM标准保化学耐久、抗冲击、强度。SAE国际亦定汽车挡风玻璃专用性能指标。
未来展望
虽行业近期波动,长期平板玻璃需求稳健随车产复苏。现代设计要求更大、更流线型挡风玻璃,单车玻璃面积增大。研发先进涂层——角度选择性玻璃、光学开关膜、聚合物多层太阳控制膜——管理热负荷降空调能耗。
创新含:聚合物多层膜双重除雾除霜,可见光透过率达90%。银镀玻璃拒60%太阳能,红外吸收降56%。双层挡风玻璃:单外层玻璃(~0.08-0.16英寸)粘0.254英寸聚氨酯层,具抗UV、划痕自愈、减重、抗雾优势。
回收获进展。新低成本工艺剥离夹层塑料层,玻璃再利用如玻璃沥青路修。立法如1992年城市固废危废研究法案,旨识别消除汽车部件回收障碍。
制造工艺