


从福特流水线到电动汽车未来:汽车制造演进史
背景
1908年亨利·福特投产T型车, culmination of five years development from 1903 Model A. T型车开创大规模装配线生产,依赖可互换零件。福特前,马车由专业工匠小批手工制,复制罕见且昂贵。
福特首装配尝试:固定工位单工人造整车。每装配工在固定工位耗时约8.5小时。开发T型车时,福特引入多工位工人流动作业,各司一职。此举将装配工耗时从8.5小时压缩至2.5分钟,因专精单一功能。
工位间走动低效,快工超慢工致瓶颈。1913年底特律现首条移动装配线:输送带送车过固定装配工。此创新将单工序从2.5分钟压至2分钟以内,因输送带定节奏。线身始于金属条系轮于环绕厂房地面皮带回起点。福特“固定工人+移动平台”模式成现代汽车装配骨干。
原材料
汽车仍以原生钢为主,但石油基塑料与乙烯基占比持续上升。轻量塑料可减重达30%,随油价上涨与能效要求增,优势关键。
设计
新车型从概念到量产需3-5年。设计师用CAD绘草图,造粘土模供造型专家评审。气动工程师测气流与碰撞可行性。评审通过后模具设计师制造冲模夹具生产零件。
制造工艺
零部件
- 1 装配厂为整车生产终端。4000+供应商(含自制)零件由卡车/铁路到货。底盘件卸一区,车身件卸另一区。
底盘
- 2 整车自下而上构建。车架——基座——承载后续所有部件。夹紧输送带防位移。前后悬挂、油箱、车桥、传动轴、变速箱、转向部件、轮鼓、制动器按序安装。
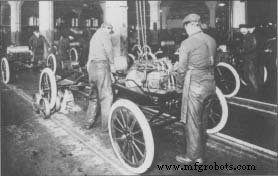 工人在福特工厂装配T型车发动机。照片约1917年。
- 3 发动机变速箱合装离线。机械手吊装对中重型部件;气动扳手锁紧。人因工程保障工人用最安全工具。
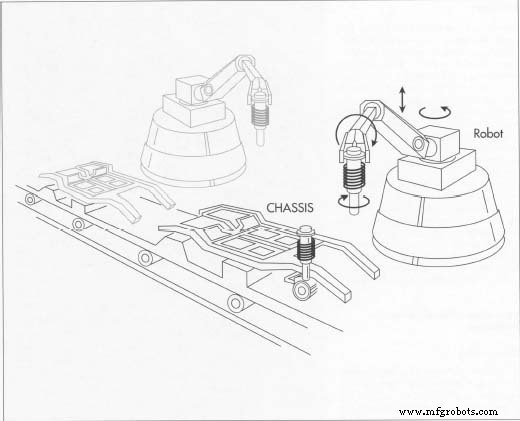 汽车装配线现多由机器人作业而非人工。汽车制造初期,机器人焊接地板盘并协助工人安装悬挂等部件至底盘。
车身
- 4 地板盘为最大车身件。侧围、顶盖、车门、侧板、加强件机器人搬运、定位、亚毫米精度焊接。
- 5 后续面板——门、盖、翼子板、尾箱、保险杠——加装。机器人重吊装;工人气动工具拧螺栓收尾。
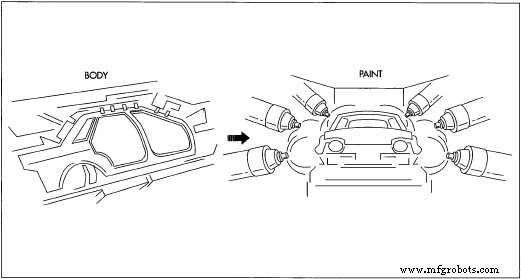 车身在独立线构建,底盘线分离。机器人再次执行大部焊接,但人工螺栓连接不可或缺。焊接时工件夹具固定。车身白身完成后挂入空中输送线进入涂装工艺。多步涂装含检查、清洗、电泳底漆浸涂、干燥、面漆喷涂、烘烤。
涂装
- 7 “白车身”喷漆前检查:强光油浸室让检查员发现凹痕划伤。即时返工。
- 8 清洗干燥后入电泳底漆槽(E-coat)全表面底漆。
- 9 机器人喷涂底色漆与清漆,精准控制膜厚。275°F(135°C)烘箱固化。
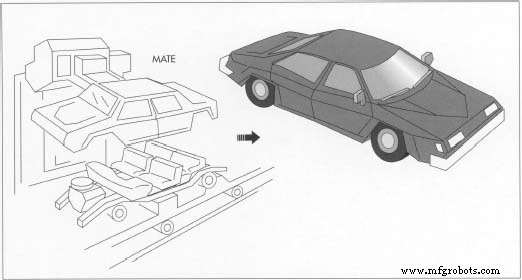 车身底盘合装于生产末端。机械臂吊车身白身落底盘架,工人螺栓连接。末端部件装妥后车辆驶离装配线至质检点。
内饰总装
- 11 喷漆车身装仪表、线束、中控台、灯具、座椅、内饰件、顶棚、音响、喇叭、玻璃(除挡风)、转向柱、踏板、地毯、保险杠饰板。
- 12 机器人从容器取挡风玻璃,涂聚氨酯密封胶安装。亦搬运座椅内饰至定位。
合装
- 13 底盘输送线与车身线汇合。机械臂吊车身落车架;工人螺栓连接车身底盘。末端部件——蓄电池、轮胎、防冻液、汽油——加注。
- 14 车辆驶离线至检查点:发动机审计、灯光、喇叭、轮胎平衡、充电系统。缺陷返工中央维修区。合格后贴价签分期发运。
质量控制
零件多源供应商,入厂前各经严测检验确保统计过程控制(SPC)合规。车辆识别代码(VIN)开线即赋。先进厂底盘RFID标签记录VIN实时追踪进度,产线管理可控排序早期识别缺陷。
现代质控嵌入设计装配全过程,非终检。缺陷线上即捕获纠正,防昂贵召回。终审测面板间隙、动态、噪声、电气功能、对齐度。定期全功能测试验证每车达最高标准。
未来展望
电动汽车(EV)将由先进太阳能、航空航天、卫星、雷达技术驱动,而非传统内燃机。采用无刷交流电机达20,000 RPM,高性能电池输出超100kW,再生制动回馈电能。未来电池可回收环保安全。
随路拥堵与基建极限显现,自动驾驶与交通感知路由将成必需。技术将让车辆穿梭拥堵、优化高速利用、最终自主驾驶,重塑21世纪全球交通范式。
制造工艺