


塑料眼镜片全解析:历史、材料与制造工艺
概述
眼镜片——玻璃或塑料制——是安装镜架内矫正或增强视力的精密光学元件。最早光学透镜为13世纪初放大镜,石英和绿柱石制。其成功证明精细研磨反射面可增强视觉清晰度。16世纪亚历山德罗·迪·斯皮纳推广眼镜普及,需求增长下石英绿柱石多为玻璃取代。凸透镜矫正远视,凹透镜矫正近视。更复杂设计(如散光矫正)相继问世, culminated in 1784年本杰明·富兰克林双光片。
如今超80%眼镜用塑料片。玻璃主导至1950年代,塑料片以更轻、抗冲击迅速超越。现代生产技术两材大同小异,经连续研磨、抛光、成型。望远镜、显微镜、相机镜头同理,但精度尺寸要求更高。本文聚焦塑料眼镜片。
历史上验光师外包片加工专业实验室。现全服务光学店可现场制片,仍依赖外部实验室提供“毛坯片”——按特定处方预磨前曲面、厚度不一(通常0.25-0.75mm)的塑料圆盘。
原材料
实验室来的塑料毛坯通常为聚碳酸酯圆盘,厚约25mm或更厚,直径略大成品。成品磨至至少0.25mm,厚度随度数变化。制片其他材料:胶带、铅合金液、金属件、染料/色素。
- 胶带
- 铅合金液
- 金属件
- 染料和色素
设计
眼镜片形状匹配镜架几何。厚度轮廓随处方变化。收毛坯后,技师用验光仪定位标记光学中心——对准佩戴者瞳孔的点。镜片边缘倒角设计固定镜架,金属或无框款需更高精度。
球面凸凹透镜每面单一磨曲面,散光矫正需额外曲面。各曲面度数和角度决定光学度数。
成型后镀膜或着色。镀膜将镜片浸入含目标处理剂的加热浴——如防UV、防刮、抗冲击。变色片结合透明清晰与防晒,强光下变深。
最流行塑料为“超轻”聚碳酸酯——抗冲击,比普通塑料薄30%、轻30%。其他常见:CR-39单体塑料、高折射率片(比普通薄20%、轻20%)。
生产工艺
典型光学实验室制片流程:
- 技师录入处方,电脑生成详细工单打印
- 按工单选毛坯,连同镜架、工单置处方托盘。技师装毛坯于曲面发生器磨后曲面,后抛光倒角。必要时先着色再入镜架
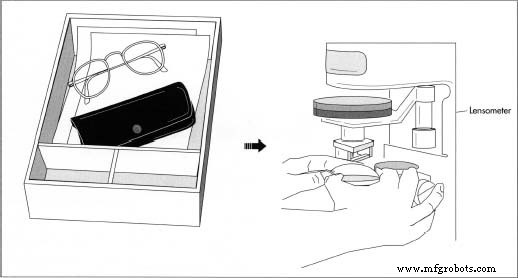
- 技师置镜片于验光仪核对光学中心,贴胶带保护前表面。镜片装卡镜机,熔融铅合金块粘合前表面,固定供磨抛
- 镜片装配置处方的发生器,精磨后曲面。磨后进精抛(抛光)阶段
- 精抛用细磨机,依次用砂纸垫、光滑塑料垫、氧化铝抛光剂终抛垫。循环水冷却清洗
- 抛光后轻锤取块,手撕胶带。镜片油性笔标L/R分左右眼
- 镜片进倒角机加工倒角贴合镜架几何。金属/无框架可用手持电磨机进一步精修
- 最后浸入选定着色/处理浴,干燥后即可装入镜架
卡镜
- 胶带保护前表面卡镜时
- 铅合金块固定镜片供磨抛
抛光
- 精抛垫逐级精修表面
- 抛光剂提升透光率减表面瑕疵
- 所有设备用后消毒保卫生
倒角
- 倒角加工匹配镜架边缘轮廓
- 高精度镜架额外手工磨削确保完美贴合
- 着色/处理浴完成镜片最后工序再装配
副产品
过程废料含塑料粉尘、细碎屑、抛光浆(氧化铝、水、聚合物)。收集于金属箱,消毒剂处理后48小时隔离期再处置。
质量控制
塑料眼镜片须符合美国国家标准协会(ANSI)和食品药品监督管理局(FDA)严格标准。持证光学实验室属全国光学协会,执行严格质量安全指南。生产中四大关键检验:处方核对、光学中心对准、外观缺陷目检、镜架最终对准。按需额外周期性检查。
制造工艺