


火花塞:设计原理、材料科学与制造工艺专家解析
背景
火花塞在内燃机燃烧室内产生高温电火花,点燃空气/燃料混合气。通过在塞内精准设定间隙实现电弧放电。
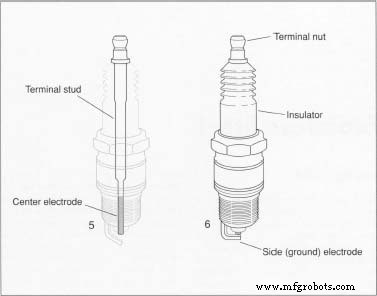
火花塞含四大核心部件:中心电极、绝缘体、金属外壳、侧电极(接地电极)。中心电极为粗导线贯穿全长,从点火系统传电至火花间隙。绝缘体为陶瓷套管包覆大部中心电极,防高压泄漏。六角金属外壳螺纹安装缸头固定塞体。侧电极为镍合金连接外壳指向中心电极,形成火花间隙,典型0.020-0.080英寸视发动机设计而定。
数百种变体服务广泛引擎:汽车、卡车、巴士、拖拉机、船舶、飞机、摩托车、踏板车、工业机械、油田设备、割草机、链锯。特种塞如涡轮点火器驱动现代喷气发动机,预热塞为柴油标配。
火花塞热值——或称等级——描述热量从尖端移除传至缸头的速率。尖端过冷积碳积油;过热致早燃或损伤电极。厂商调整绝缘体锥形鼻长调热值:长锥鼻为"热型",短鼻为"冷型"。
引擎盖下,火花塞面临4500°F腐蚀性气体、2000psi粉碎压力、18000伏电放电。这些应力每秒重复数十次,单日行驶可超百万循环。
历史
电火花点燃燃料空气混合物概念溯1777年,亚历山德罗·伏特用莱顿瓶击发装沼气空气玩具枪。1860年法国工程师让·勒努瓦首造真正火花塞,集成绝缘体、电极、火花间隙于一体。1885年改良奠定现代基础。
1900年代初,罗伯特与弗兰克·斯特拉纳汉兄弟引入垫片于金属外壳与瓷质绝缘体间,减少漏气简化制造,制造更耐用塞。1909年罗伯特获大汽车合同主导市场。
汽车时代爆发,多变点火系统、燃料、性能需求驱动持续创新。核心设计稳定,但厂商尝试无数电极绝缘材料组合。
原材料
典型电极用高镍合金;绝缘体通常氧化铝陶瓷;外壳用钢丝。材料选择需大量研发——某头部厂商报告测试2000电极配方、超25000绝缘配方。
电极磨损扩大间隙增电压需求。进步含加粗电极、添银金铂贵金属。银热导率优;铂耐腐蚀卓越。
绝缘体成分亦影响性能,减少闪络——尖端至外壳非预期电泄漏。硅线石与高温氧化铝陶瓷创新持续突破极限。
厂商常湿法球磨制陶瓷颗粒,喷雾干燥得自由流动物料。精确颗粒尺寸形状对一致性绝缘体生产至关重要。
制造工艺
各部件——中心电极、侧电极、绝缘体、外壳——连续流水线单独制造。单体制造后组装成单一密封单元。
外壳
- 外壳可冷镦实心钢丝成型或挤压成型。自动攻丝机亦可钻铰钢棒至精确尺寸。
- 成型后二次加工:机加工与滚花。滚花压印外表纹路,机加修整形状,得最终外壳供攻丝与电极连接。
侧电极
- 镍合金丝侧电极矫直、焊接外壳、切长。施部分弯曲;最终弯曲于芯部组装完成后。
- 外壳螺纹滚制,电解保护性表面处理——酸盐溶液通电浸没——防腐蚀。
绝缘体
- 绝缘体毛坯由液态陶瓷浇注橡胶模成型。液压机成型未烧坯,精控孔径。
- 特殊轮廓磨削成型外表,后隧道窑2700°F以上烧结。得致密防潮绝缘体。二次烧结可加釉面与标识。
中心电极
- 镍合金中心电极焊接钢终端柱,连接点火高压线。
- 极高压下电极-柱组件封入绝缘体,整体6000psi压入外壳。铰调整深度角度,外壳法兰卷边形成气密封。垫片卷边固定总成。
- 最后电极间隙机修至规格,侧电极施最终弯曲。
包装
- 终检后自动成型纸盒装塑封,散装发经销商。
质量控制
各阶段检测计量。来料工装检尺寸精度,新量具校准投产。
各机台外壳抽检外观缺陷。绝缘体轮廓以20倍放大投影投屏对比公差线验证。生产线绝缘体统计抽样持续监控质量。
装配中随机压力测试确认中心电极密封。目检确保符合设计规格。
制造工艺
- EDM 火花机加工原理全解析:从电极到精密成型
- EDM 电火花加工技术深度解析:原理、方法、应用与装备
- EDM火花蚀刻加工:复杂形状精密制造的核心优势
- 电火花加工(火花腐蚀):复杂金属零件的精密工艺
- 电火花加工(EDM)在现代制造中的核心优势
- 火花塞核心作用、结构分类与故障识别全攻略
- 工业4.0:德国制造商打造智能工厂驱动增长
- 发电机长效维护三大铁律:月度试运行、燃油巡检、火花塞管理
- 清通塞详解:安全无泄漏管道系统的关键组件
- ST推出SensorTile.box 即插即用物联网模块 就绪Azure IoT Central
- 边缘智能驱动2019计算机视觉应用新浪潮
- 火花鉴别法:铁基材料快速分类实操指南