


G代码核心指令详解:CNC 与 3D 打印操作员必备
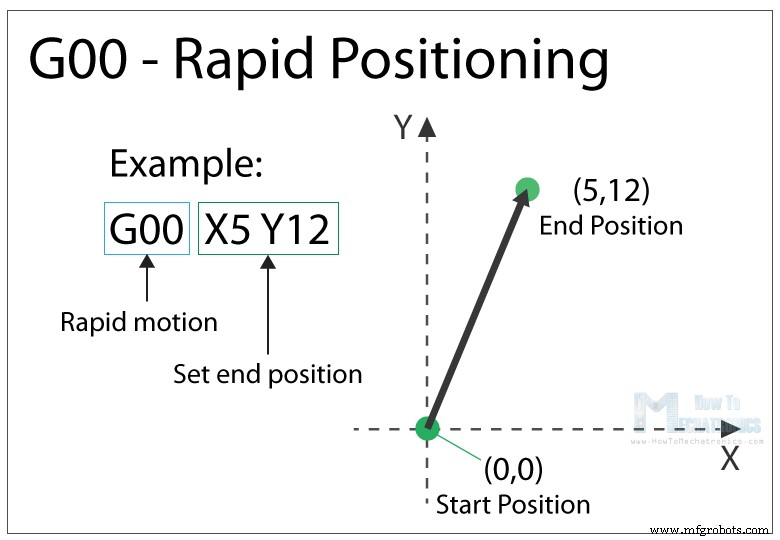
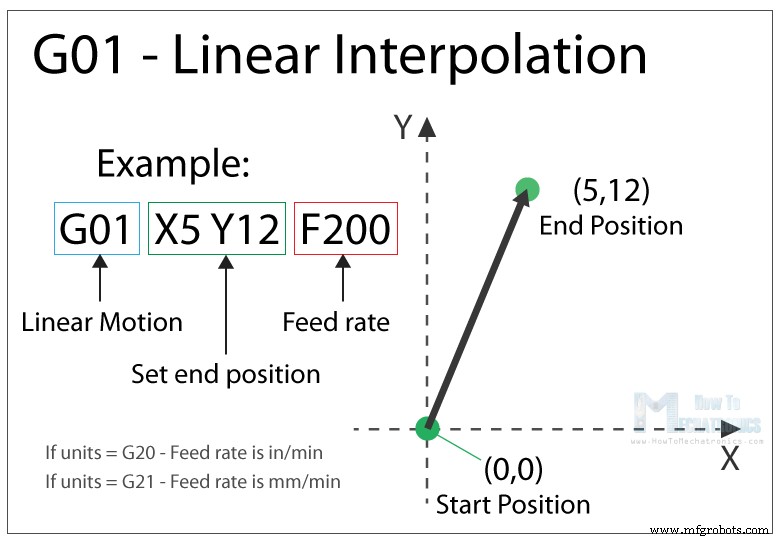
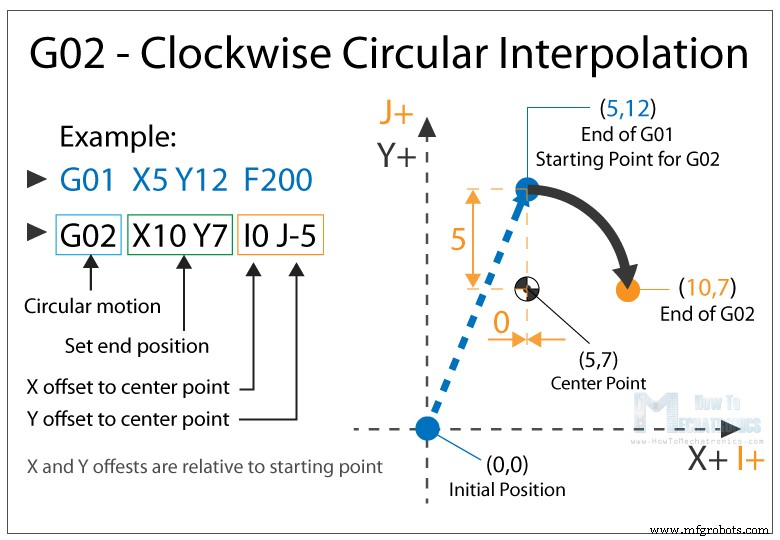
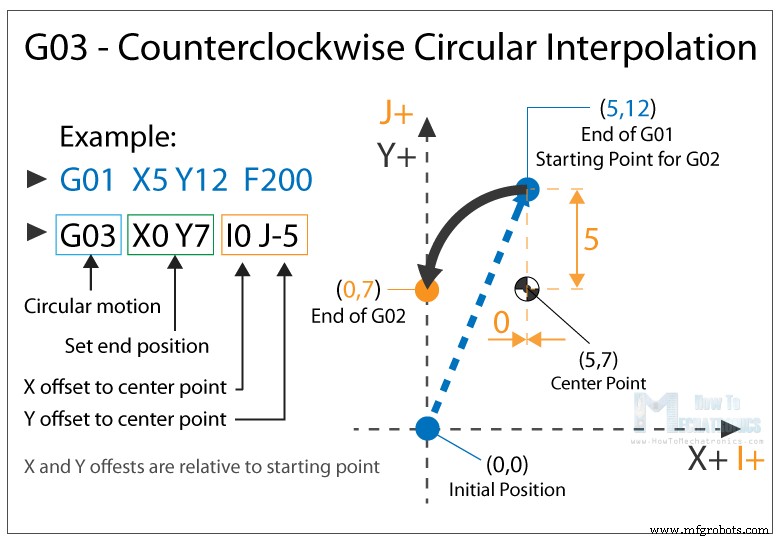
若您的工作或爱好涉及 CNC 机床或 3D 打印机,理解 G 代码 语言及其工作原理至关重要。本教程将讲解 G 代码基础、最常用指令及其工作机制。 G 代码 是 CNC(计算机数控)机床的编程语言,全称“几何代码”。用于指令机床做什么、怎么做:移动到哪里、移动速度、运动路径。 初看 G 代码文件似复杂,实则结构规律。核心是笛卡尔坐标数值。 单行结构示例: G01 X247.951560 Y11.817060 Z-1.000000 F400.000000 G## X## Y## Z## F## 该行指令:从当前位置直线移动至 X247.95 Y11.82 Z-1.00,速度 400 mm/min。单位由 G21(毫米)或 G20(英寸)设定。 以最大空行速度从当前位置移动至指定坐标。所有轴同时运动,轨迹为直线。非切削/非打印移动,用于快速移至加工起点。 以设定进给速率 F 直线移动至目标坐标。控制器插值计算中间点。加工/打印主动作指令:铣削直线、挤出直线。 顺时针圆弧移动。除终点 X/Y/Z 外,需指定圆心偏移 I、J、K(相对于起点)。起点为上一指令终点。 示例:G01 到 X5 Y12,随后 G02 到 X10 Y7,圆心偏移 I0 J-5(即圆心在 X5 Y7)。改变圆心位置可得不同弧度但相同终点的圆弧。 简单铣削轮廓: 注:坐标模式(绝对/相对)影响数值含义,后文说明。此为简化示例,完整程序还需单位、平面、主轴等指令。 同 G02,仅方向相反。G01、G02、G03 三指令可生成任意形状刀具路径(CAM 软件自动生成)。 必须在程序开头设定,否则沿用上一程序设定。 移动至机床参考点(原点)。可加中间点避免碰撞: 还有刀具补偿、缩放、工件坐标系、暂停等 G 码。实际加工还需 M 码(辅助功能): 3D 打印专用 M 码: 参数示例: 模态指令:持续生效直到被取消/替换。如连续 G01 只需写坐标;F 值不变可省略。 行号 程序说明: 复杂形状(如马模型)需 CAM 软件自动生成(约 700 行),示例来自我的 DIY Arduino CNC 热丝切割机。 本教程覆盖 G 代码基础、核心指令、手动编程实例。理解 G 代码并不难,但 CNC/3D 打印涉及更多高级指令与特性,留待后续教程。 若觉得有用,请分享给其他 CNC 与 3D 打印爱好者。欢迎评论区提问!什么是 G 代码?
如何阅读 G 代码指令?
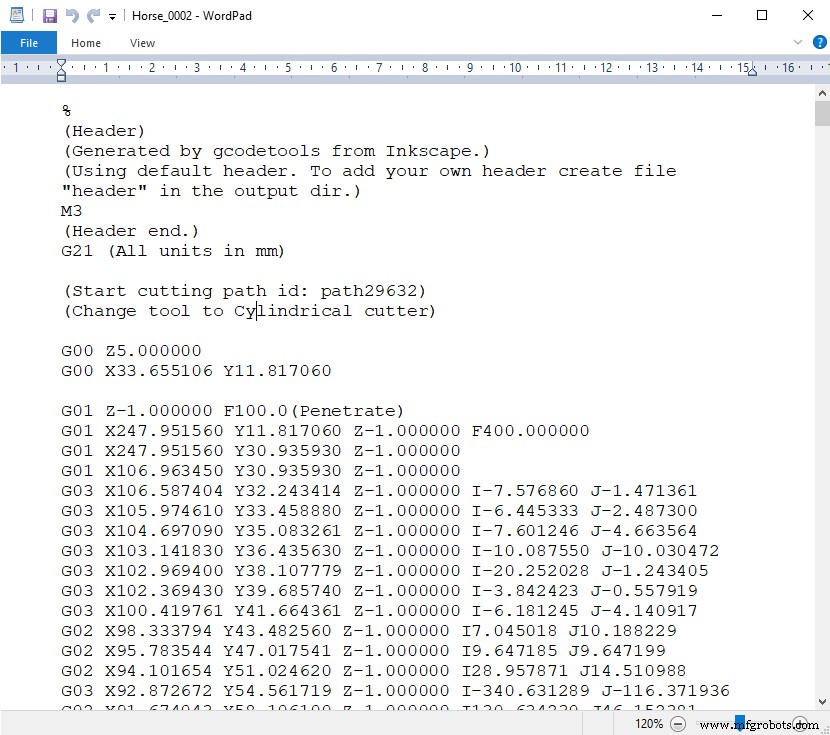
最重要/常用 G 代码指令
G00 – 快速定位
G01 – 线性插补
G02 – 顺时针圆弧插补
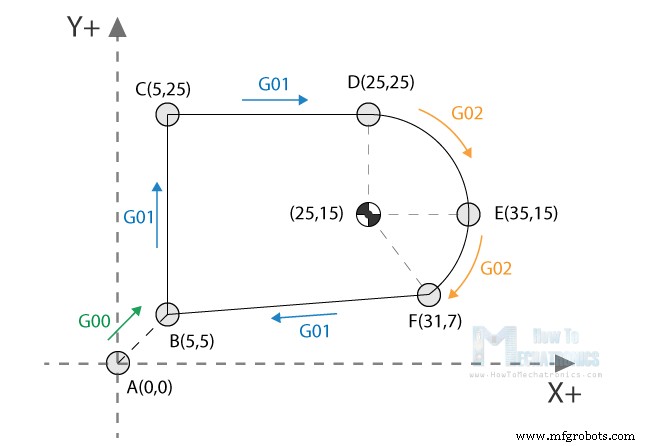
G00/G01/G02 手动编程示例
G00 X5 Y5        ; 点 B
G01 X0 Y20 F200  ; 点 C
G01 X20 Y0       ; 点 D
G02 X10 Y-10 I0 J-10 ; 点 E
G02 X-4 Y-8 I-10 J0  ; 点 F
G01 X-26 Y-2     ; 回到点 B
G03 – 逆时针圆弧插补
G20/G21 – 单位制选择
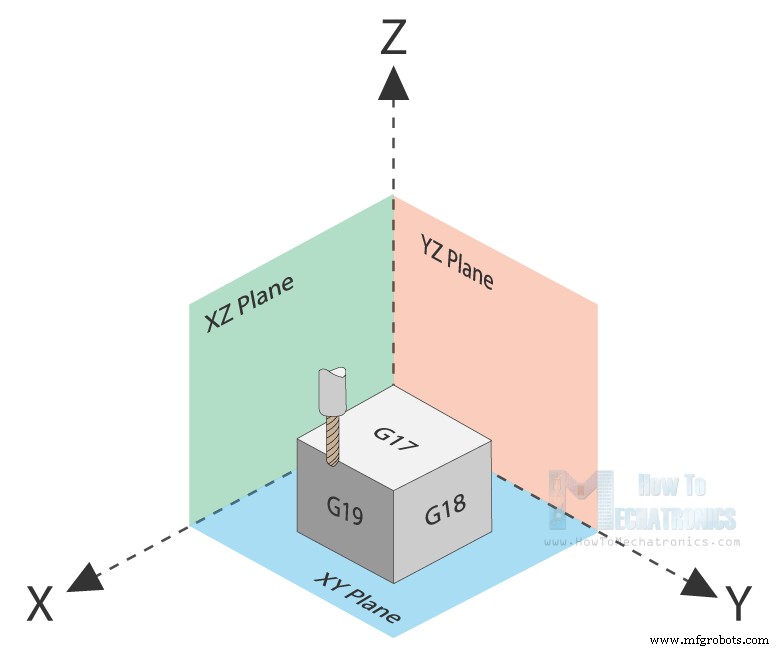
G17/G18/G19 – 平面选择
G28 – 回零/回参考点
G28 X## Y## Z##。参考点可用 G28.1 X## Y## Z## 设定。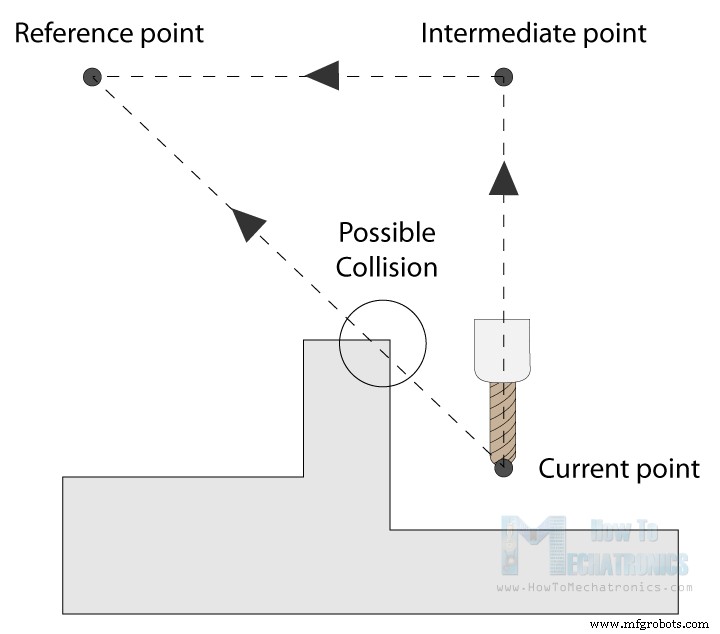
G90/G91 – 定位模式
G01 X10 Y5 直接到 (10,5)G01 X10 Y5 到 (20,15)更多指令与规则
常用 M 码 功能 M00 程序暂停 M02 / M30 程序结束 M03 / M04 主轴正/反转启动 M05 主轴停止 M06 换刀 M08 / M09 冷却液开/关
M03 S1000 主轴 1000 RPM 正转。G01 X5 Y7 F200
X10 Y15
X12 Y20
G02 X5 Y5 I0 J-5
X3 Y6 I-2 J0
N## 便于大型程序错误定位。完整 G 代码程序示例
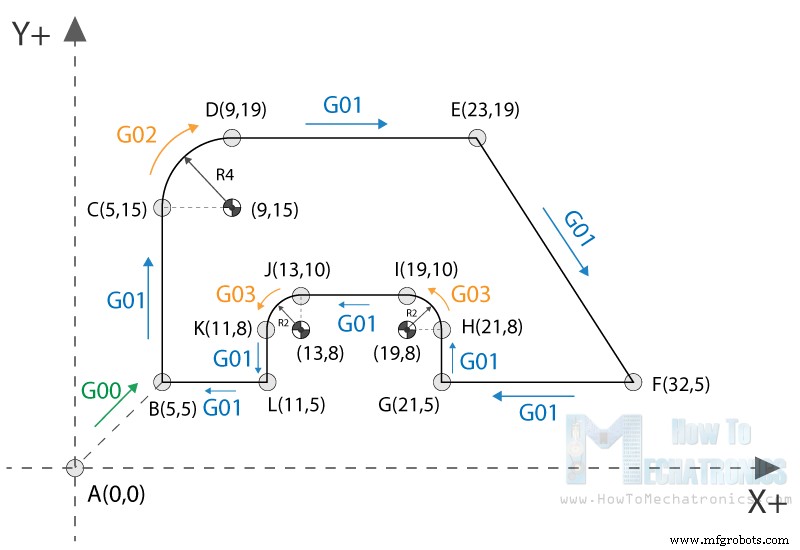
%
G21 G17 G90 F100 M03 S1000
G00 X5 Y5           ; 点 B
G01 X5 Y5 Z-1       ; 点 B 下刀
G01 X5 Y15 Z-1      ; 点 C
G02 X9 Y19 Z-1 I4 J0 ; 点 D 顺时针圆弧
G01 X23 Y19 Z-1     ; 点 E
G01 X32 Y5 Z-1      ; 点 F
G01 X21 Y5 Z-1      ; 点 G
G01 X21 Y8 Z-1      ; 点 H
G03 X19 Y10 Z-1 I-2 J0 ; 点 I 逆时针圆弧
G01 X13 Y10 Z-1     ; 点 J
G03 X11 Y8 Z-1 I0 J-2  ; 点 K 逆时针圆弧
G01 X11 Y5 Z-1      ; 点 L
G01 X5 Y5 Z-1       ; 回点 B
G01 X5 Y5 Z0        ; 抬刀
G28 X0 Y0           ; 回零
M05                 ; 主轴停止
M30                 ; 程序结束
%
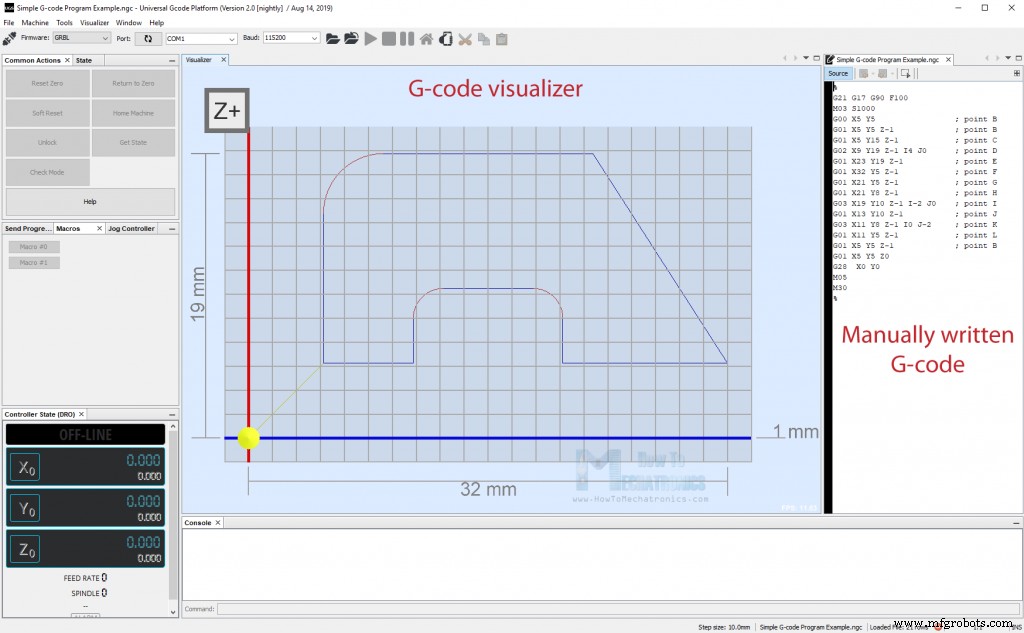
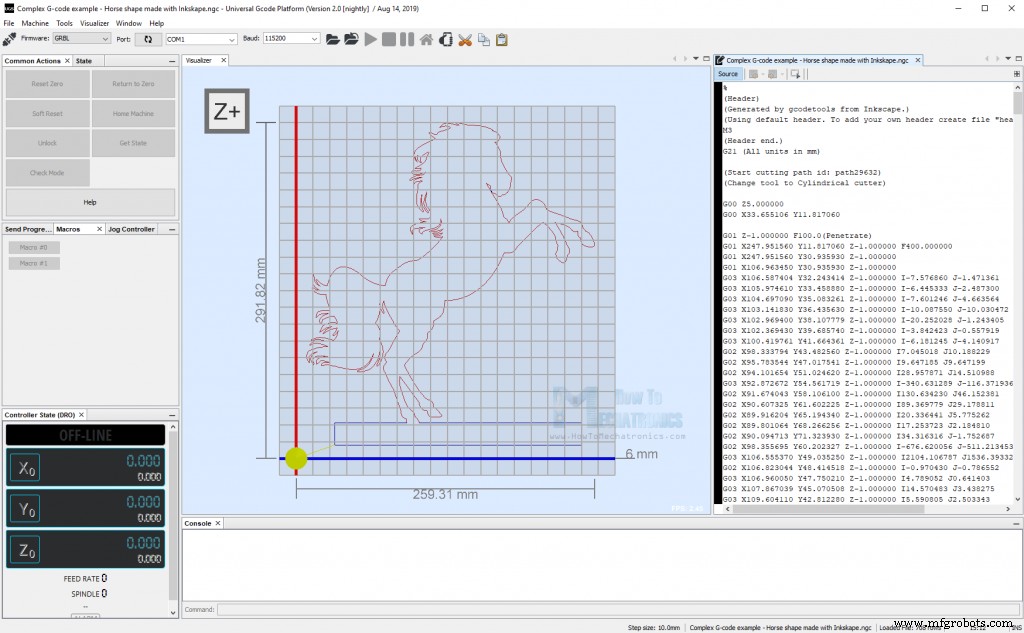
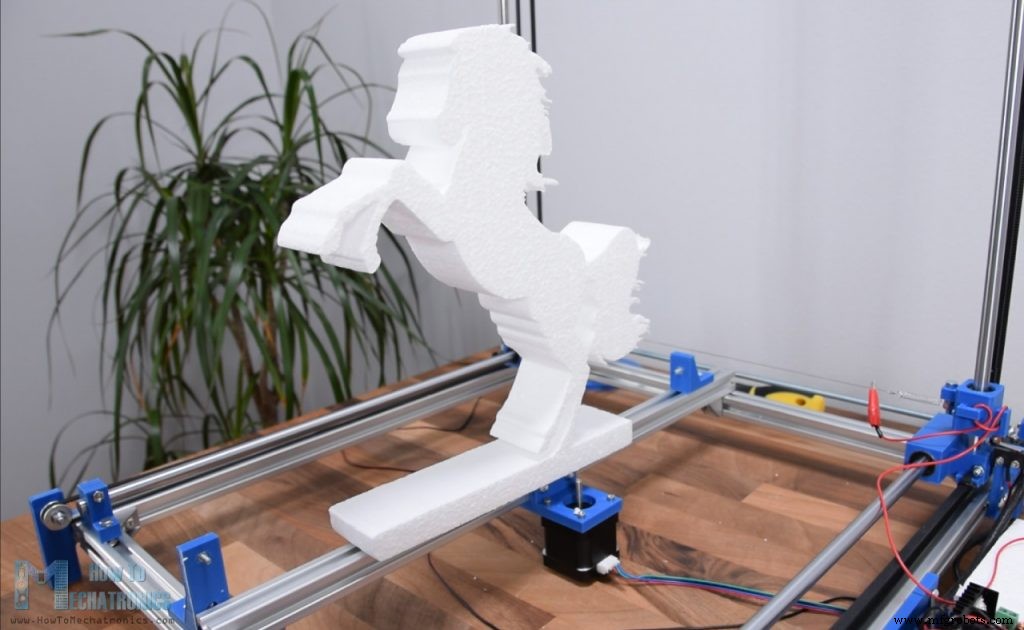
结语
制造工艺