


热轧碳钢带钢酸洗工艺:高效去除氧化铁皮
酸洗旨在为后续冷轧准备钢材表面(去除氧化铁皮或氧化物)。热轧带钢冷轧前必须彻底去除氧化铁皮,以防轧辊磨损并避免冷轧产品表面缺陷。氧化铁皮厚度主要取决于热轧工艺参数,主因是卷取温度,轧制过程本身也有显著影响。
氧化铁皮的形成与结构
热轧时钢材表面与空气中氧气反应生成氧化铁,形成氧化层,称轧制氧化皮。氧化皮实为三层不同Fe/O比例的氧化铁层(图1)。最外层为赤铁矿(Fe₂O₃,含氧30.1%),最内层为亚铁矿(FeO,含氧22.3%),中间层为磁铁矿(Fe₃O₄,含氧27.6%)。566℃以上以亚铁矿为主,冷却至566℃以下时部分转化为铁和磁铁矿(4FeO=Fe₃O₄+Fe)。线材、棒材快速冷却保留大量亚铁矿;带钢卷取冷却较慢,冷却产品氧化皮以磁铁矿为主。
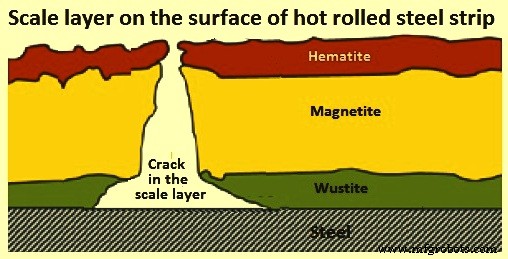
图1 热轧带钢表面氧化皮层结构
酸洗是去除钢材表面氧化皮最常用工艺。酸洗指用水溶液酸浸浸渍化学除垢。最早见于18世纪末,用醋浸浸钢板除垢。酸种类、浓度、温度因时限(批次与连续)、氧化皮厚度、成分、物理特性(裂纹)而异。图2展示酸洗主要投入产出。
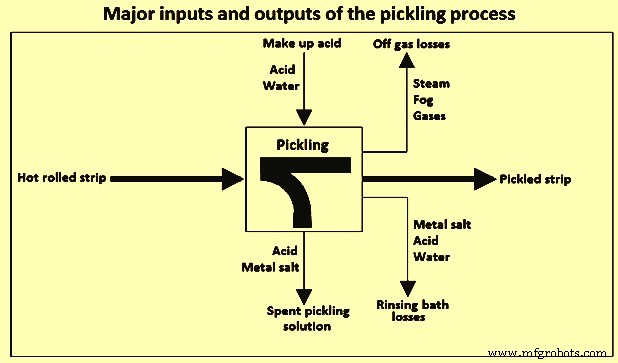
图2 酸洗工艺主要投入产出
热轧带钢与酸洗后带钢表面对比见图3。
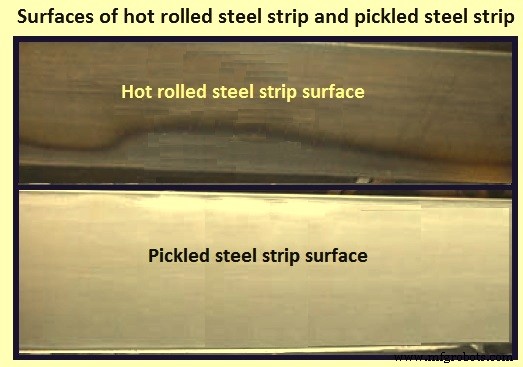
图3 热轧带钢与酸洗带钢表面对比
酸洗液选择
碳钢批次酸洗多用硫酸(H₂SO₄),但1994年起连续热轧带钢酸洗首选盐酸(HCl)。盐酸酸洗始于1964年,逐渐取代硫酸。混酸(盐酸+硫酸)亦用于批次酸洗,常向硫酸槽加岩盐(NaCl)。混酸虽能获得盐酸特有的明亮表面并加快速度,但为达到盐酸单独使用的速度,盐酸比例过高不经济,且现有废酸处理法难以妥善处理混酸。
硫酸优势:①酸液可更频繁再生;②升温允许低浓度有效酸洗;③易回收硫酸亚铁(FeSO₄);④可通过调温控制酸洗速率。劣势:①对基体钢腐蚀大;②氢扩散渗入钢材多;③酸洗残留物附着性强;④酸液需加热。
盐酸优势:①常温酸洗降低加热成本;②除垢更彻底;③氢扩散渗入少;④酸洗表面铁盐沉积少。劣势:①加热产生烟雾;②酸再生系统昂贵;③对设备腐蚀性强;④废酸处理成本高于硫酸。表1对比连续酸洗线中硫酸与盐酸酸洗。
| 表1 连续酸洗线中硫酸与盐酸酸洗对比 | ||||
| 序号 | 项目 | 单位 | 数值 | |
| 硫酸 | 盐酸 | |||
| 1 | 出口带钢重量 | 吨 | 0.99 | 0.98 |
| 2 | 单位消耗 | |||
| 3 | 电力 | 千瓦时 | 18.5 | 18.5 |
| 4 | 水 | 立方米 | 2.1 | 1.4 |
| 5 | 补酸 | 公斤 | ||
| 6 | 硫酸(25%溶液) | 85 | ||
| 7 | 盐酸(17%溶液) | 140 | ||
| 8 | 工时 | 人时 | 0.35 | 0.35 |
| 9 | 残留物 | |||
| 9a | 废酸 | 公斤 | 90 | 160 |
| 9b | 废酸中硫酸根 | 公斤 | 18 | |
| 9c | 废酸中氯化物 | 公斤 | 22 | |
除盐酸、硫酸外,柠檬酸、草酸、蚁酸、氢氟酸、氟硼酸、磷酸也能除去碳钢锈迹和氧化皮,但除垢速率一般不具商业应用经济性,尤其是连续作业。
除垢机理
矿物酸酸洗涉及酸穿透氧化皮裂纹,与最内层氧化皮及基体钢反应。酸与基体钢反应生成的氢气(H₂)及FeO溶解促使外层氧化皮脱离钢表面。
硫酸与FeO或主要为Fe₃O₄混Fe的氧化皮反应生成硫酸亚铁(FeSO₄)和水:①FeO+H₂SO₄=FeSO₄+H₂O;②Fe₃O₄+Fe+4H₂SO₄=4FeSO₄+4H₂O。硫酸与基体钢反应:Fe+H₂SO₄=FeSO₄+H₂↑。
硫酸酸洗中,酸经氧化皮裂纹到达钢表面溶解表层铁,生成H₂气泡使氧化皮松动。氧化皮在酸中溶解较慢,沉降槽底缓慢溶解。两反应均放热,但不足补偿冷带钢加热及环境散热损失,故需蒸汽加热。因酸攻击基体钢,过酸洗风险高。产物FeSO₄呈绿色,再生硫酸时回收。硫酸酸洗受酸浓度、温度影响:0-25%浓度提高酸洗率成正比,25%以上增速放缓;温度每升6-8℃(25-95℃区间)酸洗率翻倍。
盐酸酸洗主要直接攻击氧化物,酸穿透裂纹亦有贡献但幅度小于硫酸。盐酸与FeO或Fe₃O₄混Fe反应生成氯化亚铁(FeCl₂)和水:①FeO+2HCl=FeCl₂+H₂O;②Fe₃O₄+Fe+8HCl=4FeCl₂+4H₂O。盐酸与基体钢反应:Fe+2HCl=FeCl₂+H₂↑。
硫酸酸洗在批次酸洗碳钢棒线(含碳≤0.60%)及连续清洗(浴液Fe浓度<8克/100立方厘米)时效果良好。商业硫酸通常93%浓度,盐酸31%或35%。硫酸优势:酸液烟雾少。劣势:表面较暗、产生污垢(高碳钢尤甚)、浴液中铁盐对硫酸抑制大。
硫酸酸洗排放物包括酸雾(酸攻击基体钢生成H₂产生的酸液飞沫),需充分通风防止设备局部腐蚀和恶劣工况。
盐酸酸洗首选批次酸洗热轧高碳钢。连续酸洗亦用盐酸,获低碳和高碳钢所需均匀表面特性。短时作业最小化过酸洗可能。
盐酸批次酸洗典型条件:酸浓度8-12克/100立方厘米,温度38-40℃,浸渍5-15分钟,最大允许铁浓度13克/100立方厘米。盐酸酸洗通常加化学缓蚀剂减少酸对基体钢攻击。
盐酸相较硫酸及其他酸优势:高碳钢上稳定产生均匀浅灰表面;过酸洗可能性小;耐受高达13克/100立方厘米Fe浓度;氯化物高溶解度利于水洗。主要劣势:需完善烟雾控制系统。盐酸排放含HCl气体,需充分排风防设备腐蚀和恶劣工况。
酸洗速率受多变量影响:基体钢成分、氧化物附着类型、酸浓度、FeSO₄/FeCl₂浓度、溶液温度、搅拌、浸渍时间、缓蚀剂。酸浓度或温度升高加快酸洗。随酸洗进行,游离酸消耗、铁盐累积至无法有效酸洗、表面质量恶化时,废酸排入贮槽,酸洗槽补加新酸。酸液转移可连续或批次进行。
带油钢严重污染酸洗槽导致酸洗不均、钢材染色。酸洗前带油钢需脱脂。酸洗带油或脱脂钢时,酸液加润湿剂提高浴液效果效率,缩短浸渍时间。商业缓蚀剂多配润湿剂。
酸洗线常用重量/体积(w/v)单位克/100立方厘米报酸和铁盐浓度。虽常宽泛称为“百分比”,但克/100立方厘米需除以溶液密度(克/立方厘米)换算为真实重量百分比(w/w)。为此建立近似密度计算公式:D=0.9971+0.00633×C(H₂SO₄)+0.0099×C(FeSO₄);D=0.9971+0.00446×C(HCl)+0.00815×C(FeCl₂)。D为25℃时克/立方厘米密度,浓度单位为克/100立方厘米。
缓蚀剂
酸洗液加缓蚀剂目的:①最小化酸攻击基体钢减少铁损失;②避免过酸洗产生麻点降低表面质量;③减少酸攻击钢生成H₂导致的酸液飞溅;④降低酸消耗;⑤最小化氢脆风险。适当浓度下缓蚀剂不显著影响除垢速率。早期用天然产品:麸皮、明胶、胶水、石油炼制和煤焦化副产品、木焦油。现代缓蚀剂多为润湿剂与合成活性物质配方:含氮化合物(吡啶、奎尼丁、六亚甲基四胺、胺/多胺)、醛和硫醛、乙炔醇、含硫化合物(硫脲及其衍生物)。
常两种以上活性成分协同,混合效果优于单一叠加。优良缓蚀剂无“突出”现象(沉积工件上的污泥,天然产品常见)。需耐酸洗浴温度、无刺激性气味。配硫酸的现代缓蚀剂常含硫脲或取代硫脲胺;配盐酸的新型缓蚀剂多含胺或杂环氮化合物。硫酸酸洗中废酸FeSO₄累积也抑制酸活性,降低清洗增亮效果。多数钢材与酸反应需抑制酸液。
高磷钢(≥0.03%)极易过酸洗。连续带钢线用抑制酸液清洗管内表面。连续酸洗浸渍时间虽远短于批次,但停线时若无缓蚀剂会过度损失基体钢,不仅粗糙表面令人反感,还影响产品关键终尺寸要求。
加剂最好随酸加入量或大贮罐酸体积比例投加。定时间隔加缓蚀剂(与实际加酸无关)是不良方法。加缓蚀剂前浴液应欠抑制,加后可能过抑制。
公认缓蚀剂在酸液中主要作用步骤是吸附钢表面。吸附层阻碍腐蚀的阴极/阳极电化学过程。缓蚀剂浓度远低推荐值时,钢表面吸附层不完整,导致未保护区域优先腐蚀。
含碳<0.40%平碳钢,批次酸洗浴10-14%硫酸(比重1.82),70℃以上,强缓蚀剂用量0.25-0.50%原酸。FeSO₄达30%时须排废液,因高铁盐减缓酸洗、导致产品表面脏污。批次硫酸酸洗Fe浓度接近此值时无需加缓蚀剂。含碳≥0.40%平碳钢用相似浴液,温度稍低(60-66℃),FeSO₄<20%。
盐酸用强缓蚀剂0.125-0.25%原酸。因高Fe浓度(盐酸耐受度较高)且低酸浓度下酸洗率下降,有时用商业促进剂提高酸洗率,通常配缓蚀剂防酸过度攻击基体钢。
高合金钢常用无缓蚀剂酸液,因需更强化学作用除氧化物。若用缓蚀剂,建议浓度低于平碳钢推荐值。
连续带钢酸洗线
带卧式酸洗槽的连续酸洗线可处理头尾焊接的钢卷。核心为酸洗槽,通常3-4槽串联装酸。入口段含卷车、1-2台开卷机、1-2台矫直机、1-2台剪切机、焊机。矫直机与开卷设备一体,含芯轴、压辊、系列小直径辊。带钢经矫直机弯曲使氧化皮开裂。焊接修边质量关键,防止线上断带。
连续酸洗线需钢卷头尾焊接。入口液压剪切机切除两端钢段,整齐卷端并去除损坏外层。为加快备卷,头端开卷后即剪切,甚至未上线前。下一卷头端顶住上一卷尾端,施加高压(大电流)熔融两端,液压挤压对接成“对焊”。焊后立即修剪挤出闪光。焊缝质量至关重要,断带需重新穿带耗时。
酸洗槽前段用张力辊张紧带钢、蓄带器(早期湿式垂直蓄带池,现代卷取式蓄带器)、矫直机(不仅有效开裂氧化皮,还改善带钢形状)。
酸洗段通常3槽以上。“深槽”典型深度1.2米、长达32米。酸槽钢壳衬橡胶,橡胶外护耐酸硅砖。多数线采用逆流瀑布流:鲜酸加入末槽浓度最高,由末槽向首槽浓度递减,废酸从首槽排出。酸洗后接水洗段。
现代线也用浅槽:液深约0.4米、长达36米。虽亦瀑布流,但各槽液经换热器循环。停线时浅槽液可快速排入独立贮槽,开线时泵回。深槽线通常装带钢提升装置,长时间停线时将带钢从酸液中提起。槽盖用玻璃钢或聚丙烯。部分配刮刀辊(耐酸橡胶包覆),位于各槽出口上下方,减少槽间酸液带出。也有采用湍流浅槽连续线,声称酸洗作用优于常规线。
许多连续线采用瀑布式水洗:多水洗槽,鲜水入末槽,溢流过堰至前槽,首槽溢流送污水处理(部分作酸槽补水)。各槽酸浓度递减。水洗后带钢风干,出风干机呈哑光银白结构。
出口端通常设出口蓄带器。入口、出口均设大型蓄带器(称塔蓄),安装在酸槽、风干机间入口出口两端,换卷时保持带钢在酸洗、水洗槽匀速运行。这不仅关乎生产率,也防止带钢在酸槽与风干机间停留产生污渍。
出口端其他设备:导向辊、带钢检验站、双边修边机、涂油机、1-2台卷取机。出口按需用旋转剪“刀”(双边修边)修整酸洗带钢边部,改善宽度均匀度和边缘状态。酸洗线修边通常去宽30-50毫米。卷取前给带钢表面涂油,含硫添加剂改善成品洁净度。镀锌产品酸洗后通常不涂油。酸洗钢卷取。酸洗线需配烟气洗涤器捕集酸槽排放/飞溅物。
现代线酸洗段最高速度达300-460米/分钟。持续高速受限于卷取处理等环节,但酸槽酸浓度、温度选型须保证高速时彻底除垢。图4为典型连续酸洗线示意图。
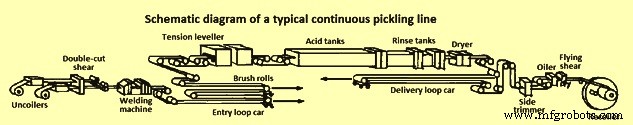
图4 典型连续酸洗线示意图
少数酸洗线用垂直塔,内设1-2根盐酸喷淋柱。喷淋柱玻璃钢分段组装密封,塔高21-46米。槽段衬胶钢制。用酸流入集液池回循环罐。循环罐酸成分通常维持11克/100立方厘米HCl、13%FeCl₂。经石墨换热器加热至77℃送喷淋。此类线多配酸再生装置。入口出口卷料处理同卧式线。
酸洗线类型
基本三类:①推拉式酸洗线;②半连续酸洗线;③连续酸洗线。
推拉式酸洗线
适用中小产能。首选热轧带钢厚度>1.5毫米。带钢不焊接不缝合,逐卷推拉通过。
优势:高灵活性结合高生产率,低投资成本。无需焊机、塔蓄、张力辊等高成本设备。浅槽设计保证高湍流、缩短酸洗时间。
可处理1-16毫米厚、宽达2100毫米带钢,不同钢级规格逐卷连续处理。碳钢最大产能达120万吨/年。优化酸洗工艺配个性化循环加热系统,最小化公用工程消耗,交付全酸洗无缺陷表面。图5为推拉式酸洗线示意图。
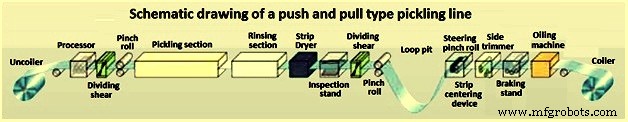
图5 推拉式酸洗线示意图
半连续酸洗线
显著特点:小塔蓄确保工艺段带钢无需完全停止,入口区缝焊机连接钢带。无需每卷重新穿带。适用中小产能、薄及超薄规格(<3毫米)。可后续升级为连续型。图6为半连续酸洗线示意图。
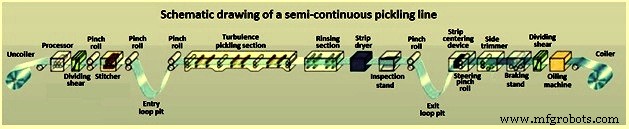
图6 半连续酸洗线示意图
连续酸洗线
适用中高产能、薄至中厚规格。入口焊机将钢带连成无限长带,卧式塔蓄保证工艺段持续高速。可在极高产能下实现顶级质量。可与冷轧机联动。图7为连续酸洗线示意图。
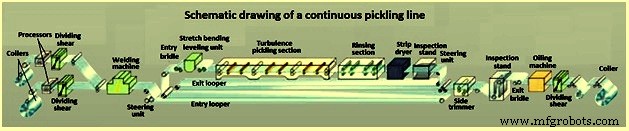
图7 连续酸洗线示意图
制造工艺