


薄板铸轧技术:革新扁平材生产工艺
扁平材生产中,液态钢通常经连铸机铸造成150-350毫米厚板坯,经检验、火焰清理后在板坯加热炉加热至轧制温度,再经半连续或连续热轧机轧制成热轧卷。薄板铸轧(TSCR)技术的发展进一步减少了热轧卷生产工序。TSCR技术最初旨在降低投资和生产成本,如今已成为保持钢材在技术应用中领先地位的最有前途生产路线之一,被认为达到高度成熟。铸速6.0米/分钟、板坯厚度50/55毫米已相当普遍。
初期仅普通商业质量碳钢采用薄板铸造,现今大多数钢级均可通过薄板铸造:低/中/高碳钢、HSLA(高强低合金)钢、管线钢、汽车用钢含IF(间隙自由)钢。该技术带来铸造轧制钢铁技术的范式转变。TSCR技术得益于铸造轧制多项改进:①结晶器设计;②液压结晶器振动;③电磁搅拌/制动(EMBR);④高压除鳞机和辊式侧导(侧压机);⑤动态液态核心减薄(LCR);⑥保护渣质量和重新设计浸入式水口(SEN);⑦水喷淋冷却。
TSCR技术主要优势
相对厚板坯铸造热轧,TSCR主要优势:①降低资本成本;②减少人力;③减少占地;④提高液态钢成品得率;⑤降低单位燃料消耗;⑥降低单位电耗。
历史沿革
TSCR概念直到80年代中期因诸多技术挑战未获成功。1985年10月,SMS Schloemag-Siemag在克罗伊茨塔尔-布施许滕中试厂首次铸造50毫米薄板坯实现突破,采用专利漏斗形结晶器和优化浸入式水口,命名“紧凑型带钢生产(CSP)”。首套CSP装置1987年底订货,1989年7月美国Nucor Steel克劳福兹维尔厂投产。投产不久因操作经验不足发生严重跑钢,影响技术推广。同期,曼内斯曼-德马格与Arvedi集团强力开发“在线带钢生产(ISP)”工艺。ISP开发始于1988年,基于Arvedi-曼内斯曼专利。1992年Arvedi在克雷莫纳厂建成原型ISP装置,主要开发工作在此进行。1994-1995年完成首阶段开发。后基于ISP技术,Arvedi开发“Arvedi ESP”薄板铸造/无限轧制新工艺,可生产0.8毫米薄带。奥钢联(VAI,现普锐特)和Danieli也开发了薄板铸轧技术。VAI的“CONROLL”生产达125毫米板坯,偏中厚板坯。Danieli的“fTSR”生产70-90毫米板坯。中国和印度大规模扩产推动TSCR技术普及。今日,基于CSP技术的三流薄板铸轧装置已建于印度古吉拉特ESSAR(现安赛乐米塔尔尼普钢印度公司)。
TSCR工艺在单线产量、可用性、转化成本、钢级范围、近净形尺寸、带钢几何精度、质量参数、表面特性等方面经历极其动态的发展。今日TSCR不仅生产低中碳钢,还生产铁素体/奥氏体不锈钢、取向硅钢。上游和下游热轧处理设施也进一步发展,适应CSP产品,如热轧厚度可达约1毫米。
TSCR工艺冶金及重要特征
从中间包到卷取机的TSCR处理过程中的冶金及重要特征:
- 薄板坯快速凝固细化枝晶结构,修正枝晶结构促进更均匀组织。
- 非金属夹杂物细小球状,热轧中保持形状,赋予各向同性性能(韧性、弯曲性等)。
- 所有微合金元素保持固溶状态。铸板坯高温入轧避免过早析出。
- 板坯弯曲矫直时的高温最小化横向裂纹倾向。
- 均热炉温度取决于微合金元素,设计目的保持微合金固溶。
- 直接充入轧机是热轧节能主因。
- 薄板坯轧制初期压下量常超50%。高温大变形通过再结晶细化粗大奥氏体晶粒(>1000微米)。
- 奥氏体晶粒细化均匀是获得4-5微米细铁素体组织前提。
- 出口台加速冷却和奥氏体欠冷进一步细化铁素体。
为减少共析区铸造困难,许多微合金钢碳含量限制在0.05-0.06%,有利韧性和焊接性。
TSCR生产工艺及典型温度演变见图1。
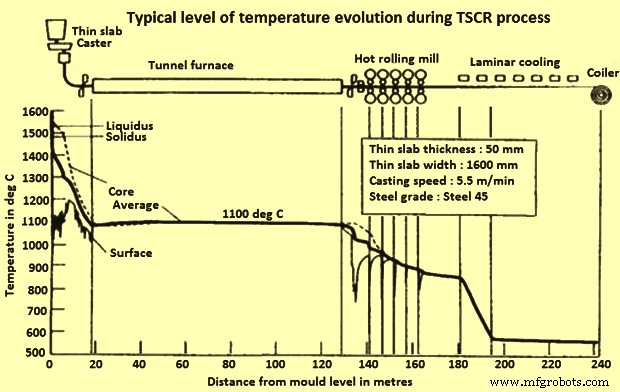
图1 TSCR工艺典型温度演变水平
TSCR快速凝固提供更均匀细化组织。铸造快速凝固实现细小次级枝晶臂间距(SDAS),促进更均匀组织,较常规铸造减少微观偏析。微观偏析指枝晶臂间偏析:枝晶臂中心溶质浓度最小,臂间最大。SDAS实为板坯连铸非均匀度度量。薄板铸造采用“液态核心减薄”(LCR)系统。LCR允许芯部仍液态时减薄铸坯厚度。通常铸坯导向装置第一段可调节获取所需铸坯减薄量。下述不同TSCR工艺。
紧凑型带钢生产(CSP)
CSP核心理念:通过铸造、均热、热轧三工序联动实现最大成本效益。炼钢液态钢注入连铸机中间包。该技术铸造50-90毫米厚度板坯。板坯剪切定长后送隧道式或均热炉(通常1150℃)。此时板坯奥氏体晶粒500-1000微米。炉内停留20分钟出炉剪切切头。热薄板坯约1000℃进入精轧机,经5-7架次轧成热轧带钢(厚0.8-16毫米,宽800-1880毫米)。热轧带钢经出口台(ROT)层流冷却至卷取温度,盘卷冷却至室温。CSP工艺流程见图2。
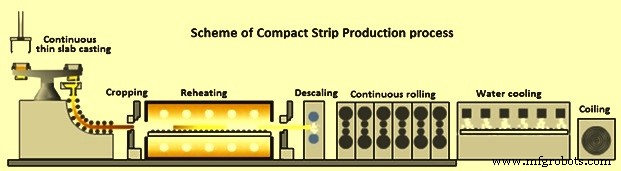
图2 紧凑型钢材生产工艺流程
CSP主要设备:包旋转台、结晶器、铸坯导向装置、夹辊、摆动剪、带转运小车连接双铸机的加热炉、5-7架轧机、带钢冷却、卷取机。工艺通过液态核心减薄灵活设定铸造板坯厚度,适应终轧厚度、铸造厚度和铸速。该技术可舒适热轧1毫米薄带。CSP采用轮廓平整控制系统,采用成熟CVC技术调整。单流产能达150万吨/年,双流300万吨/年,三流400万吨/年。三流CSP厂布局见图3,不同CSP厂概念见图4。
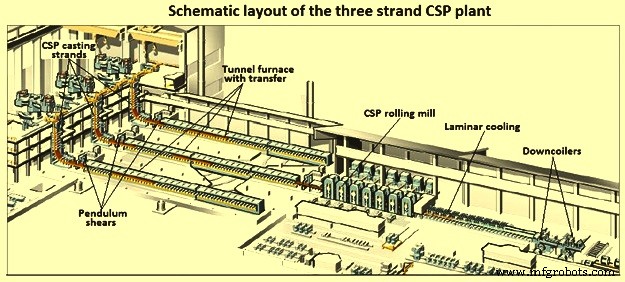
图3 三流CSP厂布局示意图
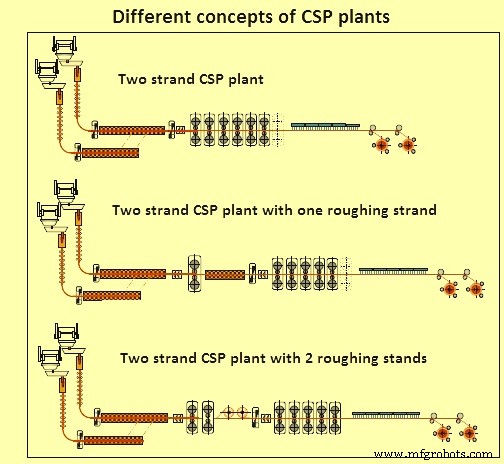
图4 不同CSP厂概念
CSP核心是专利漏斗形1100毫米长铬-锆-铜结晶器(图5)。液态钢经浸入式水口(SEN)送入窄结晶器型腔,通过扩大结晶器入口呈漏斗状。漏斗约终止于结晶器长度中点,此后宽面壁平行,间距等于薄板坯厚度。结晶器壁侧面锥度补偿凝固收缩。因薄板坯快速凝固,即使铸速6米/分钟,仅需约4.5-5米铸坯导向长度。
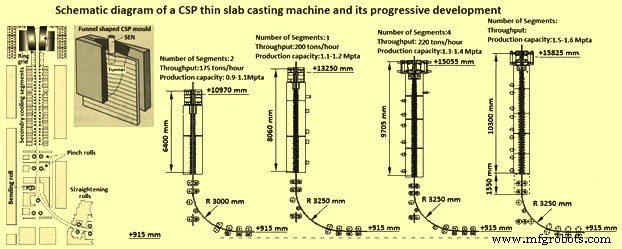
图5 CSP薄板铸机示意图及其渐进发展
与原始设计相比,现运行CSP铸机在漏斗形结晶器配置、铸坯导向长度、工艺控制回路、产量与铸造厚度灵活性等方面显著发展。现运行铸机铸坯导向长度从约6.0米增至9.7米(图5),在保持垂直概念及其设备/冶金优势前提下实施。关键步骤是结晶器从U型框架发展为双框架或O型框架结晶器。创新结晶器中心固定,显著提高整体结构稳定性。框架侧窗容纳电磁制动(EMBR)时的轭部。
CSP铸机工艺控制回路系统扩展,旨在实现最大操作可靠性和最优产品质量。主要涉及:结晶器液位控制、液压结晶器振动、液态核心减薄(LCR)、结晶器热流密度测量和跑钢早期检测、终点凝固动态控制以确保进入隧道炉的高板坯温度。铸轧直联在产能和终尺寸上创造额外潜力。LCR可在铸造中设定最优板坯厚度,实现极限尺寸、最大产能或所需成形度。
CSP轧机发展满足市场需求。满足多样化需求和宽幅成品的最佳方案是紧凑型轧机布局,视产品组合配6-7架。为获得低至0.8毫米最小成品厚度,采用不同入口板坯厚度,优化工作辊直径和材质,使用两三种不同辊径。已在常规热轧机验证的CVC(连续可变凸度)技术,在CSP精轧机发展中进一步增强,形成“CVC Plus”工艺,轮廓控制调节范围显著扩大至CVC设定范围的190%。
更高效架间冷却系统实现超低碳钢铁素体轧制和HSLA钢热机轧。精轧机前安装飞剪配合转子卷取机和/或双卷取机,可半无限轧制薄带。末架后或冷却线后段快速冷却系统,为实施特定温度-时间曲线获取特定带钢性能、加工多相钢提供更大灵活性。
轧制终轧厚度<1.5毫米是CSP特色,为此专门开发技术包。视入口厚度、温度演变、压下分配、轧制速度,奥氏体终轧温度下最小终轧厚度可达0.8毫米。
相对常规热轧带钢生产,CSP可达厚度薄达50%(视钢级)。这增加CSP轧机要求,特别是力和能量需求、后期架次辊磨损、带钢平整度。采用辊缝润滑最小化磨损、降低分离力和扭矩、改善带钢表面。为测量控制平整度,多轧机装分段塔蓄,不仅检测架间张力,还检测带钢宽度方向张力分布,激活工作辊弯曲实现平整度控制。
尽管采取上述措施,极薄带钢冷却后仍难获高平整度。带钢在出口辊道虽因张力保持平整,但开卷后可能显示边部波浪。为保障冷却带钢平整度,开发了边部屏蔽技术。层流冷却组下可调导板挡水避开带钢边部,将平整度从250 I单位改善至25 I单位(I单位为精确定量平整度度量,无量纲数,包含重复波波高和波峰间距)。
CSP轧机全线控制回路持续更新至最新技术状态。不仅确定轧制策略、计算通过表、预设轧机,主要达成成品参数:轮廓、轮廓度、平整度,监控质量流量,控制轧机达要求终轧厚度,确保参数最小公差。成品带钢力学性能显著受终轧温度、卷取温度和冷却策略影响。已开发适用物理过程模型并适应不断提高的产品要求。
CSP技术生产的热轧带钢,特别是低厚度范围至0.8毫米带钢,开始影响酸洗、镀锌等下游工艺设计。典型联合配置例:2000年荷兰Wuppermann投产的热轧酸洗镀锌联合线,酸洗镀锌0.8-3.0毫米热轧带钢。此类工艺线也可集成1-2架冷轧机。
在线带钢生产(ISP)工艺
ISP工艺生产成品规格低至1毫米热轧卷。最显著特征是整线极度紧凑:液态钢到热轧卷仅180米线长,公认世界最短带钢线。此特征源于三大ISP工艺特点:①铸造中液态核心减薄;②铸造与初轧直接联动;③入口侧用紧凑感应加热炉配合两卷取箱式炉,而非长隧道炉。
液态钢在多弯段结晶器中铸造,伺服液压振动,出口厚度70毫米。铸坯经5.2米半径铸机软减薄,以5.5米/分钟速度、最大55毫米厚度出坯。中间包水口设计确保壳生长均匀、长序列铸造。
离铸机即入三架粗轧机轧制成10-18毫米转移坯,经横向摆剪定尺切断。液态核心减薄生产均匀高洁净度钢板坯,几乎无偏析、晶粒细化好,赋予成品更好力学性能。液态核心减薄配合板坯直接入粗轧机,比常规间歇轧制序列更节能。
经感应加热炉升温150-250℃后,转移坯进入“克雷莫纳炉”。该装置含两卷取机置于绝热室(箱)内:一卷取机接收感应炉来的转移坯并盘卷,另一卷取机开卷前一转移坯送精轧机。
燃气克雷莫纳炉虽解耦铸造粗轧与精轧,但作为动态缓冲在线保持钢材、均匀温度分布以备热轧,实现高产率效率。所得热轧带钢边部延长精轧机工作辊寿命至150公里。
精轧前高压除鳞,入5机架热轧机,配工作辊移位弯曲及全4辊架自动厚度控制。入口厚度≤20毫米使Arvedi单道次轧制达1毫米,具高轮廓厚度精度、1-3%凸度、低表面粗糙度、良好冷变形能力。
此薄规格下,带钢宽向长度偏差≤1“I”单位。最终轧制带钢经层流水冷却台卷取。全厂高水平过程控制自动化为一体化特征。烟气排放1.0毫克/标立方米,全厂水循环零液体排放。
热轧带钢尺寸公差可比拟冷轧产品,1-1.2毫米规格卷料距边缘25毫米处测量横向平整值。图6为ISP工艺示意图。
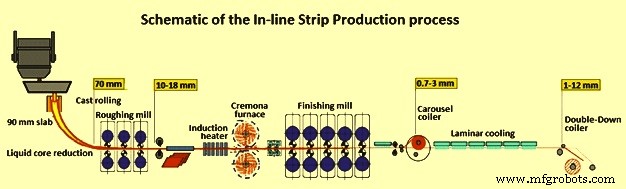
图6 在线带钢生产工艺示意图
Danieli薄板铸轧技术
Danieli第一代工艺:柔性薄板铸造(fTSC)单元经隧道炉连接薄板轧制单元(fTSR)。fTSC铸造60毫米板坯。铸机垂直弯曲设计,漏斗结晶器、软减薄、气雾冷却。轧机为簇状配置6-7架精轧机。图7为fTSC和fTSR工艺示意图。
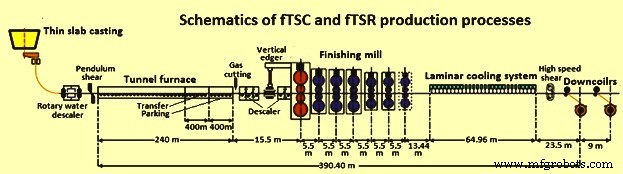
图7 fTSC和fTSR工艺示意图
Danieli持续工艺开发形成两种布局概念,薄板铸轧工艺命名为“优质带钢生产(QSP)”和“优质带钢生产无限轧制(QSP-E)”(图8)。
QSP中,1-2流铸机经长隧道炉连接轧机,隧道炉功能为板坯再加热均温,并保证计划停机(如换辊)或非计划物流中断时的足够缓冲时间。近年得益于末代超高速薄板铸机继承的铸速提升带来的质量流量渐增,结合感应加热技术可靠替代隧道炉,开发出QSP-E配置:极度紧凑装置,专门生产超薄规格。这得益于无限轧制工艺(铸造与轧制直接不间断连接),克服卷对卷模式生产薄规格时的穿带难题。
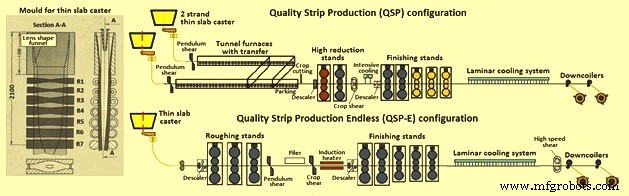
图8 QSP和QSP-E工艺
QSP可双流运行,大幅拓宽薄板钢级组合,产能远超300万吨/年。初期设计用于卷对卷轧制,后用于半无限轧制轧制1毫米以下薄规格。QSP-E优化无限模式超薄规格生产,但因铸轧刚性联动,生产复杂钢级灵活性低。
无限轧制下铸机被迫持续超高铸速,冶金原因并非全钢级可行。且无限工艺仅在<1.5毫米薄规格具经济竞争力,厚度增加时感应加热维持运行功耗过高,经济上必须回卷对卷模式。
为改进现有工艺技术并克服局限,Danieli开发新概念TSCR装置:“Danieli通用无限(DUE)”。DUE概念在单生产线统一迄今不同路线开发的所有优势,消除各自限制因素。
DUE布局特征:①前所未有的板坯厚度速度组合实现高产率;②高生产灵活性,可卷对卷、半无限、无限轧制模式运行;③高操作灵活性,隧道炉提供缓冲时间;④覆盖扁平材全谱钢级,含热机轧制(API管线钢)、温控轧制(多相产品)等复杂钢级,及需适中铸速的共析钢、电工钢、高碳钢等裂纹敏感钢级;⑤覆盖全几何尺寸谱:无限模式生产0.8毫米超薄规格至25毫米厚带钢。且具无可匹敌的转化成本,低于现有任何工艺。
CONROLL技术
CONROLL工艺生产70-80毫米板坯,直壁平行侧面结晶器,不进行铸坯减薄。铸速2-4米/分钟,宽度800-1600毫米。铸机经辊底再加热炉连接轧机,板坯均温至1120℃。轧机视产品组合和终轧规格配4-6架精轧机。轧机含液压剪切、高压水除鳞、层流带钢冷却、卷取机。终轧厚度1.8-20毫米。
CONROLL技术1995年4月装备于Armco曼斯菲尔德厂。Armco采用因专为不锈钢设计。生产钢级含碳钢、400系列不锈钢409/430、少量HSLA、高合金钢、硅钢。
TSP技术
美国Tippins公司与韩国三星重工合作开发TSP技术。适用低碳至高碳钢、不锈钢、HSLA钢、硅钢、API钢级、深冲钢。优势在于通用性:可生产卷料或离散板,实现宽规格范围宽度和厚度。中间厚度板坯铸造有优势:足够薄免去独立粗轧机,足够厚保证质量。中间厚度允许更大板坯宽度、缩短再加热时间,较50毫米薄板坯减少氧化皮生成。
铸后板坯直接送再加热炉均温至正确轧制温度。加热板坯至1250℃典型保持12-13分钟。带钢轧至20-25毫米厚度后在盘卷炉盘卷保温。带钢反向往复轧机轧制。通常需三道平粗轧道次和六道盘卷精轧道次完成1.5毫米终轧规格。
制造工艺