


铬/镍/锌电镀核心差异与选型指南:性能、成本、应用场景全解析
电镀利用电解原理在基体表面沉积金属/合金薄层,实现防锈、耐磨、导电、反射、装饰等功能。锌镀、镍镀、铬镀是制造业“三大金刚”,占电镀总量 80%+。本文深度对比三者性能边界、成本结构、工艺细节与选型决策逻辑,助您精准匹配表面处理方案。
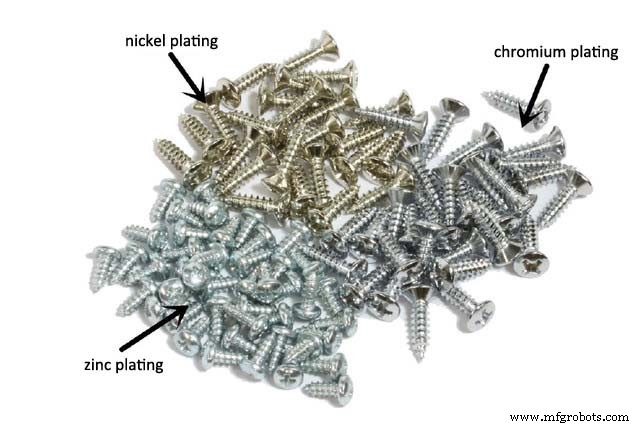
铬镀(铬电镀)
定义与分类
- 装饰铬:薄层(0.25–0.5 μm),多层镀(Cu/Ni/Cr)外层,亮蓝镜面,持久不变色。用于汽车件、五金、仪表、日用品装饰防护
- 硬铬:厚层(20–500 μm),直接镀于基体或中间层上,利用铬高硬度(400–1200 HV)、低摩擦系数(干摩擦系数最低)、耐热(<500°C 硬度不降)、耐磨特性。用于模具、轴承、轴、量具、齿轮、液压杆、修复尺寸超差件
核心性能
- 化学稳定性极佳:湿空气、碱、硝酸、硫化物、碳酸盐、有机酸中稳定;仅溶于盐酸、热浓硫酸
- 阴极保护特性:铬对铁是阴极涂层(电位正),孔隙会加速基体腐蚀→装饰铬必须多层镀封闭孔隙
- 硬度随工艺可调:400–1200 HV,满足不同耐磨需求
镍镀(镍电镀/化学镀镍)
电镀镍
- 大气/碱性溶液中稳定,>600°C 始氧化,耐蚀性好
- 硬度 150–500 HV(工艺可调),易抛光、高反射率、装饰性强
- 固有微孔隙→多层镀(半光镍/高硫镍/亮镍/珍珠镍)封闭孔隙→耐蚀性指数级提升
- 成本中等,常作中间层(Cu/Ni/Cr、Ni/Cr)
化学镀镍
- 无需外加电流,自催化还原沉积,厚度极其均匀(深孔/盲槽/复杂内腔同厚度)
- 含磷 1–13%:低磷(硬、耐磨)、中磷(通用)、高磷(非晶、耐蚀最强、无磁)
- 热处理后硬度可达 900–1000 HV,媲美硬铬
- 用于精密模具、电子连接器、磁盘基板、石油阀球、PCB 化镍金
锌镀(镀锌/热浸锌/达克罗/几何镀)
电镀锌
- 成本最低(三者中),白/彩/黑/军绿钝化多色可选
- 干燥空气稳定;湿润/水中生成氧化锌/碱式碳酸锌保护膜(自愈)
- 酸/碱/硫化物中腐蚀快→必须钝化(铬酸盐/无铬钝化),钝化膜大幅提升耐蚀
- 氢脆风险:弹簧件、薄壁件(<0.5mm)、高强钢(>1000 MPa)必须脱氢(200°C×2–4h)
- 非摩擦面专用(摩擦面锌层易磨损失效)
热浸锌
锌液浸渍,厚 40–100 μm,结合力强、耐蚀优于电镀锌,用于钢结构、护栏、螺栓、电力铁塔。
锌铝/锌镍/锌铁合金电镀
二元/三元合金显著提升耐蚀(盐雾 200–1000h)、耐热、焊接性,替代镉镀、部分替代镍镀。
三大电镀核心差异决策矩阵
| 维度 | 硬铬 | 镍(电/化学) | 锌(电/热浸/合金) |
|---|---|---|---|
| 核心功能 | 耐磨、硬度、尺寸修复、耐热 | 耐蚀、装饰、均匀性、焊接性、磁性调控 | 防锈、牺牲阳极保护、低成本 |
| 典型厚度 | 20–500 μm | 5–25 μm(电镀) 10–50 μm(化学镀) | 5–15 μm(电镀) 40–100 μm(热浸) |
| 硬度 | 400–1200 HV | 150–500 HV(电镀) 900–1000 HV(化学镀+热处理) | 70–120 HV |
| 耐蚀性 | 优(无孔隙时) | 优(多层/化学镀高磷) | 中(依赖钝化膜),合金锌优 |
| 摩擦系数 | 最低(干摩擦 0.1–0.2) | 中 | 较高 |
| 均匀性 | 差(边缘效应、几何阴影) | 中(电镀) 极佳(化学镀) | 中 |
| 成本指数 | 10(基准 10) | 3–5 | 1(最低) |
| 环保压力 | 高(六价铬限用、废液处理难) | 中(化学镀含磷废液) | 低(无铬钝化成熟) |
| 典型应用 | 液压杆、模具、轴承、修复、枪管 | 连接器、模具、电子、装饰、磁盘 | 螺栓、支架、壳体、钢结构、汽车底盘 |
选型决策树(简版)
- 需耐磨/修复尺寸/耐高温摩擦面 → 硬铬(评估六价铬合规性,考虑 PVD/DLC 替代)
- 需高耐蚀+装饰/均匀性/焊接性/无磁 → 化学镀镍(高磷)或电镀镍多层
- 需低成本防锈、大批量标准件、非摩擦面、可接受牺牲阳极保护 → 电镀锌/锌镍合金
- 大型结构件户外长期防锈 → 热浸锌
- 装饰外观件 → 装饰铬(Cu/Ni/Cr)或镍/铬单层
- 医疗/食品/半导体洁净要求 → 化学镀镍高磷/电解抛光/钝化,禁用锌/铬
工艺协同避坑指南
- 铬镀前必须底层镀铜/镍(封闭基体孔隙、提高结合力),直镀铬→起泡剥离
- 镍层作中间层时,需控制应力(瓦特镍/高硫镍/亮镍复合)防开裂
- 锌镀后钝化膜薄(0.1–0.5 μm),不可打磨/抛光,仅可轻擦
- 氢脆敏感件:电镀后 1–4h 内必须脱氢,延迟失效风险极高
- 螺纹件电镀:螺纹公差带预留镀层厚度(6g→6e/6f),或镀后攻丝
结语
没有“最好”的电镀,只有“最配”的工艺。铬为耐磨王者,镍为耐蚀均匀大师,锌为防霸性价比之王。明确功能主次序、环境严酷度、成本天花板、合规红线,按决策树选型,再配合工艺协同细节控制,才能让表面处理真正成为产品竞争力的加分项而非隐患源。根松精密提供表面处理选型咨询、工艺验证、供应商审核全链路服务。
制造工艺